拉伸模具厂怎么挑?盯死车间五处,报价按行情对表
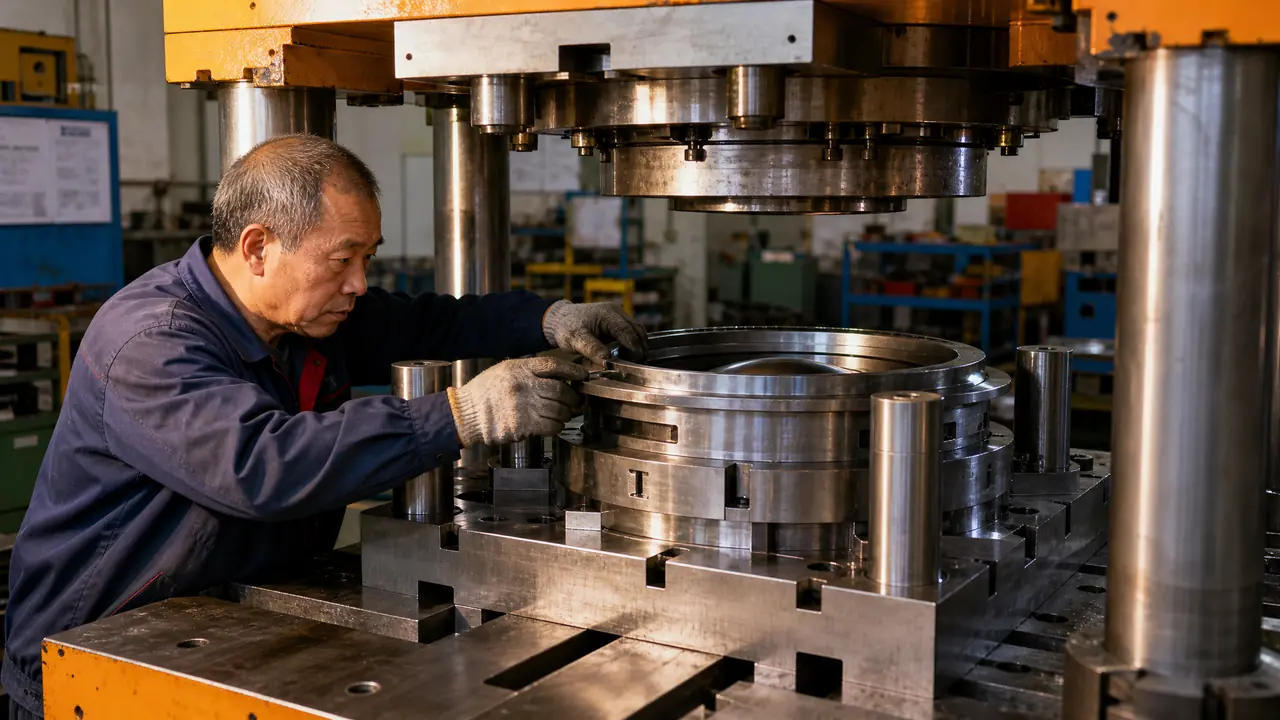
把话放这儿:拉伸模具厂十家九家自称能做,真敢接深拉伸的没几家。验厂半天,盯住双动油压机、在产深拉伸件、凹模圆角、道次安排、拉伸油这五处,报价按浅模3-6万、中深模8-15万的行情对表,明显低于行价的直接划掉。
上个月跑永康看厂,替公司新上的电水壶内胆找拉伸模具厂,三天看了七家,我认一条死理:车间里没有在产的深拉伸件,报价单印得再厚也不谈。这话不是傲,是给试模废片教育出来的。
我们厂做小家电,模具外协这块归我管。这批单说难不难,说容易也不容易:0.8毫米的304不锈钢,内胆直径一百六,深一百八,深径比干到1.15,得排两道次。冲压圈里敢接这活的,十家挑不出三家。电话里先问一句你们做过深径比超过1的没有,那头卡壳的,直接翻下一篇名片。
先讲清楚拉伸和冲裁差在哪,免得有人觉得是一回事:冲裁是把料从板上一圈剪下来,拉伸是把平板硬拽成一个带底的壳,料在凹模圆角上打滑的时候又受压又受拉,起皱和拉裂两头堵,哪边都得哄着。想先弄懂工艺本身的,可以看我整理过的拉伸模具是什么?冲压拉伸成型工艺与模具结构详解,那边讲模子本身,这篇专讲找厂。
拉伸模具厂跟普通冲压厂差在哪
差在三样:双动油压机压边、会排道次的老师傅、镜面级模腔抛光。缺一样试模就废片,冲压厂接深拉伸多半拿你的钱练手。展开讲,设备上深拉伸离不开带压边缸的油压机或者双动压力机,单动冲床加弹簧压边的老配置,0.8毫米的304都压不住,起皱给你看。
我翻过一家厂的设备清单,招牌上冲压拉伸都写着,车间里做过的最深件是个脸盆,八厘米。我们要一百八,差着一倍多。老实讲,车间在产件比营业执照诚实一百倍,进车间先看机台上正压着什么。
调模手更金贵。同一张图,同一家厂,老师傅调压边力,两晚试模两回就出白件;换学徒上,一个礼拜还在裂,裂的位置都一模一样。签合同之前先问清楚T1试模谁来调,白纸黑字写进去,这条别嫌较真。
再补一句模具本身的账:拉伸模三件套是凸模、凹模、压边圈,凹模圆角和模腔光洁度就是命根子。圆角小了裂,模腔糙了烧粘,模芯一拉伤,修一回少则三天多则半月,机台干等。
验厂就盯死这五处
盯五处:压床双动、在产深拉伸件、R规量凹模圆角、道次和拉伸系数、拉伸油配套。全过硬才有得谈,有一处含糊就换下一家。半天时间够用,别泡在样品室里,样品室只放得出光鲜的一面。
| 查什么 | 过硬的样子 | 含糊的样子 |
|---|---|---|
| 压床 | 双动油压机200-650吨,带顶出缸 | 只有单动冲床,压边靠弹簧凑 |
| 在产件 | 机台上有深度一百五往上的不锈钢件 | 车间没活,全靠样品室撑场面 |
| 凹模圆角 | R规一比对,8-10倍料厚的圆滑过渡 | 圆角发直,一刀车完不修光 |
| 道次 | 张口报出首道系数0.52上下、两道次 | 只说能做,问系数就打哈哈 |
| 配套 | 高粘度拉伸油成桶囤,退火有固定外协 | 拿机油当拉伸油凑合 |
这张表是我拿两次踩坑换来的。三年前图便宜,找了家只会落料冲孔的厂做内胆模,凹模圆角只给了三毫米,试模第一回筒底一圈全裂,对方咬定是材料的事,我们换了三批料照样裂。整套模拉回去用R规一套,圆角比图纸小了一半还多,补焊重修又是二十来天,前后多扔进去两万四。这个坑我踩过,你就别再踩了。
看厂的动线也有讲究,先冲压车间、再装配、最后库房,这套顺序我在模具工厂怎么参观才有收获?看设备看管理看细节的门道里写过,放在拉伸厂同样好使。
对了,跑个题说拉伸油。好多人以为机油能凑合,不锈钢深拉伸模温能上八十度,机油一稀就烧粘,模芯拉伤一回,修模钱够买一年正经拉伸油。验厂时顺脚去库房瞅一眼,两百升一桶的高粘度拉伸油囤不囤,是这家厂手上有没有活的最直观信号。
报价水位和砍价的下嘴处
浅模单道次3-6万,双道次中深模8-15万,变薄多道次18万起,T1交期35到60天往上,报价低于行情先当有诈。拆开看更明白,一张表对完。
| 档次 | 典型产品 | 价格 | T1交期 |
|---|---|---|---|
| 浅拉伸单道次 | 灯罩、杯胆、浅盆 | 3-6万 | 30-35天 |
| 中深双道次 | 水槽、电水壶内胆、锅胆 | 8-15万 | 45-60天 |
| 变薄拉伸多道次 | 气瓶、汽油箱、薄壁筒 | 18万起 | 60天以上 |
砍价别在总价上磨,拆三块谈:钢料按Cr12MoV两百公斤上下核,报价单不肯写牌号和重量的,多半在料上动了手脚;热处理和线切割是外发的,让厂把外发单价摆到桌面上;试模料费谁出、试几轮封顶,一条条写进合同。付款节奏我习惯3-4-3,试模出白件再付尾段,倒着来的厂要多个心眼。
我的偏向很明确:宁可多花一万五,找会排道次的厂,也不省这点钱去赌试模。废一轮试模,材料费、机时费、来回运费加一起,比差价贵得多。这钱省不得。
上个月那趟最后落在黄岩一家三十七个人的厂,双动油压机四百吨,车间里正压着一副水槽模,老板坐下来张口就是道次和首道系数,R规递过去量圆角也不躲。合同把试模责任和钢料牌号写死了,T1约在四十五天内。挑拉伸模具厂这事,说穿了就一句:别听他怎么说,看他车间正在干什么。
常见问题
拉伸模具用什么钢材比较划算?
小批量、料厚一毫米上下的,凸凹模用Cr12MoV淬到HRC58-62最常见,二十来万模次不虚;产量上到几十万模次再考虑硬质合金镶块。汽车覆盖件那种大拉延模另说,走的是铸铁加合金堆焊的路子。
深拉伸起皱和拉裂是什么原因?
起皱多半是压边力不够或者压边面不平,拉裂多半是圆角太小、间隙太紧或者拉伸油不到位。两个毛病还会互相转,压边一松就皱、一紧就裂,调模就是在这中间找那条缝。
一套拉伸模具能用多少万次?
看材料和保养。拉不锈钢伤模,凸凹模二十万模次上下就得修;拉低碳钢保养到位,三十万模次也见过。每两万模次把模芯抛一回,寿命能多撑三成。
年产量不大还有必要开拉伸模吗?
一年就几千件的,模费摊到每件要几十块,不如找有现成模的厂代拉,出代工费。量过了五万件这条坎,再把开模这笔账摆上来算。