豆腐干模具怎么挑?压坯框与切块模的配搭配门道
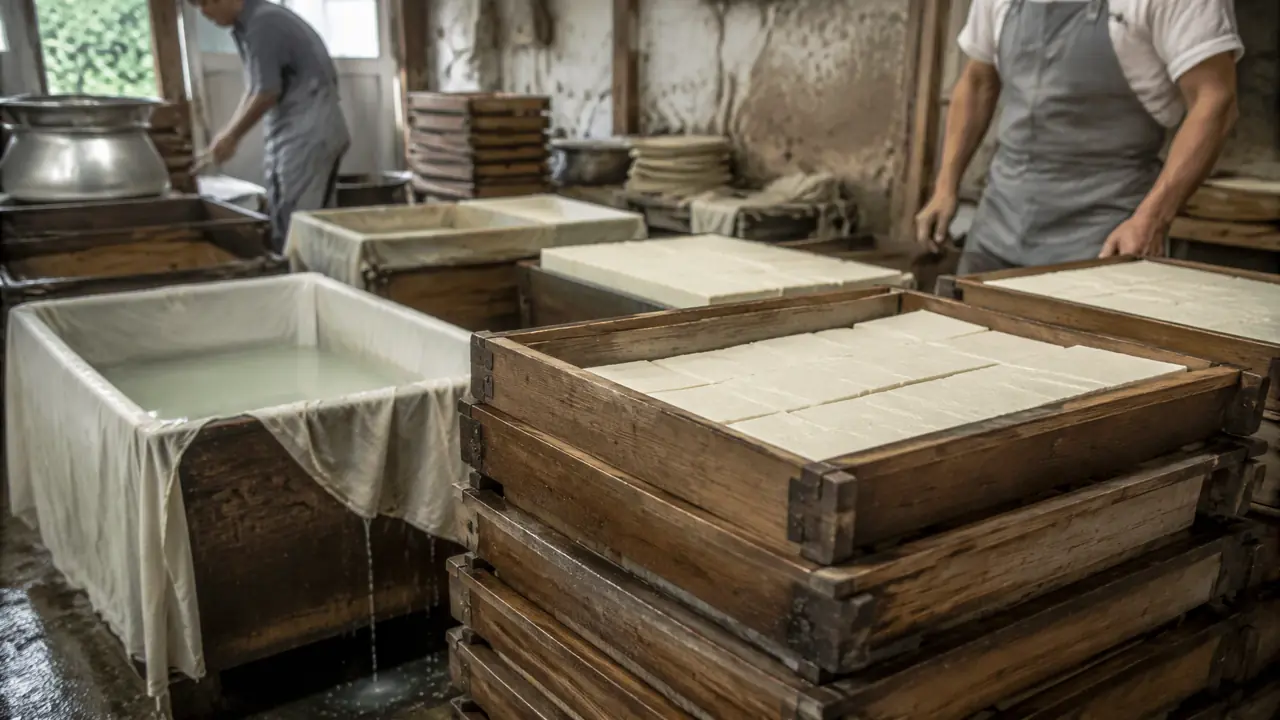
这事儿得拆开说:豆腐干模具是两套家伙,压坯框管把豆脑压成厚薄一致的白干坯,切块模管把坯子裁成统一规格,配不上套,后头全乱。二十斤豆以下的小作坊一副框加一把刀就够,日产两百斤往上必须压切块分工,丝刀距跟市售规格对齐,省人工就是省利润。
上礼拜给皖北一家豆制品厂送设备,老板娘拉着我要退一套切块模,说裁出来的豆干规格对不上客户的订货单。我拿卡尺一量,坯子厚度没问题,是丝刀距当初按一寸报的,客户要的却是四公分见方。这类纠纷我一年要处理七八回,根子都不在模具质量,在买之前没人把压坯和切块当成两件事来配。
豆腐干模具这个说法,行里其实指两样东西:一套压坯框,压出来的是大张白干坯;一套切块模,说白了就是带纵横丝刀的切架,把坯子分切成豆腐干。很多新手以为买一只框就完事,货一到手才发现切还得自己上手,一天切三百斤,手就废了。买之前把这两套的关系捋清楚,能少走一大截弯路。
压坯框怎么配:厚度档位比材质更先定
先定你要的豆干厚度,再倒推压坯框的框深和垫板规格,材质按产量走:日压三十板以内食品级PP够用,往上直接304不锈钢带排水孔底板。框深比目标厚度多留八到十毫米余量,因为豆脑压失水后要缩掉两成上下。
我给客户配框的习惯是先问一句:你做哪种豆干?白干、香干、还是千张厚的薄片?厚度定死了一切。市面常见的豆干成品厚度在一公分到两公分之间,豆脑压失水后会缩,所以框深普遍做到三公分往上。下面这张表是我按手头出货记录整理的常用档:
| 目标成品 | 框深 | 压后坯厚 | 常见配法 |
|---|---|---|---|
| 薄香干(0.8-1厘米) | 2.5-3厘米 | 约0.9厘米 | 厚垫板快压 |
| 普通白干(1.2-1.5厘米) | 3-3.5厘米 | 约1.3厘米 | 标准垫板两段压 |
| 厚豆干(2厘米上下) | 4-4.5厘米 | 约2.1厘米 | 框内加限位条 |
材质上我更偏向304不锈钢,理由很实际:压坯这步豆脑带着黄浆水,酸性不弱,PP模用大半年表面就毛,藏浆结膜,刷不干净。不锈钢底板记得选带排水孔的,孔径三毫米、孔距两厘米左右,排水快,坯子底面才不出水痕。去年有个客户图便宜买了无孔底板的自制框,压一板得拿手掀着框斜控水,一板多耗四五分钟,一个早班下来少出三十多斤。
对了,说个题外话。有老师傅跟我犟,说木框压坯才带豆香。我不抬杠,木框压嫩豆腐确实有它的好,但压豆干坯讲究快排快压,木框渗水慢,效率上真吃亏。这个账各家自己算。
切块模的门道:丝刀距对齐市售规格才好卖
切块模核心就一个数:丝刀距。主流规格二厘米到五厘米见方,下单前先确认客户订货尺寸再定刀距,刀片选四十五号钢往上的料,才经得住每天几百刀的剁切。
切块模这个家伙,看着就是几根丝杆加一组刀片,实际上决定你出货能不能跟商超对单。常见的市售豆腐干规格,我按经手的订货单归一下类:
| 规格(见方) | 常见去向 | 丝刀距参考 |
|---|---|---|
| 2厘米 | 麻辣豆干零食厂 | 刀距2厘米 |
| 3厘米 | 卤味店、菜场散称 | 刀距3厘米 |
| 4-5厘米 | 商超包装豆干 | 刀距按袋装净重要微调 |
丝刀距调错这个坑,我自己踩过一回。前年给一家卤味连锁配设备,我按行价惯例报了三厘米,结果人家配方改了,要切成三厘米半的条。整套切架拉回去换刀片,来回运费加误工搭进去八百多。从那以后我接单第一句话永远先要订货单,规格没落纸面不报价。
出材率也跟刀距挂钩。坯子是整张的,切成2厘米规格边角料差不多占8%,切4厘米规格边角能压到5%以内。别小看这几个点,一天二百斤坯子算下来,差出来的边角够再出一板货。切的时候坯子凉透再下刀,热坯切面粘刀,切口毛糙,客户拿到手观感就差一截。
切块模的保养比压坯框娇气些。刀片每用五十来次得上一次食用油防锈,丝杆每月检查一遍间隙,松了切出来一刀深一刀浅。这些琐碎活儿,跟换遥控器电池一个道理,平时顺手做了,关键时刻不掉链子。豆制品设备这一大类里,切块这块的讲究其实跟肉类分切是相通的,需要横向了解的话可以看看这篇豆腐作坊的专用模具怎么选?产量规模与材质匹配法,里头按产量配设备的思路跟这是一条线。
两套怎么搭:产量决定要不要上机械化压机
日产五十斤豆腐干以内,手动压坯框加手压切块刀足够;一百到三百斤上气动压坯机配定位切架;五百斤往上直接液压机带自动推坯,人工从三处并到一处。别一上来就追大设备,坯子卖不动,机器折旧先压垮你。
压坯这步的压力来源是关键变量。手动配重压,一板压四十来分钟;气动压机给零点六兆帕上下的压力,一板十五分钟出头;液压机最快,八到十分钟一板,厚度还比手动均匀,同一批坯的厚度差能控在正负一毫米以内。手动压的坯,首板和末板厚度差能到两毫米,切块之后规格就飘了,商超对单的场合很被动。
我手上有个对照很能说明问题。城边两家作坊,张师傅日压一百二十斤豆腐干,用手动框配气动切架,俩人搭档,凌晨两点开工五点半出完坯;李老板日压二百六十斤,上一台二手液压压机花了不到两万,一个人四点开工六点收坯,切块机接着排。算人工,李老板那套反而省一间人手的钱。产量过了某个坎,设备就不是花钱是省钱。
但对刚起步的,我劝着点。见过太多新手头一个月货没销路,两万的机器在墙角吃灰。先手动跑通工艺,订单稳了再加设备,这顺序颠倒不得。压好的坯后续怎么卤、温度节奏怎么把掌握,那是另一门手艺,这套豆干模具怎么压?豆腐干的卤水与压制里写得很细,两篇对着看正好补齐全流程。想把压坯用的板材底子摸透,还有一篇讲做豆腐模具用什么木的,木框派值得翻翻。
再说回皖北那位老板娘的退单,最后没退。我把她的丝刀距按订货单重新调过,又送了她一把备用刀片,第三个月她追加了一套压坯框。设备这行做的是回头客,豆腐干模具配得合不合适,客户的第一批货会替你说话。东西是死的,配的人得替产量、规格、人手都算到。
常见问题
豆腐干模具可以一框两用,既压豆腐又压豆干坯吗?
能压,但垫板得换。压老豆腐要保水,垫实板慢压;压豆干坯要快排水,得换带孔底板一套框配两种板,比买两套框划算,注意换板后需要重新摸一遍压制时长。
切块模切出来的豆干边角有毛刺怎么办?
三成是刀钝了,七成是坯子没凉透。热坯下刀必粘刀,先摊晾到坯面不粘手背再切,刀片用磨刀石推几下,切口立马利索。
压坯框一块能出多少斤豆干?
四十公分见方的框,装五斤豆脑出三斤半上下的白干坯,规格小的框按面积折算就行。算产能别光数框,压制时长才是瓶颈,手动的早班顶多压十板。
不锈钢压坯框的焊缝发黑还能用吗?
发黑多是豆浆焦化物和氧化层,小苏打加热水泡半小时能刷掉,刷完擦干就行。要是焊缝起了凹坑藏渣,那套框就到寿命了,别赌食品安全。