睫毛模具怎么开才划算?铝模排列密度、胶水定型与小批量起订账
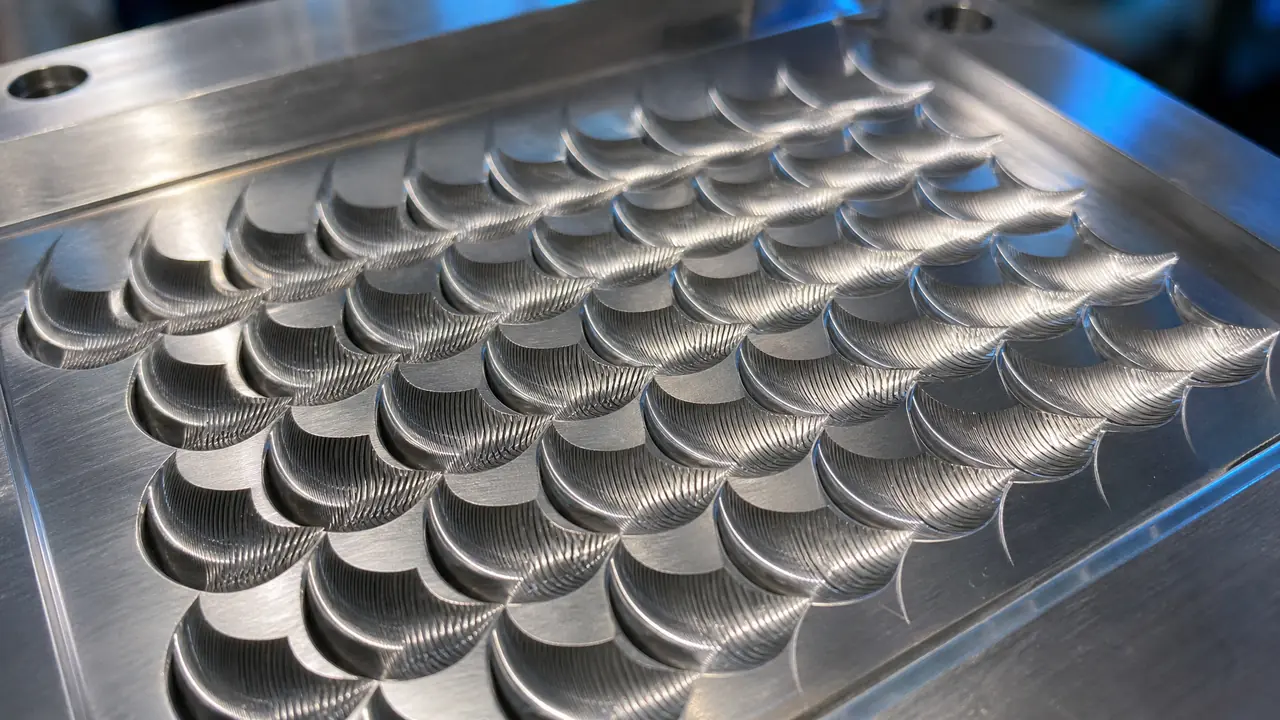
把话放这儿:睫毛模具是定型模不是成型模,毛形看排列密度,卷翘看胶水烘干的温度和时间,生意账算在起订量上。私版铝模一版几千块,量不到三千对就用公版模,烘箱温度卡死在75度以内,这三条守住,基本不翻车。
上个月一个青岛做跨境店的客户来找我,开口就要照一张网红图开一套睫毛模具。我把图要过来研究了半天,先给他泼了盆冷水:睫毛模具不是把毛"注"出来的模,它是定型模——毛是人工或机器梳进槽里的PBT纤维,模子的活儿是把毛根的胶水烘出你要的卷翘弧度。这个前提没搞清,后面谈密度、谈起订量全是白谈。
做睫毛这行的铝模,拆开看就是一块2到3厘米厚的6061铝板,CNC在上面雕出成排的浅槽,槽里排毛、根上点胶、进烘箱。听着简单,可排多密、烘多热,直接决定你这批货的毛形和成本。我手上过的十几套睫毛模,翻车的单子多数不是雕坏了,是排太密和烘过头这两件事。
一块铝模到底排多少对毛?
一板500×350的铝模常规排24到28排、每排8到12对,共300对上下;毛长过16毫米排距放宽,一板少排三五十对。这不是拍脑袋,是毛长、排距、胶水会不会挤到邻排三件事凑出来的平衡。
排距怎么定?拿12毫米的日系款说,毛自然摊开的宽度大概15毫米,排距留15到16毫米刚好。你要做20毫米的欧美浓密款,排距得放到21毫米往上,同样一块板,排数从28排掉到22排,一板产量直接少两成。有个客户算不明白这笔账,非要我塞密一点,理由是省一趟烘箱的电。结果第一批货胶水溢槽,整板睫毛根连着根,铲下来全是断梗,300对废了小100对,省的电不够赔毛料钱的零头。
槽形也有讲究。豆状梗、扁梗、雪橇梗三种主流毛梗,槽深差得不少:扁梗槽深1.2毫米上下,豆状梗浅些,0.8毫米左右,公差收到±0.05毫米,毛才坐得稳。雕槽这活儿一般上雕铣机,一版500×350的板,粗雕加精雕再光一下槽边,机时十几个小时起步。机器怎么分工的,雕铣机、雕刻机与加工中心的分工那篇写过,睫毛模这种浅腔精密活儿,属于雕铣机的主场。
对了,说到密度再插一句:槽和槽之间要留清胶的余量。人工上胶难免溢,槽边留0.5毫米的缓冲带,溢出来的胶才不会爬进邻槽。这半毫米看着不起眼,我给青岛客户改图就是加了这一刀,废品率从两成多压到3%以内。
胶水定型这一步,参数怎么定才不掉毛
毛根点胶后进烘箱65到75度烘两个半到三小时;温度一拉过90度胶就发白发脆,掉毛断梗多半是这个环节抢时间抢出来的。
胶水分两种路子。一种是常温快干胶,点完压条晾着,8到12小时自然固化,省电但占地方;另一种是烘箱胶,65到75度烘2.5到3小时,当天出板。我现在更偏向烘箱这条路,占地省一半,批次也好管。温度这一项要盯死,烘箱实际温度和面板显示能差5到8度,花80块钱买个独立温度计搁炉膛里,比信面板靠谱得多。
翻车那次我记得很清楚。客户嫌烘得慢,自己把炉温调到105度烘50分钟,那批货出口前抽检,断梗率8%往上,毛梗一掰就脆断,整柜货压在仓库里返工。重烘也没救,胶交联过头是不可逆的。打那以后,我给每个睫毛客户的工艺卡第一行都印一句:温度宁低勿高,时间宁长勿短。
还有个容易漏的环节:出烘箱别急着装箱。板子自然放凉到室温,再晾4个小时让毛根的余胶彻底稳定,马上装盒的话水汽闷在里面,梅雨季一过毛根发黏。老师傅的土办法是头一炉永远先烘一板样板,撕下来对光看毛根,透亮均匀才算过关,再上量产。老实讲,就这一板样板,能替你挡掉大半的返工单。
小批量定制睫毛的起订账,一笔一笔算
私版铝模雕一版3000到6000元;500对起订每对摊6到12块,3000对才摊进2块,量再小直接用公版模。
先把话说明白:毛形不是谁的私产,行业里公版模一大把,豆状梗、自然卷、浓密款都有现成板,起订200对就能排产,不收模具费。私版模是你自己定的毛形和梗型,独一份,但账得这么算——
| 起订量 | 模具费分摊(按5500元一版计) | 结论 |
|---|---|---|
| 500对 | 11元/对 | 比货值还高,别做 |
| 1000对 | 5.5元/对 | 勉强打平,赌爆款才上 |
| 3000对 | 1.8元/对 | 开始划算 |
| 10000对 | 0.55元/对 | 私版模的正确打开方式 |
睫毛出厂价一对2到8元,模具费摊11块,这笔账一眼就能看出荒唐。所以我给青岛客户的建议是先上公版,把预算花在花盒和贴纸上,真跑出复购了再开私版。小批量打样阶段为什么不用心疼模具钱,道理在一次性模具与小批量打样这篇里讲得透,思路是通用的。
要是你铁了心要私版,下单前把三样东西锁死:毛形的1:1图纸、槽深槽距的公差标注、试模验收标准。睫毛模的合同纠纷多半出在"毛形不对"四个字上,图纸不锁定,扯皮没完没了,交期也从7天拖成半个月。
回头说青岛那个客户。他最后听了劝,公版模先打样500对,花盒请人重新设计,三个月跑到第三笔复购,这才回头找我开私版,一开就是两版。睫毛模具这行当,手艺活在密度和温度,生意活在起订那笔账,两头都算明白的人,才轮得到在毛形上较真。
常见问题
睫毛模具用什么铝材,6061够不够?
够。槽是浅腔不承力,6061-T6二十几毫米厚完全扛得住,热膨胀也稳。7075贵近一倍,硬度富余用不上,除非你这块板还想顺手干别的活。
公版模和私版模到底差在哪?
公版是行业通用的毛形,谁都能排产,起订低还不收模具费;私版照你自己的图纸雕,毛形独一份,但模具费、交期、起订量都得自己扛。新店先公版后私版,是我在这个行当里见过最稳的路径。
睫毛做出来毛梗发白是怎么回事?
十有八九是烘箱温度过高或烘过头,胶水交联过度就发白发脆。也可能是一次上胶太厚,表面结皮里面没干透。先把炉温降到70度以内,胶层打薄一档,试一板再说。
一副睫毛铝模能用多久?
正常用三到五年。槽边磕碰和清胶时刮伤槽底是两个主要死因,清胶用塑料铲别用钢的,用完擦净抹层防锈油,一年下来板子还是亮的。
自己在家做假睫毛能用这种模具吗?
不合适。工厂板一板300对,配的是烘箱和点胶工装,家用顶多是手工嫁接用的假睫毛托片,那是另一类东西,别花模具费买回家吃灰。