女性模具是什么?女装展示人台模具的开模路线与验模门道
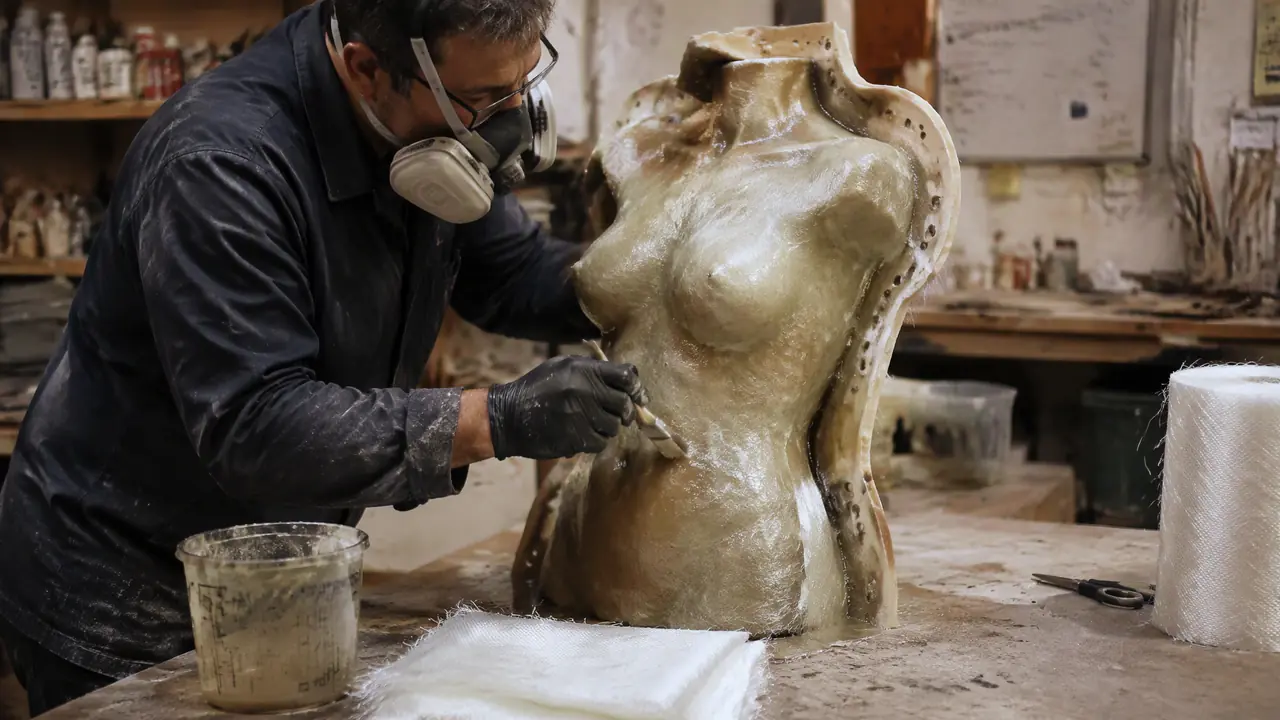
一句话版本:搜女性模具的,九成是想给女装店开一套展示人台的成型模,先想清楚一件事——量小就别开注塑模,玻璃钢手糊模几千块就够,月出货过两百套再谈注塑,那笔模具费才摊得平。分件线定在哪、表面做到几号砂纸,比选什么工艺更影响你这单赚不赚钱,看完至少能对着报价单问出三个内行问题。
我在道具厂当学徒那两年,跟的第一套大活就是女性模具——给一个女装连锁品牌开整条橱窗人台生产线用的玻璃钢成型模。师傅扔给我一句玩笑话:这模具做的是"女装的架子",不是别的,图纸上去掉头手,躯干比例按黄金分割拉长两公分,客户就认这个。前50字里说关键词这事我记着呢,往下都是干货。
那套模做的是八分头橱窗款,分四件:前躯、后躯、两条腿。母模是雕塑师傅用油泥刮出来的,光刮型就干了十一天。为什么这么慢?女装人台的腰线差半厘米,穿上去裙子就塌,客户验收那天是真拿样衣往人台上套的。这个细节后面反复用到,先记着。
女性模具开模走玻璃钢还是注塑,先算一笔产量账
年出货两千套以内用玻璃钢手糊模,模具费八千到三万;月出货两百套以上才值得上注塑模,模具费八万到十五万,单件成本能从九十块压到二十六块。两条路线的分水岭不在技术,在产量摊账。
这套账我们厂算过不止一次。玻璃钢手糊模,一套四件模的成本大头是人工,一个熟工一天糊一副壳体,单件材料加人工压到九十几块;注塑模一次砸下去十来万,PP料单件连边角料算上二十六块,模温机一开80度,45秒一模。可注塑模有个前提:订单得稳。女装品牌一换橱窗主题,腰身款式跟着换,你的模具就成了一堆废铁。
我经手过一个翻车单。本地一个做影楼生意的老板,听了隔壁厂撺掇非要开注塑模,说一次到位。模具做好了,他的影楼一年就用一百来套,那套模最后八万块的成本摊下来,单件模具费比买现货贵了三倍。这坑的根子是他把"以后可能做大"当成了下单理由。以后的事,等以后再说。
| 对比项 | 玻璃钢手糊模 | 注塑模 |
|---|---|---|
| 模具费 | 8000-30000元 | 80000-150000元 |
| 单件成本 | 90-120元 | 26-40元 |
| 开模周期 | 20-35天 | 50-70天 |
| 适合产量 | 年几百到两千套 | 月两百套以上 |
| 换款损失 | 重做母模就行 | 整套报废 |
我的站队很明确:女装展示这一行,款式吃不掉产量,八成客户该选手糊。真正适合注塑的是标准款走量——比如连锁品牌全国门店统一配三百个同款人台,那才轮到注塑模说话。
分件线怎么定,决定这套女性模具是省心还是闹心
分件线优先落在肩缝、侧缝和胯部转折处,脱模锥度做到2到3度,内腔拔不出就是白做。分件定错了,脱模磕碰全在产品正面,返修漆比开模钱还贵。
为什么女装人台的模总爱分成前片后片?跟裁缝下料一个道理——衣服的缝在哪,模具的缝就在哪。肩缝藏分件线,出模以后拿原子灰一刮,喷上底漆根本看不出来。你非要图省事做整体模,玻璃钢壳子卡在里面拔不出来,硬拽出来的每个都带拉伤。
锥度这块有个土算法:顺着脱模方向,每100毫米高度外放2到3毫米。别心疼这两三毫米的腰身,客户量的围度你后处理的时候补回来,脱模的时候一分都少不了。我出师那年自己定的规矩:画分件线之前,先拿橡皮泥在母模上模拟开合模三次,哪里卡壳一目了然。这法子笨,救过我不止一套模。
对了,说个跑题的。有回来个客户拿着网图让我们照着开模,图上那个人台是连体的,从脖子到脚一条缝都没有。我问他你知道这玩意怎么脱模吗,他说不出来。最后还是按我们分的四件走,不然那套模现在还堵在车间里。
关节位是另一处讲究。橱窗款要摆姿势的,肩部和胯部得留出活接结构,模具上就得做出凸台和限位。这些位置公差收到正负0.5毫米,配合间隙大了晃,小了装不进去。跟换遥控器电池一个道理——正负极差一点,整台不工作。
表面处理和验收,钱都花在你看不见的地方
展示人台的模面至少打磨到600目水砂纸再抛光,亮光款做到镜面级;验收要看模面有没有针孔和积层痕,这些翻到产品上全是穿透性的。表面等级每提一档,工时往上加两成。
模具的表面就是产品的脸面,这话在女装人台上最灵。展示款要的是亮光,模面得从400目一路磨到600目,再上抛光膏打两遍;哑光款省事些,磨到600目封孔就收。同一套模,亮光版比哑光版多干四天,报价差三千块左右,这不是坑你,是砂纸一张张磨出来的。
验模那天别光看正面。我的习惯是拿手电筒贴着模面斜照,针孔、积层气泡、布纹印全躲不过这束光。再摸合模线两侧,指腹能感觉到台阶就说明合模精度不行,翻出来的产品中缝必露。这几个动作一分钱不花,能替你挡掉八成的表面扯皮。
母模的保管也值一句。手糊模的母模就是命,玻璃钢积层收缩率在0.2%到0.3%之间,母模受潮变形一毫米,整套模翻出来的货全歪。我们厂母模间常年开着抽湿机,冬天模温低于15度不上胶衣,胶衣固化不良翻出来的壳子发雾,返工起来最磨人。
成交之前多问一句能救急的:这套模翻坏了修不修?靠谱的厂包一年,胶衣层开裂、局部积层脱壳都给补。不吭声的,你把这句写进合同里再签字。模具这东西跟车一样,买的是后面的维护,不是那堆玻璃钢。
打算自己动手翻模的,可以看看模特模具怎么开?道具厂视角拆滚塑吹塑分件与表面处理,那篇把人台模具的工艺路线拆得更细。想先搞懂玻璃钢积层怎么糊的,玻璃钢模具制作流程详解:母模到脱模修整的积层实战参数里连树脂配比都有。
回头说开头那套四件模。客户验收完拉走了三十八副壳体,第二批单是三个月后追的,追加的原因说出来好笑——竞品店换了新人台,腰细了,客人试衣间排队都长了。展示道具这行就是这样,模开对了,一个款能吃三年;开拧了,第一批货出来就等着赔。
要是你正拿着报价单犹豫,按顺序问三件事:产量账算过没有、分件线画在哪、表面做到几号砂。这三个问题问出口,对面是内行还是二道贩子,当场见分晓。
常见问题
女性模具能做带头的全身人台吗?
能,但头模一般单独开。头部是整具人台最挑脸面的位置,五官公差收到正负0.3毫米,多数道具厂把头模外包给专门做蜡像翻模的师傅,躯干模自己做,最后组装。整头连着躯干开一套模的少,因为换脸型就得动整套模,不划算。
玻璃钢手糊模一套能翻多少个产品?
保养得当能翻五百到八百副壳体。胶衣层磨穿了就得到头,翻到三百副以后就要勤检查模面,针孔一多产品表面就开始拉毛。想翻得久,每翻十副打一次脱模蜡,比什么都管用。
开一套女性展示人台模具前后要多少天?
玻璃钢手糊模快的话二十天,母模刮型加定型占一半时间,赶工期压母模那几天,出来的型准不准就看运气了。注塑模从图纸到T1试模五十天起步,改模一轮再加十天。
腰身比例客户来回改怎么办?
母模阶段改是免费的,油泥刮掉重刮就行,耽误的是天数。进了翻模阶段再改尺寸,等于重做,这时候该收改模费就收,行规是母模价的四到六成。所以合同里一定写死封样时间点,别让客户边翻模边挑毛病。
自己有现货人台能不能直接翻模用?
能,那就是拿现货当母模,硅胶翻阴模再翻玻璃钢阳模。但翻两次尺寸缩水加起来快百分之一,腰围差个六七毫米,对打版是灾难,对展示无所谓。省了刮母模的钱,代价是尺寸不可控,两头自己掂量。