花盆制作模具怎么开不花冤枉钱?注塑排腔薄壁与水泥翻模一笔账
一句话版本:花盆制作模具先定路子,注塑盆开钢模排腔,水泥盆用母模翻制,腔数每翻一倍机台和报价跟着跳档。园艺用品厂预算紧,就按单件成本倒推腔数,别一上来贪多腔。
上个月一个慈溪来的园艺用品厂老板,拎着只加仑盆坐进我办公室,开口就问:花盆制作模具得多少钱?我桌上正摆着同款盆的旧报价单,没急着接话,先问他一年打算出多少只。他报了个二十万,我说那你开一套一出二的模就够,排四腔纯属把钱压死在机台上。
他那只盆口径二十一厘米,净重二百三十克,壁厚一点八毫米,PP料。这个规格在加仑盆里算中等,我经手的园艺盆模少说五六十套,账都是一套算法:先定路子,再定腔数,拿单件成本倒推回去,这套模值不值,一页纸就算得清清楚楚。
注塑盆模和水泥盆模是两条路,先认路再谈价
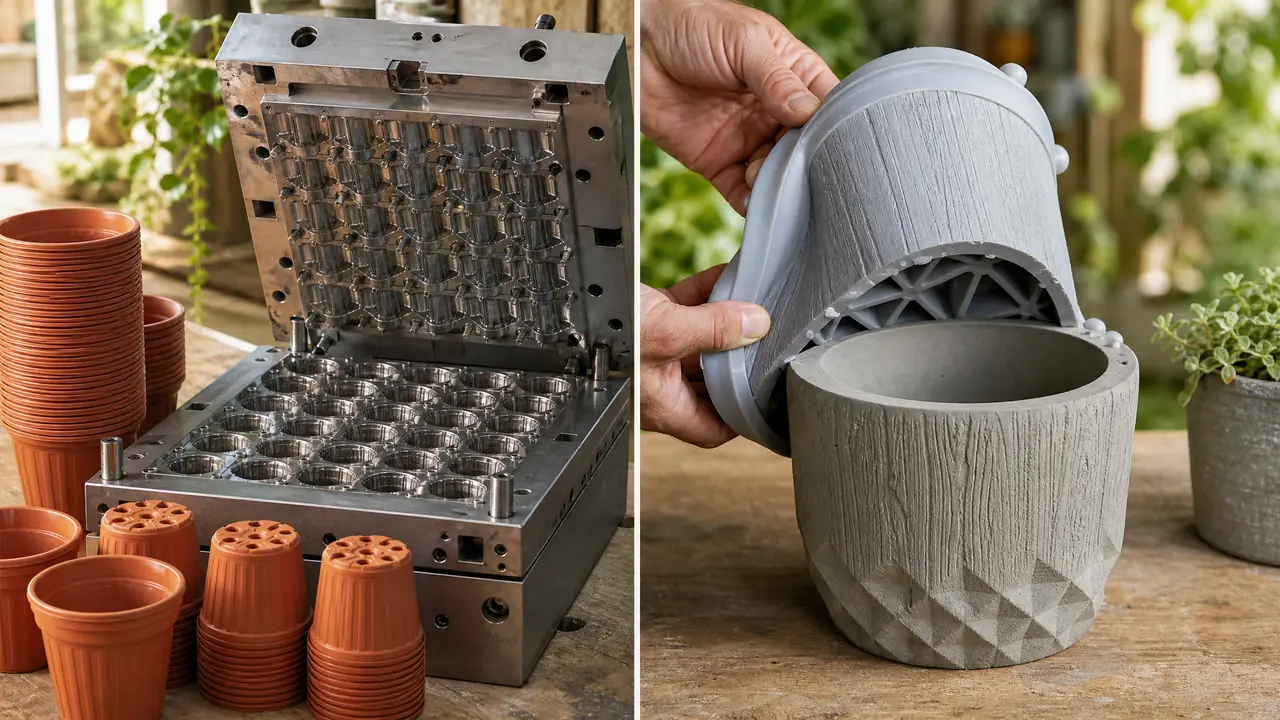
注塑盆开钢模,一套几万到十几万,一天出几千只;水泥盆用硅胶或玻璃钢翻模,几百块起步,一天几十只,两条路的模具没法放一起比。先想清楚自己要的是哪头的盆。
老板要做的塑料盆,走的是钢模加注塑机这条线。水泥盆那头是另一套玩法:先做个母模,翻出硅胶或玻璃钢的模,水泥浆搅好浇进去,凝了脱出来。量小、人工重,胜在起步便宜。下面这张表是我自己的经验区间,价格按黄岩一带的行情走,别处只能参考。
| 路子 | 模具造价 | 大概寿命 | 日产量 | 适合谁 |
|---|---|---|---|---|
| 注塑钢模 | 单腔2.8万起,一出二5到7万 | 30到50万模次 | 一出四一天七八千只 | 年出货几十万只的盆厂 |
| ABS模盒翻水泥 | 90到180元一个腔 | 300模上下 | 一副模一天一百多只 | 庭院作坊、小批量 |
| 硅胶玻璃钢翻模 | 400到1500元一套 | 100到200模 | 一天几十只 | 欧式浮雕、造型复杂的款 |
两条路挑厂家,比法是两码事。注塑模比钢材牌号和腔数,水泥模比板厚和筋位,先对号入座再去询价,省得拿水泥模的价去砍注塑模,谈半天全白谈。
有人图省事,问能不能拿翻水泥盆的模盒直接注塑料。不行。模盒本身是翻浆用的,注塑机两百吨锁模力一压,当场压成一块饼。路子定了就别摇摆,两头都想沾的,两头都做不精。
排腔这笔账:一腔、一出二还是一出四?
八寸盆年出货五十万只以内,一出二最划算;排四腔机台要从160吨跳到250吨往上,机时费贵三成,多出来的产量未必吃得下。腔数不是拍脑袋定的数。
腔数牵动两头的钱。模具这头,一出二比单腔贵两到三万,一出四又比一出二贵四到六万,上热流道再添两三万。机台那头,八寸盆一出二,160到200吨机压得住;一出四得260吨往上,机时费从一小时三百八跳到五百出头。我见得最多的翻车,就是账算到一半,忘了机台这头。
去年有个宁波客户,一口咬定要一出六,理由是别人家也这么开。我给他算了三天:八寸盆一出六,冷流道自然平衡根本做不到,靠主流道的两腔饱满,外圈两腔缺料。试模果然如此,修了两回流道还是平不了,改一出四加热流道才收场。一套模多花了三万八,交期拖了二十来天,他的春季订单差点泡汤。坑的根子不在手艺,在排腔得跟着流道走,不是跟着别人的胆子走。
例外是多肉盆。口径十厘米以下的小盆,单只重量不到五十克,一出八到一出十六很正常,配针阀式热流道,一模二十秒上下。小盆腔多靠料小好平衡,跟八寸盆不是一个逻辑。
薄壁和强制脱模,才是花盆模真烧钱的地方
盆壁压到一点八毫米以下,省的是料钱,费的是锁模力和钢料档次;盆口堆叠翻边那零点八毫米的倒扣,全靠强制脱模硬顶出来。这两处定了一套模的档次。
薄壁这笔账两头算。壁厚每降零点二毫米,一只八寸盆省料十五克上下,年出五十万只就是五六万的料钱。代价是锁模力要加大,模具钢从P20提到718H,型芯还得淬火,报价单上这几项一项都省不掉。我把账摆开给他看,他自己拍板壁厚就压一点八毫米,不再往下抠。
堆叠翻边更讲究。加仑盆要一只摞一只,盆口就得留一圈往里收的倒扣,深度零点五到零点八毫米。PP韧性好,这个量能靠强制脱模硬顶出来,顶出用推板加气顶配合。倒扣做深了要出事:有家厂干到一点二毫米,试模盆口一圈拉白,三千多只货全砸手里。倒扣面还得省光到八千目砂纸,粗了照样挂白。这套门道我单独写过一篇花盆模具制作难在哪?PP注塑模强制脱模与多腔开模一次讲透,倒扣量怎么给、顶出怎么配,那里讲得细。
交期要在报价阶段说死。一出二的盆模,设计加加工正常四十天上下,上热流道再加一周。试模两回是常事,我在合同里都给客户留一次改模的费用,超出另算,白纸黑字,后头不打架。
几万块的预算怎么花,园艺厂的开模账这么算
年出货五十万只的八寸盆,一出二模具六万上下,摊到每只一毛二;成本大头是料钱和机时费,模具钱反而是小头。预算紧就先保料和机时的账。
把慈溪老板那笔账摊开。PP料七块多一公斤,盆净重二百三十克,料钱一块七;一出二一模三十八秒,200吨机时费一小时三百八,摊到单件两块;再加电耗、包装、损耗,出厂成本两块五上下,批发价三块到三块五,一只赚五毛到一块。模具按五十万模次寿命摊,每只一毛二。看明白没,真正吃利润的是料和机时,模具是一次性的门槛钱。
预算紧的路子也有。先开单腔模打样,两三万块落个水花,订单到手再开第二腔;或者买现货模架改模,能省万把块,但盆型只能将就。二手模我劝他别碰,盆模这东西外表看不出型芯的伤,顶针孔磨大了,修起来比新开还贵。
对了,说到省钱,他问能不能掺回料。内销加仑盆对强度要求不高,新料掺三成回料是行里常见的做法,手感差不了多少。外贸单千万别掺,客户验货咬得紧,一查一个准,省下的料钱不够赔的。
那位老板上礼拜发来消息,一出二的模上了他朋友的注塑机,首批两万只盆下线,盆口干干净净,一条白线都没有。六万块的预算,正好落在我说的区间里。花盆制作模具这事,说穿了就是先认准路子、把腔数算清,剩下的都是手艺活。
常见问题
花盆注塑模具除了PP还能用什么料?
常见的就是PP,便宜韧性好。也有用HDPE的,盆更软更耐摔,模具结构差不多,就是收缩率要改,HDPE缩水比PP大零点几个百分点,型腔尺寸得相应放大。
小厂没有注塑机,能只开模找外协加工吗?
能,黄岩、慈溪一带外协机台多得是,按吨位收机时费。但调机得自己跟,换色换料的空转时间有的厂也算钱,下单前把计费方式问明白,免得月底对账扯皮。
一套花盆注塑模具从下单到交货要多久?
一出二常规四十天上下,热流道加一周到十天。赶春季备货,头年十二月前就得下单,春天是园艺品旺季,模具厂的档期一样挤。
水泥花盆能用钢模翻吗?
能,钢模耐久,天天出货的预制场合算。家用小批量用ABS模盒就够了,一套百来块,钢模一套几千上万,量小回不了本。
注塑出来的盆口椭圆、毛边大,是模具问题还是调机问题?
八成是锁模力不够或分型面碰伤,先把锁模压力和保压往上调一档试试。调机救不回来再动模,别急着返厂,来回运费和停机都是钱。