手套模具是什么?乳胶手套产线手模排线与浸渍工艺拆解
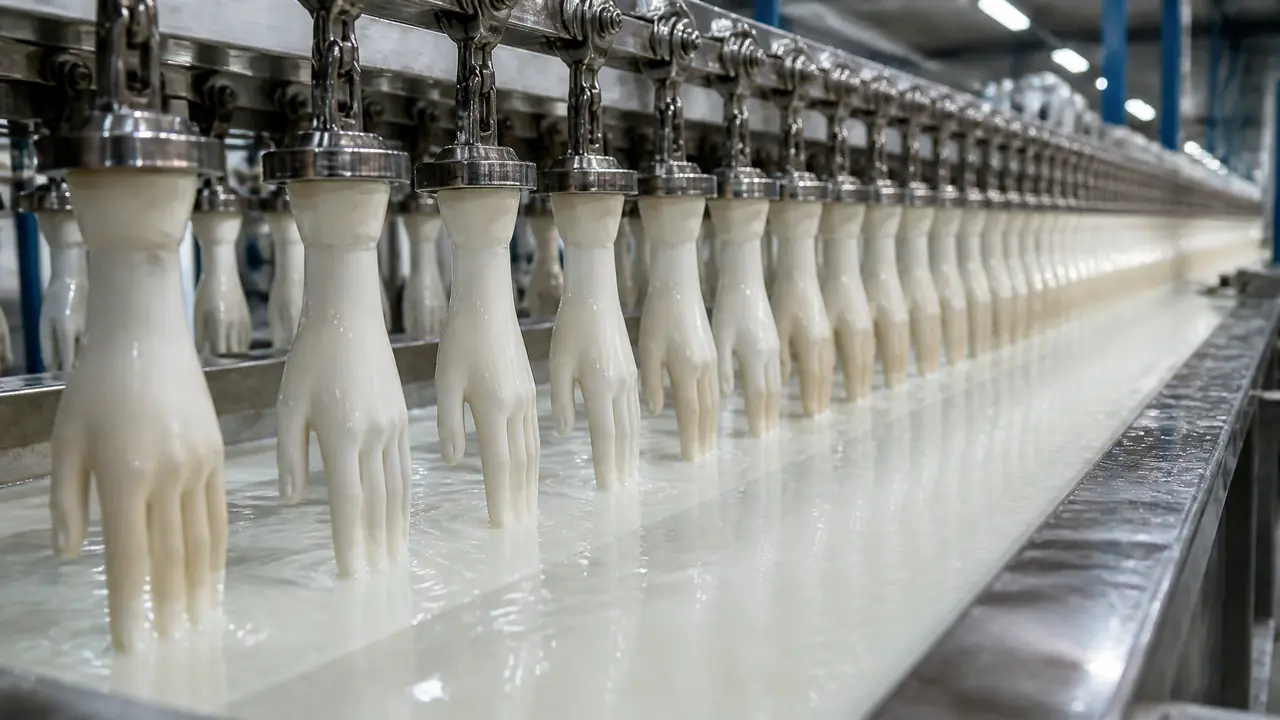
把话放这儿:手套模具不是压手套的模子,是乳胶手套产线上跟着链条转圈的陶瓷手型,浸凝固剂、浸胶、烘干硫化、脱模一圈走完,一只手套就从它手上下来了。手模的光洁度和排线方式直接决定针孔率和产量,选型盯釉面,排线盯间距和左右手对称。
去年十一月我去淄博一家手套厂验设备,进车间先看到的是一排排瓷手:几千只手套模具挂在一百多米长的链板上,跟着链条慢悠悠转圈,像一群伸手要跟你握手的白瓷人。带我进厂的老师傅看我看得入神,笑着说别发呆,你眼前这几千只瓷手,才是这条线的命根子。
这话不夸张。乳胶手套是“浸”出来的,不是压出来的:手模先蘸凝固剂,再蘸乳胶,进烘道定型硫化,出来一脱,手套就离了型。所以行内人不谈开手套模,谈排手套线。手模釉面差一点,出来的手套针孔就多一批,品检那边当天就把报表拍你桌上。
手模在产线上怎么排线?
手模按左右手一对、掌心朝外的方向插进链板插座,一节链板一只,沿着链条排满全线,一条线挂四千到六千只是常态。排线排的不是花活,是产量和质量的账。链板节距是定死的,左右手一正一反对称着插,手套成型后指位才对称,脱模工位的机械拔手套也不别指。链速一般开到每分钟十米上下,一条挂四千八百只手模的线,一小时能出一万二千只左右检查手套——除一下就明白,手模从蘸凝固剂到脱模,整整转二十来分钟,转一圈就是一套完整工艺。
浸胶、烘干、卷边这些工位的位置,都是照着这个圈反推出来的。想提产量,老办法就两条:链速往上提,或者加密手模。链速提太快,浸胶时间不够,胶膜就薄,针孔率立马给你脸色看。我见过的那条线,链速过了每分钟十四米,良率肉眼可见地往下掉,老板嘴上不说,品检的日报藏不住。产线这套配套的思路,跟自动化产线对模具的配套要求是一个道理:模具得围着线的节奏走,不能反过来。
陶瓷手模凭什么压过铝手模
陶瓷手模釉面光洁、耐酸碱、不跟乳胶起反应,单只十几到三十五块,寿命和性价比都压过铝手模,是乳胶线的主流选择。手模这个“模”字容易误导人,它不承受压力,就是个型面,选材看三样:表面够不够光、扛不扛得住酸洗碱洗、热胀冷缩稳不稳。陶瓷三项全占。釉面几乎不吸水,凝固剂和乳胶都不挂底,脱模利索;天天过热水喷淋和硝酸槽,釉面不心疼;在烘道里来回烤,变形小到卡尺都懒得量。铝手模导热快、上手轻,可表面用久了起橘皮、氧化发乌,脱模就开始粘。
| 对比项 | 陶瓷手模 | 铝手模 |
|---|---|---|
| 单只价格 | 15-35元 | 60-90元 |
| 表面状态 | 釉面光洁不易挂胶 | 易起橘皮需常抛 |
| 耐酸碱清洗 | 硝酸槽随便过 | 要控浓度和时间 |
| 导热 | 慢,靠烘道热风 | 快,进槽前升温省时 |
| 常见报废方式 | 磕碰崩釉、碎裂 | 变形、氧化发乌 |
价格账更直白,这是我去年问行情记下的数:陶瓷手模一只十五到三十五块,看掌型复杂度;铝手模六十块往上,九十多一只也不稀奇。一条线四千多只,全套换一遍,陶瓷不到十万,铝的翻倍都不止。
瓷手怎么做的也有讲究:先做一只标准手模母型,翻石膏模,注浆成型、修坯、上釉、进窑烧。这套路数跟陶瓷模具制作要几次翻里讲的注浆和印坯一个道理,只是手模厂把它做到了几千只一个样的程度。母型准不准,决定这一批手模戴上去是不是同一个码,所以买手模认批次比认厂牌实在。
浸渍工艺一圈要过哪些槽?
一圈依次过水洗、凝固剂、乳胶、烘道硫化、卷边、沥滤六个大工位,手模温度和槽液配比是两头最要紧的参数。老师傅带我按圈走了一遍,顺序我抄在本子上:手模回程先过热水喷淋加毛刷辊,把上一圈的残胶刷干净;进凝固剂槽前烘到五十五到六十度,热手模挂上一层硝酸钙配碳酸钙的凝固剂膜,这层膜就是后面抓乳胶的“胶水”;接着进乳胶槽,浸几秒提起来,槽里是熟成过两三天的配合胶乳,硫化剂、促进剂、氧化锌、防老剂全在里头;然后进烘道,八十度预干、一百一十度、一百三十度分段往上走,出烘道时胶膜已经硫化定型;胶膜半干不干的时候过卷边胶辊,袖口卷一道边,戴的时候不脱丝。
丁腈线的流程大差不差,凝固剂有换氯化钙的,烘道温度再往上加一档。说到这段工艺,倒有个翻模圈的冷知识:乳胶本身也能当模具材料,流动性好、吃细节,跟浸渍成型正好反着用,感兴趣可以看这篇乳胶模具怎么做,把乳胶当材料翻模是另一套玩法。
针孔手套多半是手模的问题
针孔手套的直接原因十有八九出在膜上:手模没洗净、凝固剂膜不匀、釉面崩裂挂渣,都会让乳胶膜破出微孔。厂里品检按AQL1.5抽检,一批抽三百一十五只,逐只充气试压、泡水看气泡。针孔超标的批次整批降级甚至报废,一天下来损失够换几百只新手模。所以那条线的规矩我印象深得很:回程水洗段每天查喷嘴堵没堵,毛刷辊两周换一次,每周停一次线做人工碱洗,捞碎瓷、过滤胶槽,一样都不能省。
手模本身也要巡检。碎裂的瓷手会掉渣进胶槽,渣子挂到别的手模上,一坏坏一片,这是手套厂最怕的连环坑。巡检员沿线走,专盯指尖、虎口这些釉面薄的部位,发现崩釉裂纹的当场摘下来。手模尺寸还有一笔账:乳胶硫化后要回缩,手模得比成品手套放大零点几到一点几毫米,放错了码,整条线出的手套集体偏半码,这种事故改起来比换手模麻烦十倍。
离开那家厂的时候,我回头又看了一眼那排瓷手。转了一下午,几万只手套从它们手上下来装箱,它们自己转回去,洗净了接着浸。后来有人问我手套模具到底是什么,我都说:去手套厂站十分钟就懂了,那不是一副模,是一条线上几千只不停干活的“手”。你要备件也好、建线也好,先把这排瓷手的账算明白,线上的事就顺了一大半。
常见问题
陶瓷手模一般能用几年?
不磕不碰、酸洗浓度控制得当,用五六年没问题。实际损耗大头是机械碰碎和脱模工位夹伤,正常一条线每月挑下来几十只破损的,备件按挂载总数百分之三到五备比较稳。
手套的码数是怎么定出来的?
靠手模的掌围和掌长定。做S、M、L码就是换对应尺寸的手模,乳胶硫化后回缩几个点,手模尺寸要提前放大补偿。一挂手模必须同一批次,混了批,成品码数会打架。
一条产线要配多少只手模?
看链速和线长,常见检查手套线挂四千到六千只。备件另算,建议按挂载数的百分之五备现货,断一只停线等件的成本,比攒一批备件高得多。
新手模上岗前要做什么处理?
先逐只验外观,釉面不能有崩点和裂纹,再用温水加中性洗剂把包装粉尘洗掉,烘干后空转一圈让釉面过一遍工艺温度,才进凝固剂槽。跳过空转这步,头一圈的手套常常带水印。
丁腈手套用什么手模?
陶瓷和铝的都有。薄款丁腈更偏铝手模,导热快、凝固剂膜温好控制。陶瓷在丁腈线上更容易被含氯清洗介质啃出麻点,清洗剂得换温和的。