葫芦模具怎么做出纹理?合模线处理与脱模技巧
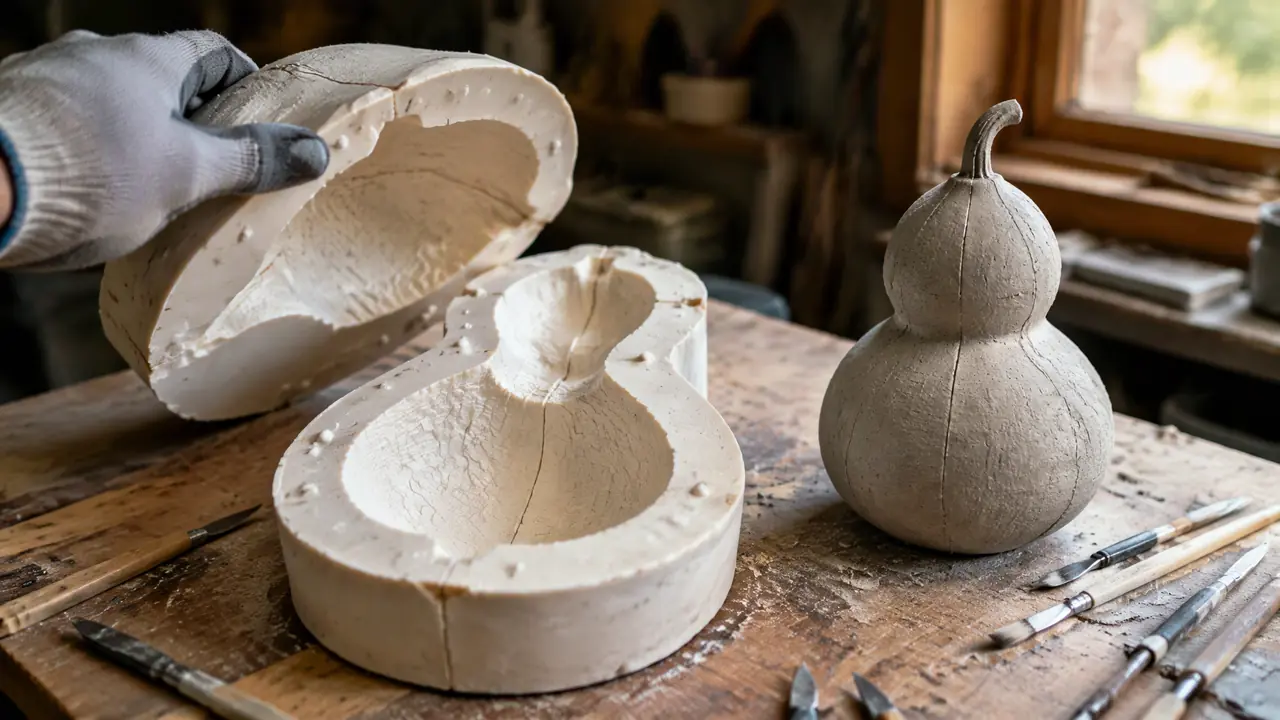
先说结论:葫芦模具的纹理九成靠母模,合模线压在侧面暗线上飞边最少,脱模的生死关在腰线倒扣那一段。硅胶选邵氏A 20到30度,水泥件24小时再开模。动手前先把选型表看完。
葫芦模具最劝退新手的,不是纹理做不出来,是纹理做出来了却毁在合模线和脱模这两步。去年秋天我帮朋友翻一套水泥大亚腰葫芦,打算摆在他民宿院子里。母模用的是只三十多厘米的老葫芦,皮纹翻下来跟真的一模一样,谁看谁夸。开模的时候我急了点,腰最细那里咔一声,掉了一块。整套活,白干。
这事之后我把葫芦这个形状重新琢磨了一遍。上小下大,中间掐腰,你拿手比划一下就明白:往下一抽,腰那里会卡住。卡住的这地方,行话叫倒扣。它决定了葫芦模具做不成一个整体的硬模,也决定了合模线只能老老实实分两瓣走。想通这一点,后面纹理、合模、脱模三件事就全顺了。
纹理不是刻出来的,是从母模上翻下来的
葫芦模具的纹理来自母模表面:硅胶直接复刻真葫芦皮纹,钢模和塑料模靠蚀纹或CNC雕刻,深度控制在0.1到0.3毫米最像。母模长什么样,成品就长什么样,这一步偷懒,后面没得救。
做工艺葫芦,我最推荐拿真葫芦当母模。选只皮纹深、棱线清楚的亚腰葫芦,先刷两遍清漆把毛孔封住,不然硅胶会把葫芦里的潮气吸出来,表面发粘脱不了模。硅胶我用的邵氏A20度的,分三层刷,每层隔二十来分钟,刷到两三毫米厚,外头糊石膏做外模,外模切成四瓣方便拆。整套下来材料两百多块,一个周末搞定。具体手法,硅胶翻模从调胶到外模分瓣的完整教程里写得比我细,照做就行。
翻水泥料还有个坑:硅胶太软,水泥浆一压,腰那里的纹路会挤作一团。我后来换成邵氏A30度的,硬一点,纹保得住,脱模也不费劲。翻工艺品这个行业普遍就在20到40度之间挑,你按料的稠稀自己调,稠浆配硬模。
要是走注塑路子做仿真塑料葫芦,玩法完全两样,纹理得靠模具钢表面的皮纹,行话叫蚀纹,把花纹药水蚀进钢材里。仿真葫芦常见的是细砂纹加手工修出来的棱线,深度我见过的货一般在0.1到0.3毫米,太浅了出模几千次就磨平了。宁可稍深,别贪浅。皮纹编号怎么选、蚀刻深度怎么定,模具蚀纹的车间实操手册讲得系统,值得翻一遍。
三条路子的差别我拉了个表,按你手上的活对号入座:
| 模具类型 | 常见材料 | 纹理还原 | 大概寿命 | 适合的活 |
|---|---|---|---|---|
| 硅胶模 | 邵氏A20到40度硅胶 | 最高,真葫芦皮纹都能翻下来 | 一两百模次 | 树脂、石膏、水泥小批量工艺葫芦 |
| 玻璃钢模 | 玻璃钢翻硅胶母模 | 中等,细纹会钝一点 | 几百模次 | 造型简单的批量浇注 |
| 注塑钢模 | P20或718H钢加蚀纹 | 中高,皮纹编号随便挑 | 几十万模次 | 仿真塑料葫芦量产 |
价格心里有个数:自翻硅胶模材料两百到四百块,玻璃钢外模一套几百,注塑钢模单腔行价一万上下浮动,看蚀纹复杂程度。玩票小批量,前两种足够,别一上来就奔钢模去。
合模线为什么该压在葫芦的暗线上?
合模线顺着葫芦侧面那条天然暗线走,成品几乎看不出缝;飞边0.2毫米以内一刀刮掉,超过0.5毫米要打磨,一打磨纹理必糊。分模面的位置,在画分型线那天就定了成品颜值的上限。
你仔细看过老葫芦没有?侧面从蒂到底,天生有两条对称的深色暗线。合模线就贴着这条线走,做出来的缝跟葫芦自己长的纹路混在一起,不凑近根本找不着。我见过有人图省事,把分型线随手放在葫芦肚最鼓的地方,一条白印子横在正中间,客户拿到手第一句就问:这道疤是怎么回事?
飞边厚薄,看合模紧不紧。两瓣模合上,定位销插到底,锁紧螺栓或者捆扎带拧到拧不动为止。我拿卡尺量过:螺栓上到位的那几套,飞边大概0.15毫米,刀片一刮就掉;有一套赶工期没拧紧,飞边到了0.6毫米,只能上砂纸,400目磨完还得拿800目收一遍,腰上一块皮纹直接给我磨没了。合模省一分钟,后头修半小时,这笔账很清楚。
硅胶整体模另说。整个葫芦包在硅胶里,开模靠刀在侧面划一道锯齿口,锯齿自己能对上,合模痕淡到可以忽略。划的时候一刀到底别犹豫,来回拉反而起毛。
脱模的生死关在腰线倒扣那一段
葫芦腰细两头鼓,天然倒扣,硬模必须做成分体,硅胶模能整体撕。水泥浇完24小时再脱,脱模剂薄薄一层就够,厚了反而糊纹理。时机和手法,这两样比任何添加剂都管用。
先说时机。水泥的强度是慢慢长出来的。我试过夏天二十小时就开模,腰那里掉了指甲盖大一块;老实等满二十四小时,一脱一个准。冬天还得再往后加,二十八小时算保守。树脂和石膏反过来,石膏个把小时就能脱,树脂看固化剂配比,放热高峰过了、摸着回凉,基本就好。别拿一个时间套所有料,头一回做,宁可多等俩小时。
再说手法。两瓣模先拆外模,再揭硅胶,顺序别反。揭的时候从蒂那头往下撕,边撕边听声,有噼啪响就放慢,那是纹理在跟你较劲。卡住了千万别硬撬。我第一次就是拿一字螺丝刀撬的,模腔里留下两道白印子,之后翻出来的每个葫芦上都带着两道棱,整批报废。正确做法是从注浆孔吹口气,或者拿手掌拍外壁,靠震动让皮先松。
脱模剂宁可少不能多。水泥料我刷专用脱模剂或者浓肥皂水,薄薄一层就够;树脂料用喷罐蜡型的,喷完拿干净布擦一遍,把多余的擦掉。你肯定见过那种表面油亮发腻的水泥工艺品,十有八九是脱模剂刷厚了,皮纹全糊成一团。
注塑仿真葫芦的脱模是另一套逻辑,靠顶针和斜顶机构。葫芦腰要是做成明显的凹陷,注塑模里就得加斜顶,开模瞬间把倒扣抽出来,这块水很深,模具斜顶和倒扣脱模的机构详解里有展开。顶针位要留在葫芦口内侧或者底部,压在正面就是一个白圈,整批货都显廉价。
话说回我那套翻过一次的大亚腰。后来重做,合模线压着暗线走,飞边拿刀片刮完几乎看不出来,成品摆进民宿院子,客人真有人以为是真葫芦刷了漆。葫芦模具拆开就三件事:母模定纹理,分模定颜值,时机定成败。动手之前,先把这三句默一遍,能少交不少学费。
常见问题
找不到皮纹好的真葫芦当母模,纹理还能怎么做?
两条路。一是3D打印母模,打完拿钢丝刷顺着走层方向拉出糙面,当老葫芦的粗皮用刚好;二是直接买现成硅胶葫芦模,几十到两百块,纹理千篇一律,胜在稳定。我的建议是第一套先买来练手,摸清脱模脾气,再自己翻模。
水泥葫芦脱模后表面有小气泡坑,怎么补?
兑一点同色稀水泥浆,软毛刷把坑填满,半干的时候拿湿布把表面多余的浆擦掉,只留坑里那点。讲究的可以把件放回模里再压半小时。补不如防,浇注时料分两次倒,每次拿竹签沿壁搅两圈排气,气泡能少一大半。
食品级硅胶模能拿来翻水泥或树脂吗?
能翻,但不划算,食品级比工业级贵一截。更要紧的是,翻过水泥树脂的硅胶模,以后别再碰吃的,孔隙里的残留洗不干净。我柜子里就挂着一个两用的,现在只拿它浇香薰蜡。
注塑仿真葫芦的合模线能彻底消除吗?
消不掉,只能藏。分型面研配得再精细,侧对光看总有零点零几毫米的痕迹,业内的做法就是把它压到暗线或者棱边上。谁跟你说能做无缝,让他拿成品侧对光给你看一眼。