模具术语速查?前模后模镶件行位白话
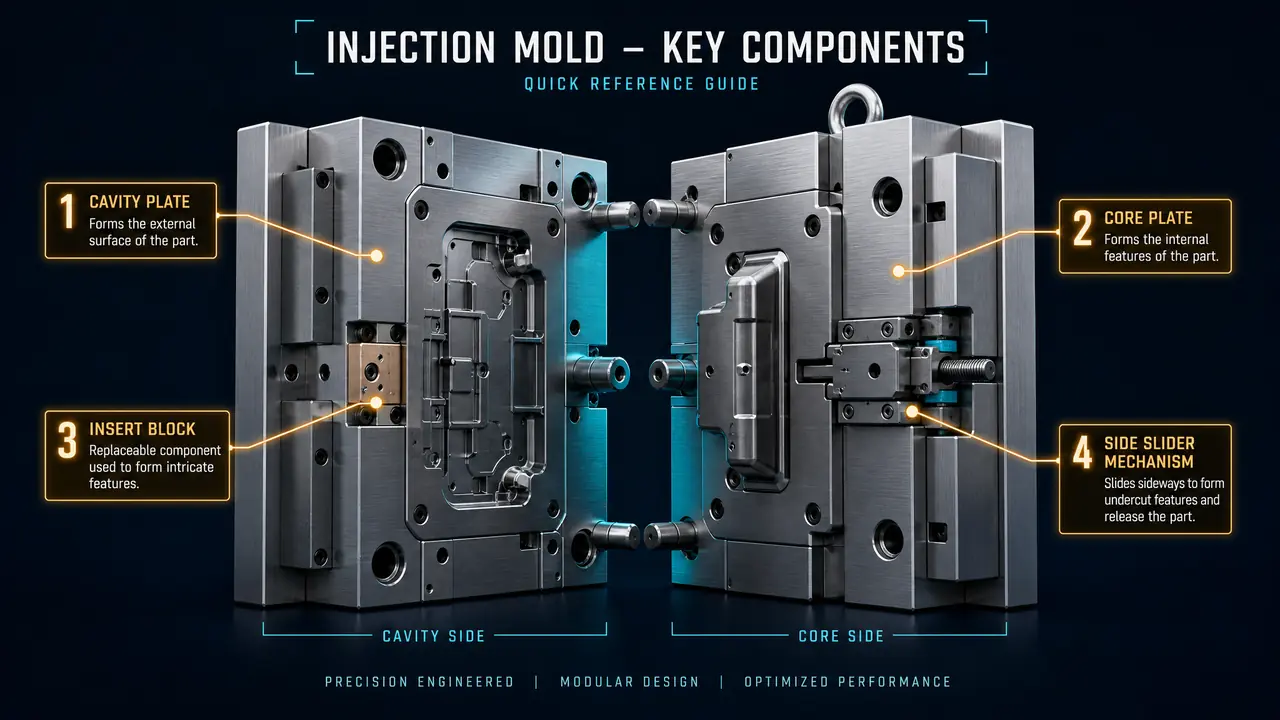
直接给结果:前模成型产品外观面,后模管背面和顶出,镶件是把易损难加工的部位拆成小块,行位和斜顶专治侧向倒扣。这几个词搞懂了,跟模具厂谈报价聊改模就接得上话,先把文中四组词背熟再进厂。
模具术语听不懂,去模厂谈单就像戴着耳塞开会。上个月陪一个做小家电的客户去黄岩验模,设计主管开口就是「前模抛镜面,后模放火花纹,两处行位注意保护」,客户全程只能点头。回程车上他问我:前模是上面那块还是下面那块?行位又是个什么东西?我才发现,这些词圈里人一天说八百遍,圈外人听着跟密码一样,还真得有人掰开讲。
这一篇就干这件事。前模、后模、镶件、行位,四个最高频的词,一个一个讲成大白话,再顺手捎上铜公、浇口、碰穿几个陪跑词,全部配车间里的真事。看完你下次听报价,起码插得上嘴。
前模和后模:一个管脸面,一个管出活
前模成型产品的外观面,后模负责成型背面和顶出,开模之后产品十有八九留在后模这一侧。两块模仁合起来,中间那条缝叫分型面,师傅们喊「PL面」。
拿个塑料脸盆对照最直观:盆的外表面那一片大都是前模成型的,内表面和盆底归后模管。为什么开模后产品总缩在后模?收缩以后有包紧力,顶针、司筒这些顶出机构又全装在后模那侧。要是试模时产品粘在前模上不下来,师傅脸色就难看了——要么前模抛得太光被吸住,要么后模包紧力不够。我见过一套外壳模连试三次都粘前模,最后在前模加了几条倒扣拉料槽才把产品拽过来,前后折腾一个星期,客户在旁边坐立不安。
两边摊开对比,差异其实很清楚:
| 对比项 | 前模 | 后模 |
|---|---|---|
| 常见别称 | A模、母模、cavity | B模、公模、core |
| 成型位置 | 产品外观面、大平面 | 产品背面、内壁 |
| 顶出机构 | 一般没有 | 顶针、斜顶、司筒都装这侧 |
| 常出的问题 | 抛光太亮粘模、留镜面痕 | 顶针位发白、顶高、包紧力不够 |
想看这两块模仁在整套模架里怎么摆、九大件各管什么,这篇模具结构图解:九个组成部分的详细拆解与作用说明配着实物看一遍就通了。
镶件:把模仁拆成积木,坏哪换哪
镶件是嵌在模仁里的独立小块,易损、难加工、常要改的部位单独做一块,坏了换小块,不用整副模报废。黄岩这边口语里也喊「入子」。
为什么要镶?三个原因。深腔窄槽CNC刀具够不着,得拆下来上火花机放电;薄筋位容易崩角,崩了整块模仁就废;客户改产品改得勤的部位,单独做一块,改的时候只动这一块。我们那副家电面板模,模仁上一共十四块镶件,少一块都不行。
装镶件最要命的是定位和防转。我翻过一次车:一个圆形镶件忘了做防转销,装配的时候转了十来度,合模试出来,产品一圈压伤,报废两千多件塑料件,赔的钱够买几十块镶件。从那以后我装每一块镶件,都先拿卡尺对基准角,再用记号笔在侧面画一条线,装完线对线才合模。多花五分钟,省一个大事故。
镶件的选材、挂台、螺钉压板这些固定门道,这篇模具镶件凭什么救回一套模?从选材到挂台螺钉压板固定与更换维修讲得比我细,值得照着看。
行位和斜顶:专治倒扣的两兄弟
产品侧面有横向的凹凸卡扣就叫倒扣,直上直下脱不出来,行位管外侧抽芯,斜顶管内侧倒扣脱模。行位珠三角那边喊滑块,英文叫slider。
行位的原理像抽屉。斜导柱插在行位的斜孔里,前模一开,斜导柱就把行位往外拨,倒扣脱开,产品才能出。斜导柱角度一般做15到20度,我们厂习惯18度,角度陡抽得快,但费力也容易磨损。行程怎么算?产品倒扣深度加2到3毫米安全量,这笔账设计师必须留足。
我就在这笔账上吃过亏。一套卡扣盒子的模,倒扣深4毫米,图纸上行程给了5毫米,看着够了。跑了十几万模次之后,让位块磨掉零点几毫米,行位退不到位顶针就往上顶,产品侧壁直接拉裂,操作工还以为是料的问题。后来把行程加大到7毫米,再没裂过。行位背面还有个耐磨块,有的厂为了省几十块钱不给做,跑几千模次行位就发烫烧死,修起来可不止几十块。
内侧的倒扣,行位够不着,得靠斜顶:斜着的一根杆,一边向上顶出一边往旁边让位,倒扣就脱开了。这篇模具斜顶是什么?倒扣脱模的关键机构设计详解把几种让位结构画得很清楚。
一口气再认几个高频陪跑词
铜公是火花机放电用的电极,浇口是塑料进产品的入口,碰穿靠贴合面对封封胶,虎口是防错位的定位块。这几个词在报价单和图纸批注里出场率极高。
铜公用紫铜做,专打CNC够不着的深腔窄槽。粗打放电间隙留0.3毫米左右,精打0.1毫米上下,打完的钢面像磨砂皮,这就是「火花纹」的来路。一套模的铜公少则十几根,多则几十根,外商图纸上的EDM标的就是这活。
浇口,车间里喊水口,塑料进产品的口子。主流道、分流道、浇口一条线下来,顶出的时候水口和产品断开,产品上留个小圆痕,那就是浇口位。水口料剪碎能回用,但加玻纤的料我们不敢多掺,掺多了性能掉得快。
顶针和司筒负责把产品顶出来,0.8毫米以下的细顶针怕弯,顶出速度要放慢。碰穿和靠破说的是两块模仁贴合封胶的方式,做精密件时碰穿面的配模最费工时。虎口也有人喊管位,在模仁四个角上凸出来一块,防前后模错位,错位了产品就出段差。还有排气槽,走胶不到位、边角烧焦,老师傅第一句永远是「先查排气」,十次里有八次真中。
这一圈词过下来,你会发现所谓行话,拆开都是实打实的结构。下次去模厂,听完报价先别急着点头,把三个问题问出口:镶件有几块、行位行程留了多少、外观面在前模还是后模。对方答得干脆利落,多半靠谱;支支吾吾往别处引,你就再多比两家。术语不是拿来装门面的,它是你验货和砍价时手里那把尺。
常见问题
前模后模还有别的叫法吗?
有,而且乱。前模也叫A模、母模、上模,后模也叫B模、公模、下模,粤港一带另有自己的喊法。跟不同厂沟通,最好让对方指着产品图说,别光听名字,三个厂能给你三种叫法。
镶件多是不是说明这副模不好?
恰恰相反,多半说明设计替你把维修成本算进去了。真正要留意的是镶件拼缝别落在外观面上,不然产品上会留一条夹口线,喷油丝印都盖不住。
行位和斜顶能互相替着用吗?
基本不能。行位抽外侧,斜顶让内侧,角度、行程、受力方向全不一样。硬拿斜顶去做大行程外侧抽芯,斜顶杆很快磨损烧死,省下的模具钱全赔在停机上。
这些词对应的英文怎么说?
前模cavity,后模core,镶件insert,行位slider,斜顶lifter,顶针ejector pin。跟外贸客户对图纸、回邮件时直接用,对方一听就知道你不是外行。
延伸阅读
型腔和型芯的加工、抛光、排气单有一套门道,展开在这篇模具型腔是什么?型腔和型芯的区别、加工方式与抛光排气全讲透里。
要跟外国客户对术语,这份模具英语词汇大全:从设计到加工的中英对照术语表按环节列了对照,存着查很方便。