重力浇铸模具怎么选怎么做?砂型金属型与浇口一次讲透
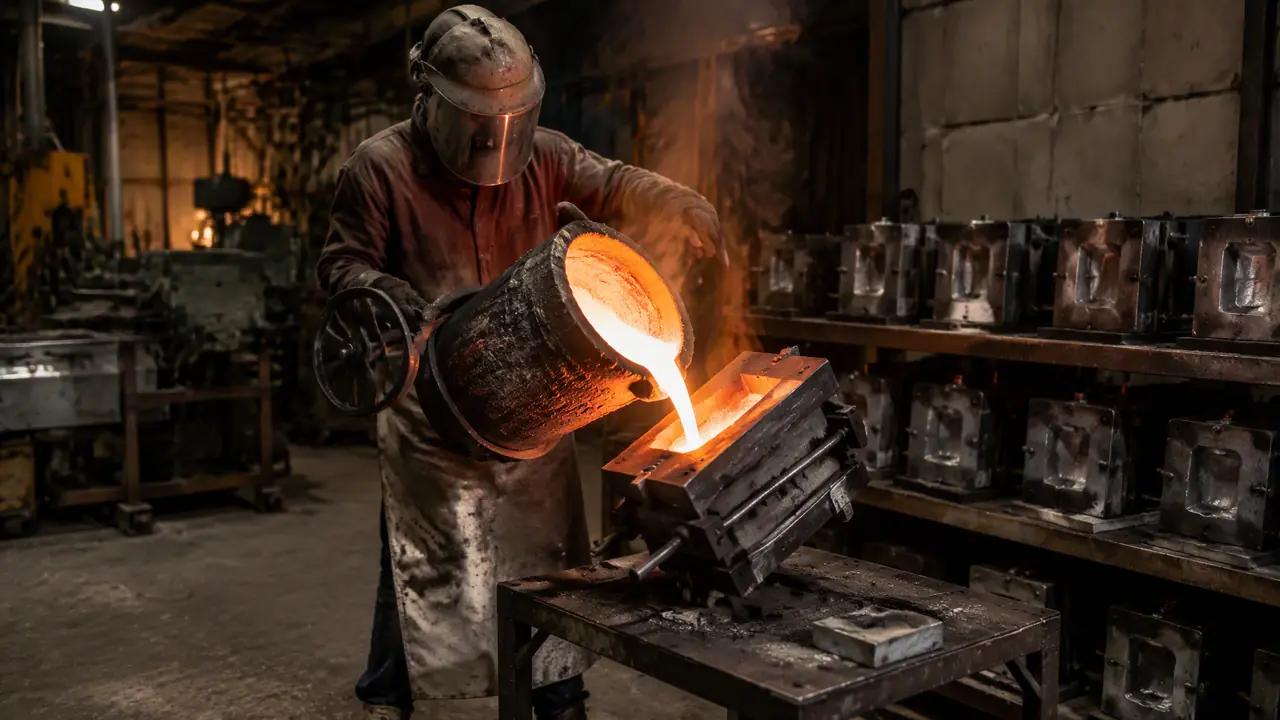
别绕了:重力浇铸模具的核心就一句话,铝水全凭自身重量从上往下灌,模具不推不顶不增压。砂型适合大件小批量,一副模两三千块;金属型吃量产,一副三五万往十万模次上打。选哪个先看批量,浇口和冒口定了废品率,试模盯住模温、涂层、节奏三个数,照这篇核对,基本交不了学费。
上礼拜一个做农机配件的老板打电话,说要开一副重力浇铸模具,铸铁的,做摇臂座,一年一千来件。开口就问金属型多少钱一副,我说你这个量上金属型是白扔钱,砂型加木模三五千块办得妥妥当当,金属型一副三五万还得配浇注机。他愣了一下,说前一家供应商张口就报了四万八。这单差点就飞了。
重力浇铸这个词好多人分不清跟低压、压铸的界限。界限其实就一条:铝水进型腔,靠不靠模具以外的劲儿。压铸靠压室几十个兆帕硬射进去,低压靠炉子里那零点几个bar往上顶,重力浇铸什么都不靠,铝汤从浇包里倒出来,顺着浇口杯、直浇道自己往下流,灌满了事。进铝从上往下,凝固就得从下往上倒着排,浇口最后冻。记住这一句,重力浇铸的模具就看懂了一半。
所以这套工艺的模具分两个路子,一条砂型一条金属型,选哪个,差的不是技术,是你的批量。
砂型和金属型怎么选
年产量一千件以下直接上砂型,木模加砂箱两三千块;十万件往上的小件才值得开金属型,三万到八万一副。钢或者铸铁抠出来的型腔能打到十万模次,中间这个量,先算每件分摊的模具钱再拍板。这笔账不难算,难的是很多人不算。
砂型这条路,模具其实就是"模样":木头、树脂或者铝做的实样,埋进型砂里舂实,起出来留下空腔,一箱浇一件。模板做得精细点,一套也就三五千。金属型是反过来,直接拿H13钢或者铸铁抠出永久型腔,浇一次脱一次,涂料一喷接着浇。两条路的模具钱差十倍,摊到每件产品上,账就完全两样了。
| 对比项 | 砂型(重力) | 金属型(重力) |
|---|---|---|
| 模具本钱 | 木模铝模三五千 | H13或铸铁模三万到八万 |
| 单件分摊 | 批量越小越划算 | 量大才摊得薄 |
| 尺寸精度 | CT10到CT12 | CT8到CT10 |
| 表面粗糙度 | 砂粒纹,Ra12.5上下 | 光面,Ra3.2到6.3 |
| 模具寿命 | 砂箱反复用,型腔一次一换 | 铝件3到5万模次,铸铁件可破10万 |
| 典型活 | 机床床身、阀座、摇臂 | 轮毂、活塞、缸盖 |
我的偏向很明确:小批量非加工面多的件,砂型闭眼选。有人觉得砂铸土,上不了台面,那是没见过做机床床身的厂,几吨重的铸件全世界还得靠砂型扛。金属型也别神化,它改一次型腔就是几千上万,图纸没冻结就开金属模,等于把钱埋进钢里。
对了,说句题外话,上个月我去一家做轮毂的厂看浇注,人工拿浇包倒铝水,一包八十公斤,师傅胳膊上全是烫疤。问他为啥不上浇注机,他说小厂单子不稳,机器折旧比人工贵。土办法有土办法的账。
浇口和冒口怎么布
重力浇铸的浇注系统四件套:浇口杯挡渣,直浇道控制流速,横浇道分铝,内浇口进型腔,冒口放在铸件最厚处补缩。底注充型平稳但容易冻浇口,顶注补缩好但卷渣,薄壁件我站底注加缝隙浇口这一队。
浇口杯是第一道闸,就是个漏斗,底下坐个拔塞或者堵头,铝水倒满再放开,渣子浮在上面撇掉。直浇道的锥度别省,上大下小带一到两度的斜,铝水贴着壁流不卷气。横浇道开在下箱,内浇口从铸件薄处或者底部进,流向顺着型腔壁走,别对着砂芯正冲,冲垮一个芯,这一箱全废。
冒口的事再啰嗦两句。重力浇铸靠自重补缩,缩下去的料得有地方补,冒口就干这个。放在热节正上方,冒口颈别开太大,割冒口的时候那一片一崩掉,加工面上全是缩凹。跟换遥控器电池一个道理:位置对了随手一按就灵,位置不对怎么折腾都不亮。
金属型还有一样砂型没有的东西,排气。钢模不透气,型腔最高点和最后填满的地方必须开排气槽,零点一到零点二毫米深,深了窜铝,浅了憋气,呛出来的气孔X光底下一排黑点。这个坑我踩过,头一副金属模排气开成零点五毫米,试模那天铝水从排气槽滋出来,型腔反手就灌歪了,返工花了六天。
试模到量产盯什么
试模顺序固定:烘模到两百六十度上下,喷石墨涂料零点一毫米,浇第一箱看充型和缩凹,三天内连打三十模定节奏。模温掉到一百五十度以下必出冷隔,涂料厚过零点三毫米必粘皮,这几个数守住,量产就顺。
头一箱不要当废品看,它是免费的CT片。充型到哪儿断流,哪儿就是排气不够;顶面凹下去一块,哪儿就是冒口补不到位。老带新的师傅看头箱就能改模,新手浇十箱还在瞎调涂料。
金属型量产的命根子在温度节奏。模温两百六十度往上,铝水流动性好,棱角清清楚楚;掉到一百五十度以下,冷隔、浇不足全来。砂型没这个烦恼,可它有它的账:舂砂的紧实度手一松,铸件就胀箱,毛边比指甲还厚,清理工时翻倍。两边各有一个死穴,盯住了都不是事。
最后说句收账的话。那副摇臂座的单子,我给农机老板重新按砂型报的价,木模加砂箱四千二,交样二十六天,头箱浇出来X光一过,废品率不到百分之三,他后来说加了两百套一年。模具这行没有高级低级,只有合不合身的账,砂型和金属型摆在桌上,拿产量称一称,答案自己会站出来。
常见问题
重力浇铸和低压浇铸做出来的件质量差多少?
致密度低压略胜,因为充型慢又带压补缩,X光片子干净。但普通结构件这个差距不影响使用,为这点致密度多花三五万模具钱不值,除非你做的是要打耐压的轮毂和泵壳。
金属型浇铸模具能用普通45号钢做吗?
浇铝件凑合能撑几千模次,浇铸铁件就不行了,型腔直接过热龟裂。正经做法是H13或者SKD61淬火到HRC44左右,铸铁模省钱但寿命打对折,小批量图便宜可以上。
砂型铸造的木模多少钱一套?
看大小和件数,巴掌大的摇臂座一套一两千,一米以上的床身模五六千起。松木便宜容易变形,树脂模贵三成但不吸水不翘,长年打货选树脂更省心。
重力浇铸铝件的气孔率怎么压下去?
三手一起抓:铝水进模前除气,转子六百八十转搅十分钟;浇注系统敞开式设计,全程液流不断;模具排气槽按零点一五毫米开够数量。三样里最容易被偷懒的是除气,很多小厂嫌费电直接跳过。