五金模具厂是做什么的?设备、分工和下单避坑一次讲透
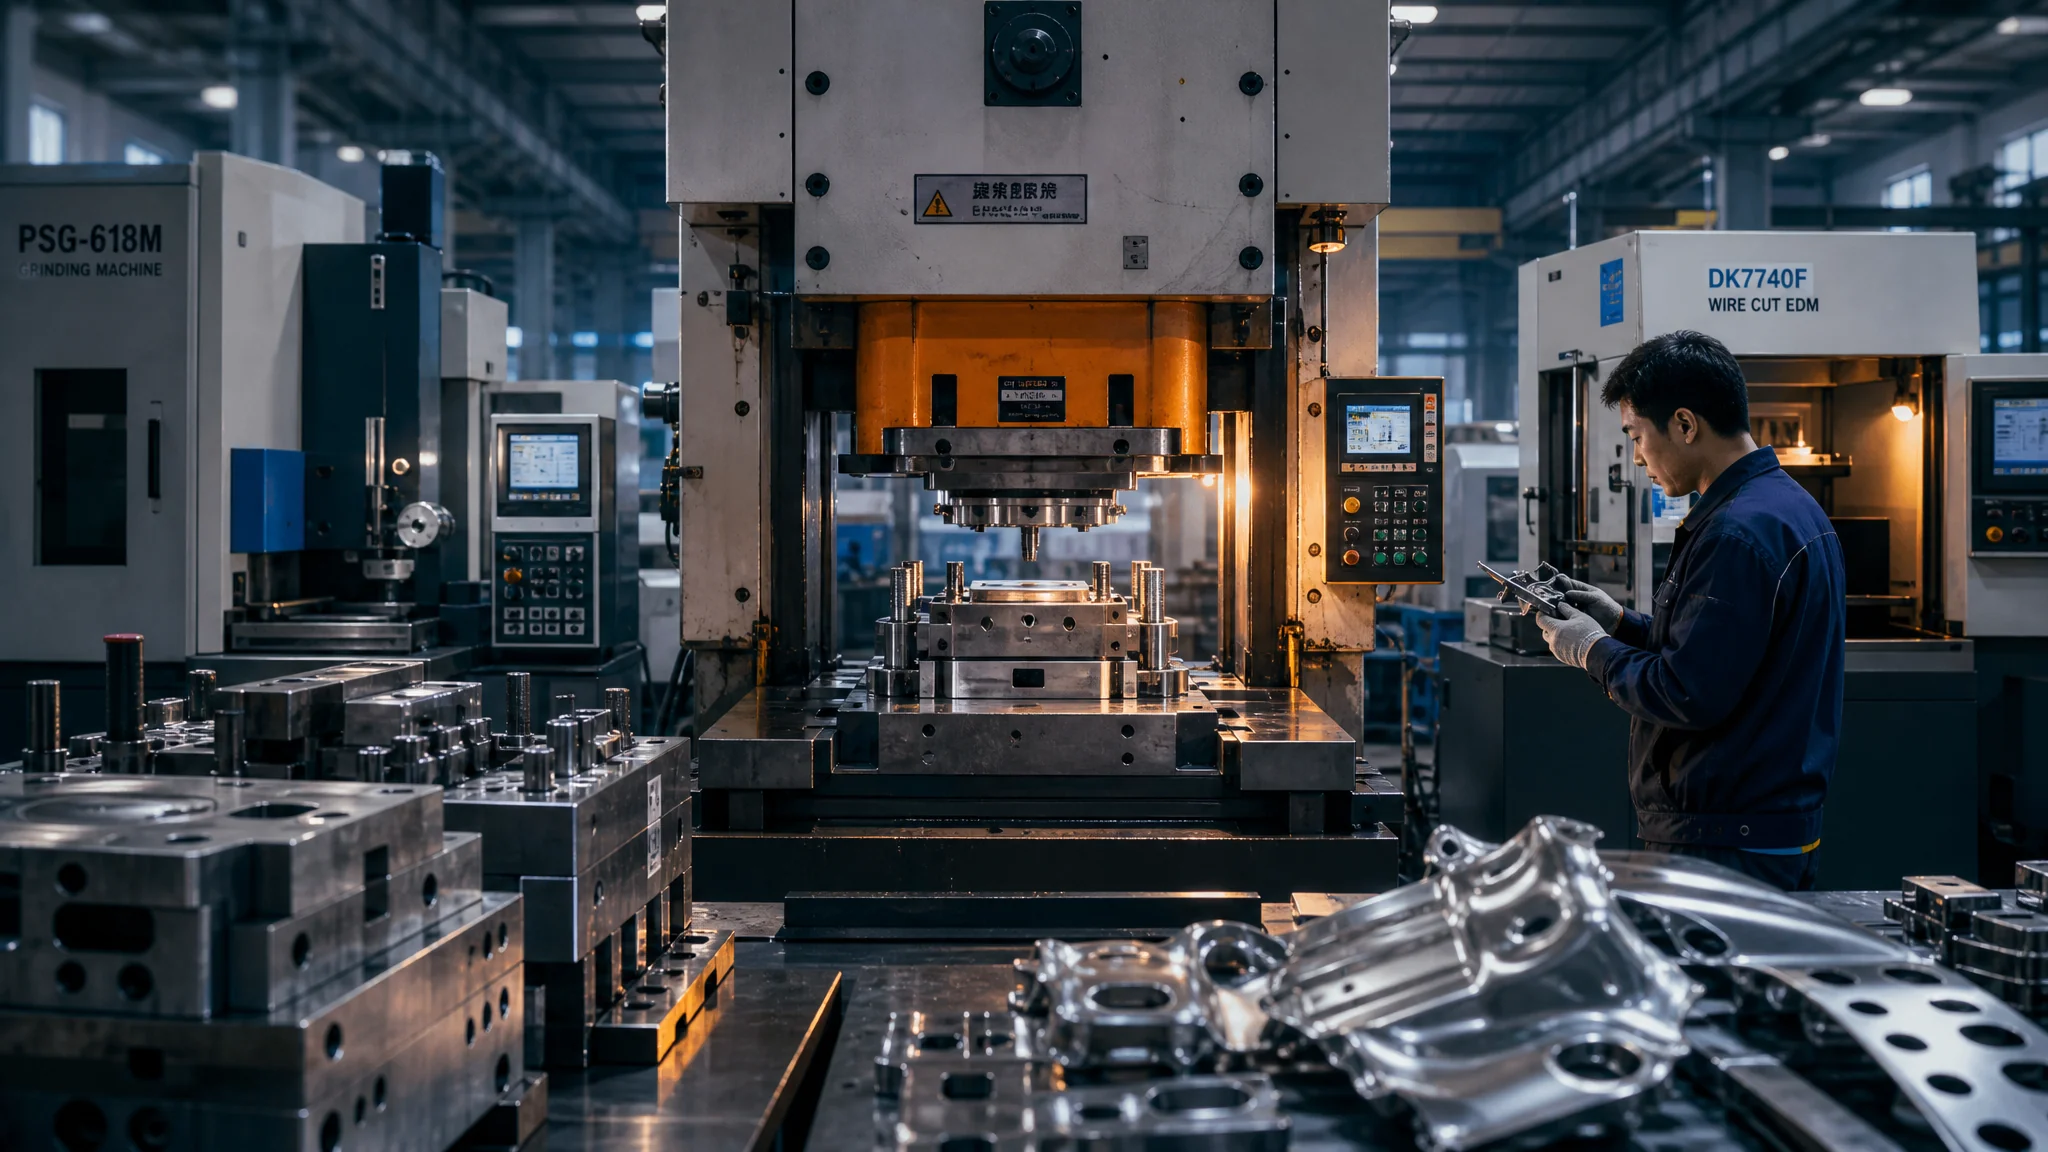
简单说:五金模具厂就是专门做金属冲压模具的工厂,主业是冲裁、折弯、拉伸用的冲压模,很多顺带做治具检具。判断一家厂的底子,进车间盯三样——冲床吨位、磨床精度、线切割是快走丝还是慢走丝。下单前多跑一趟车间,比看十份精美宣传册都管用。
第一次替公司找五金模具厂下模具单的时候,我拿到的三份报价单看着差不多:都是做一套屏蔽罩连续模,报价从8万到11万不等。我挑了中间那家。结果模具冲到22万冲次刃口就开始崩,而报价最贵那家的同类模具冲了80万次才做第一次刃磨。3万的差价,产线停机两次的损失早就超过了。
后来陆陆续续跑了不下三十家厂我才想明白一件事:五金模具厂这个行当,门道全在车间设备和人手分工里,报价单上那几个数字反而最不重要。这篇就把这几年攒的看厂经验摊开讲——五金模具厂到底做什么、进车间该看什么设备、大厂小厂怎么分工、下单前怎么判断一家厂靠不靠谱。
五金模具厂是做什么的?冲压模才是主业
五金模具厂的核心业务就是设计、加工、装配金属冲压模具,八成以上产值来自冲压模——冲裁模、折弯模、拉伸模、连续模都有;剩下的多是治具、检具,少数厂兼做压铸模或粉末冶金模。它跟塑胶模具厂最大的区别在加工对象:一个对付钢板、铝板、铜带这些金属料,一个对付塑料熔体。
冲压这套工艺说白了就是用压力机把金属板料砸成你要的形状,英文世界里叫stamping(冲压成形)。你手里的手机卡托、电池连接片、电脑散热片,汽车上的卡扣和支架,家电的金属外壳,几乎都出自五金模具厂做的模具。一副模子上机,每分钟冲几十到几百件。速度快得吓人。
按我们团队跑下来的印象,纯做五金模具的厂子里,连续模(级进模)的货值占比一年比一年高——单工序模的利润太薄了,厂子都往多工位、高速冲的方向卷。想系统了解工艺分类可以看五金模具的三大成型工艺和冲压模具入门这两篇。规模上给个参照:中国模具工业协会的统计口径里,2024年国内模具行业营收在3400亿元上下,冲压类占了其中相当大的一块,行业内普遍说法是四成左右。
进车间看什么?冲床、磨床、线切割这老三样
看五金模具厂的底子,设备就盯三类:冲床(试模用,吨位要配得上你的产品)、磨床(平面磨和成形磨,决定刃口精度)、线切割(快走丝、中走丝还是慢走丝,决定异形孔能做多精)。车间里有慢走丝、用料又舍得给好料的厂,做精密模基本靠谱。
先说冲床。模具做好了总要试模,厂里自己的冲床吨位够不够、台数多不多,直接决定交期。小厂试模间可能只有一台16T、一台45T的老冲床,你做需要110T的模子就得外借机器排队。我见过一家厂接了单试模等了整整六天——唯一一台110T冲床被大客户的量产件占着。像样点的厂,试模车间从16T到200T摆一排,比如德国舒勒(Schuler)这类大牌压机虽然是汽车覆盖件厂的配置,普通五金模具厂用不上,但冲床台数和吨位段覆盖是实打实的产能信号。
磨床是模具精度的底线。平面磨能把模板磨到0.002mm级别的平面度,成形磨负责凸模镶件的异形轮廓。老实讲,磨床这一环我看设备更看人——同一台老磨床,老师傅手上的活能比学徒稳定一个数量级。你去车间闻一闻切削液的味道、看看砂轮修整的习惯,比问老板“精度能做到多少”实在。
线切割的档次最好分辨。快走丝精度0.02mm上下、切面发糙,切导柱孔、卸料板过孔够用;中走丝能到0.008mm左右;慢走丝0.002-0.003mm,切面接近镜面,专治凹模刃口和窄槽。一块SKD11的凹模镶件,快走丝切一刀几十块钱,慢走丝可能要几百上千。做0.1mm窄槽的端子模,没慢走丝根本做不了。设备选型清单的更多细节我写在模具设备选型指南里了,冲床和模具的配合关系可以看冲床模具详解。
小厂和大厂分工差在哪?
小厂(几个人到二十几人)一般做单工序模和小型连续模,老板自己就是总工,钳工往往身兼装配和试模;大厂(几十上百人)分成设计、编程、加工、钳工、试模几个组,有专门跟单的项目经理,能接大型级进模和出口模。中间还有一批厂不接整套模具,专做磨削或线切割的外协工序。
小厂的好处是便宜、快、老板亲自盯。坏处你也猜得到——质量看运气。我在东莞长安找过一家连老板在内6个人的小厂做复合模,交期比大厂报的还提前3天,价格便宜四成。但那副模子刃磨周期明显偏短,后来拆开看,热处理是外协的,回火明显不充分,凸模韧性差了意思。这种坑小厂特别容易踩:它自己没有热处理炉,也没有检测手段去验证外协质量。
大厂就反过来。流程文件齐全,PM每周发进度表,钢材有材质证明,试模有报告。代价是贵——同样一套模子报价比小厂高30%到50%,旺季还得排单等档期。说实话,两边我都吃过亏之后,我现在最愿意合作的是30到60人的中型厂:分工有了雏形,老板还盯着技术,价格没到店大欺客的程度。这是我个人的偏好,你的订单结构不一样,结论可能反过来。
地域上,五金模具厂扎堆的地方就那几个:珠三角集中在东莞长安、深圳宝安,长三角看宁波、苏州和台州。产业带的逻辑很简单——上下游都在一条街上,改模返工的往返时间能从一周压到半天。想深入了解可以读中国模具产业现状盘点和模具厂完整业务流程拆解。
下单前怎么判断这家厂靠不靠谱?
四个动作:一要现场试模看断面和毛刺,二要近三年的同类模具案例和寿命数据,三要查设计和钳工的人数配比,四要把报价拆到钢材牌号和热处理方式。四个都过关再谈付款节奏,别只比总价。
试模是照妖镜。让厂里当场冲一版给你看,拿卡尺量毛刺高度——普通冲压件0.05mm以内说得过去,精密件要压到0.02mm。断面看四个区:塌角、光亮带、断裂带、毛刺。光亮带占比越高说明冲裁间隙配得越准,普通件光亮带占料厚三分之一就算健康。
寿命数据要问得具体:一次刃磨多少万冲次?冲SPCC冷轧板的单工序模,一次刃磨30到50万冲次算正常水平,做不到这个数你要在合同里写清楚。还有翻车经验送给你:报价单上必须写死凹模凸模的钢材牌号——Cr12MoV、DC53、SKD11到粉末高速钢ASP-23,价格能差5到8倍。我吃过一次没写牌号的亏,厂里拿了便宜料充数,模具早期磨损速度差不多翻倍,扯皮都没依据。
热处理也要问。厂里自己有炉、能出示硬度检测报告的,风险小一截;纯外协的,你就得掂量掂量。付款我的习惯是3:4:3——签约30%、试模合格40%、量产验证后付尾款30%,尾款一定留到批量生产跑顺了再给。交期违约条款也写进去,按天计罚。找厂的前置功课和方法论,模具厂家怎么选的六个关键点讲得更全;从草图到交货的完整流程可以对照定制模具制作九个步骤逐环节盯。
常见问题
五金模具厂和五金厂是同一个东西吗?
不是一回事。五金厂是拿现成模具批量冲压生产零件的,卖的是零件;五金模具厂做的是模具本身,卖的是模子。不过边界越来越模糊,很多五金模具厂自己也接带料加工,模具和零件一起报价,小客户特别吃这套。
开一套五金模具大概要花多少钱?
跨度大得离谱。单工序冲孔落料模几千到两三万;复合模一两万到五六万;连续模从五万到上百万都有,精密端子连续模做三五十万很常见。价格主要由三块决定:钢材档次、工位数、寿命要求。便宜没好货在这个行业格外成立。
五金模具厂的交期为什么经常拖?
常见原因三个:排单排不上、热处理外协排队、试模后改模轮次超预期。改模是大头——图纸公差标注不清、产品3D模型有倒扣没提前发现,一轮改模就是三五天。想不拖,下单前把图纸冻结,改模轮次和责任写进合同。
模具做好了,能让他们连零件一起冲吗?
多数厂可以,这叫带料加工,按冲次或按重量计价。要注意两点:问清最小起订量(很多厂要求单批几万件起步),还有模具所有权的归属条款——模具款结清后模子应该归你,合同里不写,将来想转厂会扯皮。
写到这我再说一遍自己的偏见:选五金模具厂,设备档次和钳工手艺比名气重要,老板懂技术比销售话术重要。宣传册印得再漂亮,车间里那台慢走丝是骗不了人的——它要么在转,要么积灰,一眼就能看出来。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。