高端模具指什么?叠层模高光模双色模贵在哪几处硬指标
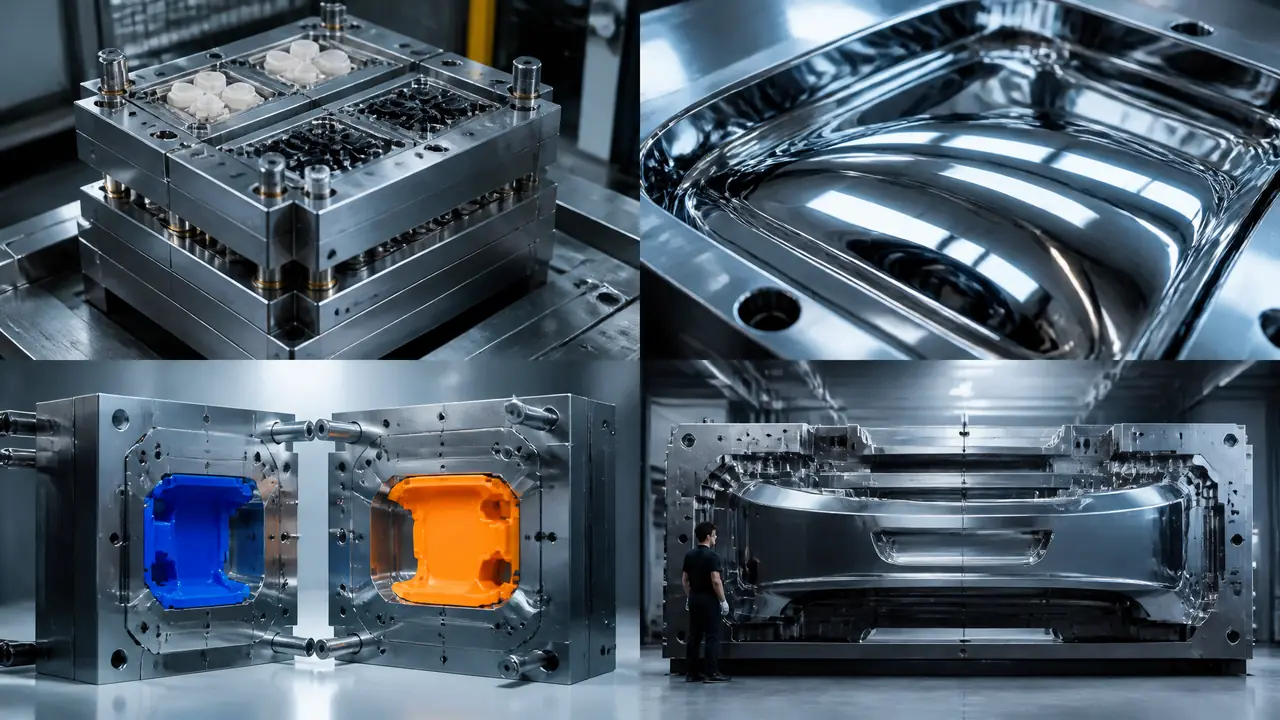
把话放这儿:高端模具不是报价贵就算数,行业里默认指叠层模、高光无痕模、双色模和超大型模具四类,贵就贵在钢材档次、镜面等级、热流道配置和加工精度这几处硬指标上。我按跑销售这些年经手的报价单,把高端贵在哪一环、国产和进口差距还剩多少,一篇拆给你看。
上个月带一个做破壁机的客户看厂,他在车间门口第一句话就是"你们能不能做高端模具"。车间主任烟都没点,反问他要做啥件。客户说外壳要高光免喷涂,一年量三百万件。主任听完心里就有数了,这活普通模接不了。高端模具指什么、贵在哪,我经手的报价单不少,这篇按我的理解拆开讲,文末给你几条下单前能直接用的判断标准。
客户后来跟我说,他在网上前后问了七八家,一半拍胸脯说能做,报价从六十万到两百万都有。同一个需求,差出三倍多的价,做出来的东西是不是一回事,这才是要紧的。
高端模具指的是哪四类
行业里没有证书认定高端模具,大家默认指叠层模、高光无痕模、双色模和超大型模具四类,共同点是普通模房做不了,报废一次就是几十万。这四类各管一个方向,下面一类类说。
第一类是叠层模。一套模具做成两层甚至四层,共用一台注塑机的锁模力,产能直接翻倍,机台一台不用多买。我经手过一套32腔瓶盖模,单层报价四十来万,改成两层叠层直接报到一百三十万。贵的不是钢多一倍,是两层之间的导向、同步顶出和流道平衡全要重做。客户算的是另一笔账:多开一台千吨注塑机加上厂房位置,比加钱改叠层模贵得多,这笔账一算就明白贵得值不值。
第二类是高光无痕模。做家电面板、电视边框,塑件出来直接免喷涂。模具要配急冷急热温控,模温十几秒内从60度拉到180度,再压回80度开模。型腔得抛到A1级镜面,粗糙度压到0.01微米以内,一点纹都不能留。抛光这道工序能占整套模工时的两成多,能做A1的抛光师傅,月薪比普通钳工高出一大截,这种人就那么几个,排队都得等。
第三类是双色模。两副模芯装在同一台双色注塑机上转位,两种料一次成型,牙刷柄、电动工具的软胶握把都靠它。难点在两副模芯的同心度,转盘转180度之后要严丝合缝,公差压到±0.02毫米。我见过一套双色模连试三次都封不住胶,最后查出是转盘定位间隙大了0.03毫米,就这一丝,返工一个月。
第四类是超大型模。保险杠、托盘、滚筒洗衣机外壳这一挂,模具自重二三十吨,得配2500吨以上的机台,钢板要整块下料,热处理变形控制是命门。对了,说到这个岔一句,大型模最怕的不是做不出来,是吊运磕碰和合模精度,这类活我一向建议客户直接找有大机台的厂,大型注塑模具从机台到报价的门道我单独写过,不在这篇展开。
一套高端模具贵在哪几处硬指标?
高端贵在五处硬指标:钢材档次、镜面等级、热流道配置、加工精度和试模成本,一样一档价,五样叠起来总价翻三倍不稀奇。拿普通模对照一遍最直观,我做了一张表。
| 项目 | 普通模 | 高端模 |
|---|---|---|
| 钢材 | P20预硬钢,一吨一万出头 | S136或8407,进口料一吨四五万起 |
| 型腔粗糙度 | A3级,看得见纹就行 | A0到A1镜面,Ra 0.01微米以内 |
| 流道 | 冷流道,没有温控 | 多点针阀式热流道,8到20万 |
| 关键公差 | ±0.05毫米 | ±0.02毫米甚至更高 |
| 试模 | T1到T2基本收货 | T1到T3常见,一次机时费上千 |
| 交期 | 35到45天 | 75到90天 |
拿我上季度经手的一套高光面板模报价单说:钢料11万,占两成;镜面抛光工时折下来9万多;进口热流道16万,这是最大头;再加上设计费和试模预留,整套报到七十八万。同样大小一套普通模,四十几万就能交货。贵出来的三十几万,一半花在验收时摸不着的地方——钢材的纯净度、抛光的火候、温控的稳定性。这些要量产三个月后才见分晓。
这个坑我自己踩过。早年为了压价,我劝客户把进口热流道换成国产的,一套省六万。结果量产两个月针阀卡死两回,客户停一条线,一天损失就不止六万。打那以后,我报价单上热流道这一栏再没砍过,该进口的还是进口。
国产和进口的差距实情
机加工水平其实追上来了,实打实的差距在钢材稳定性和模具寿命上,进口钢加国产加工的混搭是眼下性价比最高的一条路。这话是我跑了几年报价单攒下来的判断,不是抄来的客套话。
加工这一环,五轴CNC、慢走丝这些设备,国产这几年的精度已经不虚,深圳和东莞一线模房的水平,放在同一张验收报告里跟日韩同行比,差距真不大。差的是两处。一是钢。国产P20、718便宜好用,可镜面级不锈钢和热作钢,批次一致性还是进口料稳,8407和S136我更愿意点进口原厂料,国产同牌号十批里总有一两批抛光时出料纹,返一次工比差价贵得多。
二是寿命。同样一套结构,进口整模敢标保300万模次,国产一线做到100到150万是常态,差在热处理和装配的手上功夫。价格摆出来更直白:同一套高光模,日本厂报价常是国产的两到三倍,交期还要翻倍。我的站队很明确:外观件、寿命要求100万模次以内的,国产完全够用,省下的钱够再开一副备用模;要做出口大牌、产能拉满三年的核心模,进口钢材配国产加工的混搭是我最推荐的组合,纯进口整模我会先劝客户算算回收账。
对了,多嘴一句,别迷信"进口"俩字。行业内贴牌的事不少,买进口钢要原厂质保书,能查炉号的才算数,一胜百模具钢的真伪辨识和牌号对照这篇写得细,下单前照着核一遍不吃亏。
回到那个破壁机客户。他没选报价两百万的那家,定了国产一线厂加进口S136的方案,五十八万落地,T2试模一次过,量产到现在八个月没出过批量质量问题。高端模具这事,先弄清自己要的是四类里的哪一类,再拿着硬指标一项项对报价,钱就花得明白。
常见问题
高端模具一定要用进口钢材吗?
不一定。普通结构用国产P20完全够,真正绕不开进口的是镜面级不锈钢和高温热作钢这两类,其余位置国产料性价比更高,全上进口钢纯属浪费。
叠层模具省的是钱还是地方?
省的是机台。叠层模让一台注塑机顶两台用,厂房和人工都不用加,适合瓶盖、薄壁容器这种量大件小的产品,件越大越不划算。
高光无痕模出的件真不用喷涂了?
对,免喷涂是这类模最大的卖点,一年省下的喷涂费差不多能抵一套模三成造价。但注塑车间洁净度得跟上,环境不干净,表面照样顶出料花。
小模房敢接高端单吗?
结构简单的双色小件可以试试,叠层和超大型不建议碰。这两个品类试错成本太高,一套模报废能拖垮一个小模房半年的利润,接之前掂量清楚。
高端模具的验收跟普通模差在哪?
多盯三样:关键尺寸的全尺寸报告、镜面区的粗糙度实测值、热流道的温控精度。普通模看外观收货那一套,在高端模上不够用,出问题都藏在数据里。