热熔机模具怎么做?铜模铝模选材加工到验收的实战门道
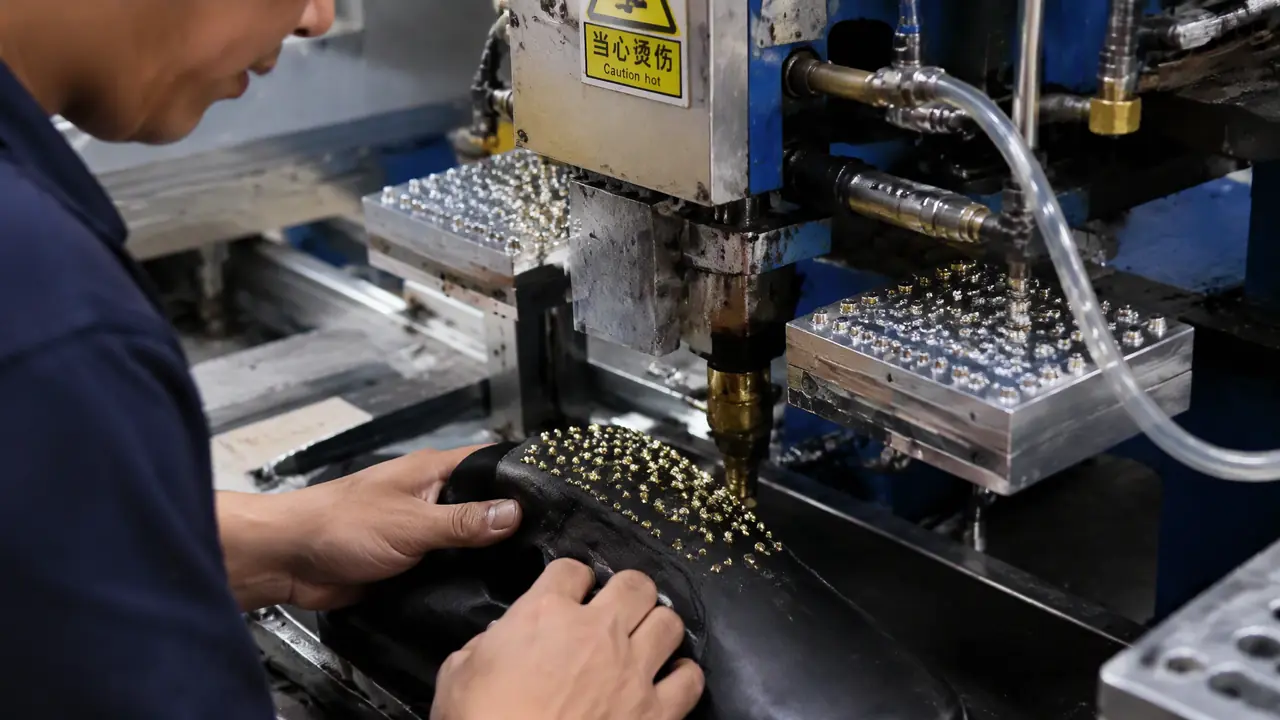
挑明了讲,热熔机模具值钱的地方不在造型在导热:加热面用紫铜还是铍铜,模面温差压不压得住3度以内,直接决定烫钉牢不牢、压胶透不透。选铜模铝模先看材质和模面功夫,再谈价钱。
上个月接了个做泳衣外贸的单子,客户开口就要热熔机模具,一套烫钉模头带一副拉链压胶模。图还没发来我先问一句:加热面你们以前用钢做过没有?对方愣了,说随便我们定。这就是外行最容易栽的地方,热熔机模具的命根子是导热,不是硬度,料选错,机加工再漂亮也白搭。
这单我给他配了紫铜钉头加氧化铝盘,出厂试温九宫格最大差2.4度,压出来的胶条撕布不脱胶,客户当场加订两套备用模。趁记忆还热乎,把铜模铝模这行的门道一次写透。
热熔机模具为什么多用铜和铝,钢只配打下手
紫铜导热约385W每米开,接近45号钢的7倍,热熔机模具拼的就是热量来得快走得匀,加热面交给铜和铝,底板支架才轮到钢。这笔账算明白,选料就不纠结了。
烫钉机的工作温度一般在160到200度,压TPU胶条的拉链模在130到180度之间。布料薄,热量慢半秒胶就冷了,钉子粘不牢。同样升温,铜模两分钟到180度,钢模要八分钟还满脸温差。
这事儿跟烧一锅水一个理,火在锅底,锅壁越薄越匀,模面这一层就是锅底。我拿点温枪打过一副钢模的盘面,边上一圈比中心低6度,压宽胶条必出虚焊。
| 材质 | 导热系数W/(m·K) | 进料价 | 常干岗位 | 短板 |
|---|---|---|---|---|
| 紫铜T2 | 约385 | 70-90元/公斤 | 烫钉模头、小型焊头 | 软,怕磕碰 |
| 铍铜C17200 | 105-230 | 200元起/公斤 | 要耐磨的镶件、细钉头 | 贵,料难买 |
| 6061铝 | 约167 | 25-35元/公斤 | 大模盘、压胶模板 | 高温易变形 |
| 45号钢 | 约50 | 10元上下/公斤 | 底板、定位块、模架 | 导热差,升温慢 |
铝模还有个脾气,遇高温会胀。有回客户的压胶盘连开四个钟头,盘面中间鼓起0.06毫米,中间压得过死两头虚。后来我们一律在大铝盘背面加两条加强筋,板厚从15毫米加到25毫米,再没鼓过。铝盘做硬质氧化,膜厚做到20微米上下,模面硬度上去,胶也不容易挂。
铜贵,贵得有道理。我们进T2电解紫铜板按公斤算钱,一副巴掌大的钉头模光料就要一百多块。铍铜和紫铜在模具行当里还干哪些岗位,之前写过一篇铜模具用在哪?铍铜导热优势与电极的应用,想补课的去翻。
一副铜模铝模是怎么做出来的?
先按钉型或胶条宽度出图备料,CNC粗铣留0.1毫米余量,精雕成型,模面抛到镜面,再上机打九宫格试温,温差压进3度才放行。少一步都埋雷。
烫钉模头铣的是窝坑,坑口比钉帽大0.05毫米,深浅差一丝,钉子烫进布面就歪。拉链模是直槽带微齿,槽宽按布带加0.2毫米,齿的作用是压出细纹,撕的时候不伤布。
抛光是最磨人的活。油石打底,砂纸从400目一路换到2000目,绒布轮上膏收尾,模面平面度压进0.02毫米以内。抛不到位的模面跟毛玻璃一个样,胶全钻进细坑里,撕的时候连布带胶一起扯坏。
温度还得看胶说话。TPU胶膜130到150度就化,PA胶要蹭到180度,模温跟着胶走,不能反过来。有的客户连自己料子什么型号都说不清,我们只好拿边角料上机试,烫到胶发亮起丝,那个温度就是基准。
去年有副拉链模赶交期,我跳过试温直接发了货,结果盘面两头温差6度,中间焊得死两头虚,整批泳衣报废,运费带返工搭进去一千四。这个坑我踩过,你别再踩。对了,扯一句,每年十月帽子厂催烫钉模最凶,双十一备货,车间灯常亮到后半夜。跑题了,接着说。
焊头这路活跟超声波焊接的调幅是一个路数,材料怎么配、劲道怎么匀,那篇超声模具是什么?超声波焊接机焊头的材料与调幅里有现成的账。
报价交期怎么算,验收就盯三处
巴掌大的烫钉铜模头1500到3000元,铝模盘800到2000元,交期7到12天;验收盯平面度、粗糙度、实测温差三处。价再低也别省试温。
报价拆开是四块:料钱、机时、抛光工时、试模。铜模贵在料,铝模贵在氧化和精雕。第一个坑是低价铝模,有人报600块的铝盘,十有八九省了硬质氧化,用仨月模面发黑粘胶,抛也抛不出来,等于白扔。
第二个坑在料。回收铜掺杂质,导热能差两三成,价钱便宜一大截,模温就是上不去。进料认电解紫铜板,让对方出材质单。第三个坑是工时水分,同一副钉头,粗铣加精雕和一刀精雕,账面看着一样,钱能差出一千。料钱没多少水分,水都在机时里。
外发定做把话说全:钉子或拉链的实物样品、布料材质和克重、工作温度区间、一天压多少件,设备型号也给上。资料齐,交期和废品率都压得住。怎么谈价怎么签验收条款,那篇模具定制怎么谈才不被坑?需求报价周期验收全流程实战手册写得更细,下单前照着过一遍。
验收土办法教一个:模面擦净扣在平板上,四角拿薄纸塞,哪张纸抽得动哪里就是低点,比肉眼靠谱十倍。再上机打九宫格,烫钉类正负3度以内算合格,大面积压胶盘放宽到正负5度。三处都过,这副模才算交差。
回头说那副泳衣模,客户后来还介绍了两个做防晒服的同行过来。热熔机模具这东西,材料把住导热关,加工盯住模面那0.02毫米,出厂前多花半小时试温,基本就没有返修这一说。慢一点,稳很多。
常见问题
热熔机模具的加热面能用不锈钢做吗?
能做但不划算。不锈钢导热只有16上下,是紫铜的零头,升温慢,盘面温差大,烫钉节奏提不起来。除非产品带腐蚀性,加热面别碰不锈钢。
铍铜头和紫铜头怎么挑?
小钉头天天磕碰,选铍铜皮实。大平面要导热快,紫铜划算。预算紧就紫铜加表面镀硬铬,耐磨和导热两头都顾上。
铝模模面发黑粘胶还有救吗?
轻度的拿百洁布蘸中性清洗剂抛一抛,还能顶一阵。硬质氧化层磨穿了就得重新精雕加氧化,下单时把氧化膜厚度写进合同,别省这点钱。
定做一副热熔机模具要准备哪些资料?
钉子或拉链实物样品、布料材质和克重、工作温度区间、日产量,有设备型号更好。资料给全,厂家不用猜,交期能压短两三天。
模面温差超多少必须返修?
烫钉类超过正负3度就得修,大面积压胶盘超过正负5度要查。先看加热管排布,再校模面,两样都正常还超差,多半是料不纯。