日本模具为什么精密?产业特点与标准化的启发
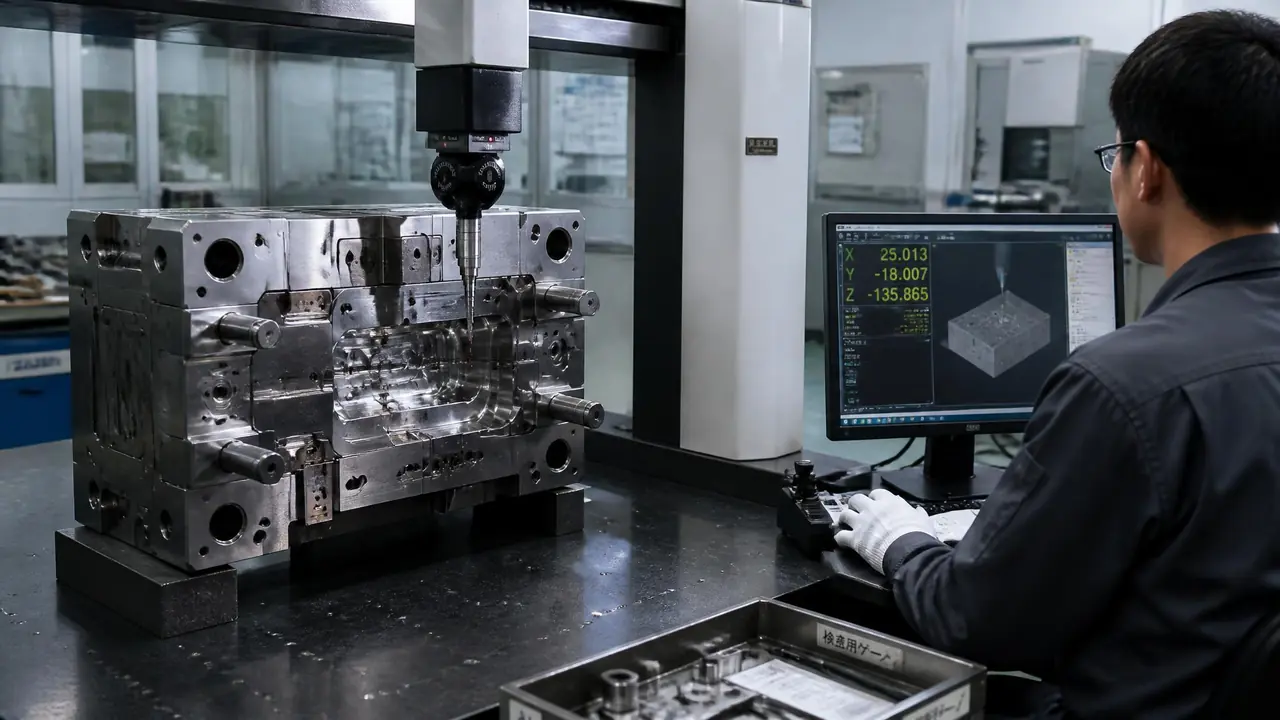
先说结论:日本模具的精密不是玄学,一半靠设备,一半靠标准化和慢工出细活的验收流程。公差收紧一档、钢料炉号追溯、标准件互换,这三条是底子。想接日系订单,先把自家检测和试模流程补齐,再谈价格。
上周吃饭,同行老陈问我,日本模具是不是被吹过头了。我说没有。2024年我接触过一批日系客户的外壳模,公差单上白纸黑字写着型腔±0.01mm,验收要连续打三千模次,每五百模次抽一件量尺寸漂移。这套要求摆在这,你就明白日本模具的精密不是机器牛,是整套制度逼出来的。
老陈不服,说国内头部厂设备一样是瑞士和日本进口的,差在哪?差的不是机床,是流程。日系模具从一张图纸开始,每个环节都有检查表,谁签的字谁负责。国内不少厂靠师傅的手感和经验兜底,设备再好,流程散着,精度就得碰运气。这话有点重,但我接触下来确实是这样。
日本模具精密在哪:公差、钢料和慢工出细活
型腔公差收紧到±0.01mm级、钢材全程带炉号追溯、三次元全尺寸检测,这三条是日系模具精密的硬底子。三条缺一条,精度就守不住。
先看公差。国内常规注塑模的型腔公差,图纸普遍标±0.02到±0.05mm,日系单子直接标±0.01mm,关键位置收得更死。别小看这一档,公差每收紧一档,加工工序就要多出两道:粗加工留量,半精加工释放应力,精加工一次到位,中途还得上恒温间静置。我们车间夏天最热那几天,机床主轴热漂移能把尺寸带偏0.005mm左右,日系厂干脆把精加工车间恒温在20℃上下,这笔电费很多人舍不得花。
再看钢料。日系订单的钢材进场要附炉号证明,热处理前后各测一次硬度,一块料从哪炉钢出来的、谁淬的火,全程能追到人。我们厂给日系供货那阵,光材质证明文件就存满了一个档案柜。这套笨办法看着费劲,出问题的时候救命——模腔崩了,你查得出是料的问题还是热处理的问题,扯皮都能少扯一半。精密模具的等级到底怎么划分、各档精度对应什么加工手段,我之前写过一篇拆解,看完你对"精密"两个字心里就有谱了。精密模具是什么?精度等级划分和加工技术全解析
标准化才是日本模具最该学的一条
日系工厂从模架导柱到顶针弹簧几乎全用标准件,图纸按同一套规范画,验收按同一张检查表打分,换个供应商也能无缝对上。标准化换来的是稳定,不是花样。
你去翻日本模具厂的图纸,标注方式、基准选择、公差写法,十家厂八家长一个样,底子是JIS那套制图规范。标准件更彻底,模架、导柱、导套、顶针、弹簧,翻开标件目录直接选型号。坏了一根顶针,照型号买一根,当天换上,不用等机加工排期。别急,这不是说国内买不到标件,米思米这些牌子在国内都有现货仓。买得到和用成习惯,是两回事。
差距在习惯。国内很多厂的图纸一家一个画法,同一个产品,A厂的基准在角上,B厂的基准在中心,C厂干脆不标基准。装配钳工换个厂干活,得重新适应人家的表达方式,这一适应就是学费。老实讲,我见过最值钱的东西不是某台设备,是一套用了多年的试模报告模板:模温多少、料温多少、收缩率量出来落在哪个区间,一页纸填完,谁来试模都按这个格式交底。设备和环境要什么条件才撑得起精密加工,这篇写得比我细,可以直接照着自查。精密模具加工需要什么条件?设备和环境要求全解析
国内工厂接日系订单,先补哪一课?
先补检测和试模流程,再谈价格。日系客户验厂先看三次元和硬度计,再翻你近三个月的试模报告,设备清单反而排在后面。顺序搞反了,报价再低也白搭。
2024年那次日系验厂,我印象很深。客户到了先不进车间,在检测室待了四十多分钟,翻我们的检测记录,问收缩率波动有没有记、模温控制在多少、量具多久校一次。出了检测室才去车间看机床,转了一圈,问的问题比在检测室少一半。后来对接的人跟我说了实话:设备有钱就能买,流程不是花钱能马上买来的。
把日系订单和常规国内订单摆在一张表上,差别一目了然:
| 对比项 | 日系订单(我接触过的) | 常规国内订单 |
|---|---|---|
| 型腔公差 | 普遍±0.01mm级 | ±0.02到±0.05mm居多 |
| 试模验收 | 连续三千模次,分批抽检尺寸漂移 | 五十模次左右抽检为主 |
| 钢料追溯 | 炉号证明加两次硬度记录 | 常只要牌号对得上 |
| 改图频率 | 前期评审多,定版后几乎不改 | 试模后反复改的不少 |
这张表你也看出来了,日系单前期磨得久,后头反而省心。不少国内订单是前期签得快,试模阶段来回折腾,两边摊下来总工时差不了太多,质量结果却差一截。我的偏向很明确:做精密件,学日系这套流程,值。想搞懂从图纸到试模每个节点该卡什么,这篇流程拆解值得对着自家流程逐条过一遍。模具工艺流程全解析:从图纸到成品的15天里到底发生了什么
话说回来,日本模具也不是处处压人一头。交期速度和价格,国内供应链优势摆在那,同一个产品国内厂报价比日系厂低三成左右、交期快一半,这在行业里不算稀奇。日本模具强在稳定和寿命,强在几十年如一日的执行,弱在慢和贵。这条产业分工的大盘子怎么落的,我写过一篇国内模具制造现状的盘点,看完你对接单结构心里更有数。中国模具产业真相:从台州到东莞的模具制造现状全盘点
回到老陈那个问题。日本模具的精密不是神话,是一套笨办法坚持了几十年:公差收紧一档,料料可追溯,事事有检查表。国内厂学这个不用先买新设备,把试模报告和检测记录的格式统一起来,下回日系客户来验厂,你手里有东西给他翻。这一步走出去,单子就有一半指望了。
常见问题
日本模具比国产模具寿命长多少?
同类注塑模,日系整套打到百万模次不修型腔的不算稀奇,国内常规要求五十万模次上下,差一倍左右。前提是保养跟上,不保养什么钢都白搭。
接日系模具订单,报价要注意什么?
报价要拆细,把检测和试模的成本明算进去。日系客户改图少但验收严,宁可报高一点也别留窟窿,后期返工赔进去的比省下的多。
国内工厂用得上日本那套标准件体系吗?
用得上。米思米这类标件在国内有现货仓,模架导柱顶针都能照目录买。难的不是买,是全厂图纸和验收口径跟着统一,这一步要老板拍板推行。
现在还能接到日本模具厂转出来的单吗?
比以前少了,大批量单子多转向国内头部厂和东南亚。更常见的做法是日系客户带着标准来验国内厂,练好内功接这种单,比干等转单现实。