管胚模具采购实录:腔数机台报价单与收货验收的门道
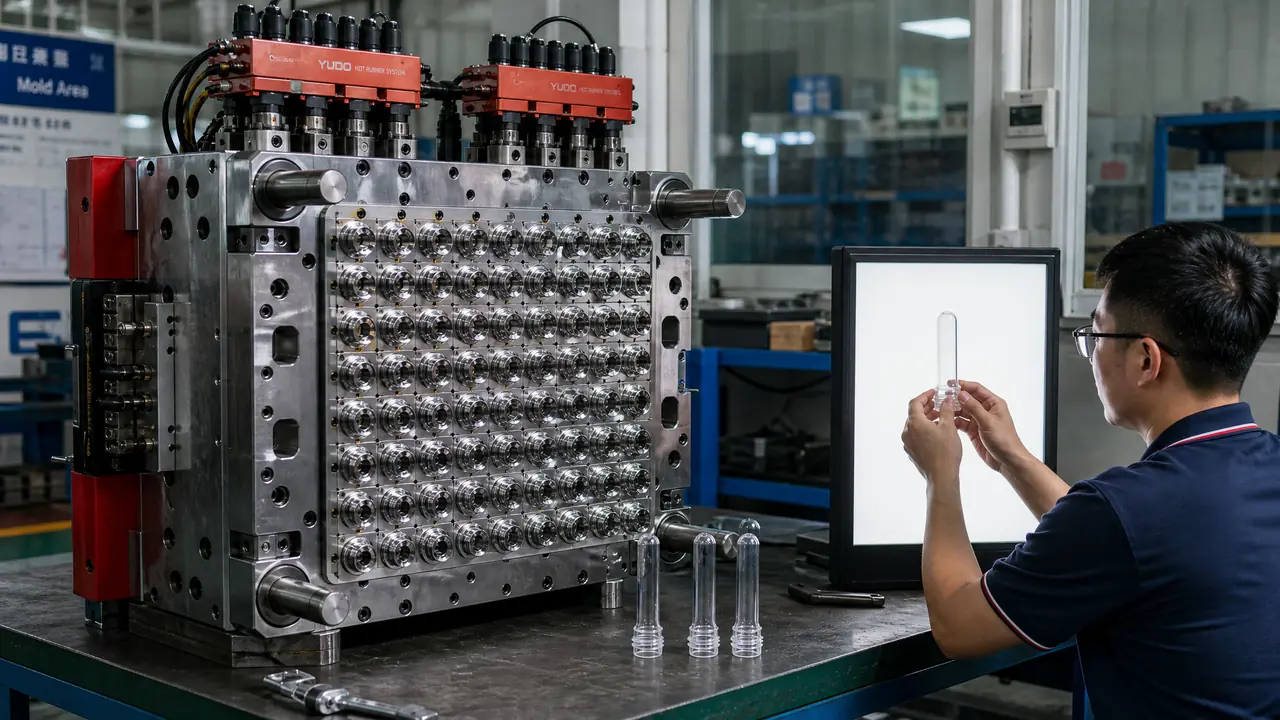
一句话版本:管胚模具就是把PET料注成瓶坯的那套钢模,行业内也写作管坯模具,采购先算腔数配机台这笔账,再拆报价单里的钢料和热流道,收货时盯住瓶口螺纹和偏壁,三步做完,九成的坑你都能绕开。
上个月给水厂定第二套管胚模具,两份单子差九万,我的结论是腔数配机台比砍价更要命。管胚模具说白了就是做瓶坯的模子,矿泉水瓶先注成一截十几克、带螺纹瓶口的小管子,再进吹瓶机吹成瓶,前半程全归它管。
签字前一晚我把两份报价拆到凌晨一点,差价的大头不在加工费,在热流道和模芯钢料。老实讲,第一套模子我签得太痛快,验收那天人没到场,48腔里有两腔偏壁干到0.13毫米,切片一照一个准,返厂修模来回搭进去二十三天。这篇把我两回下单摸出来的账摊开,你照着问,能少签一单后悔合同。
管胚模具做的是瓶子的前半程,胚和坯是同一套东西
管胚模具负责瓶子前半程,把PET料注成带螺纹瓶口的小管坯,吹瓶是后半程。它也常被写成管坯模具,一字之差同一套东西。采购单上写哪个词都不影响下单,怕的是你把两个词当两样东西,重复询价白费一轮工夫。
先把词掰开。管胚、管坯,念着一样,写法两个:B2B平台上卖家跟着搜索习惯写管胚,模具厂的委托单和图纸标题栏里多半写管坯,指的都是同一套注瓶坯的模子。询价的时候两个词都发一遍,能多出一批厂子进你的比价表。
顺带提醒一句,钢管厂嘴里的管坯是另一回事,指无缝钢管的轧制坯料,跟瓶坯模不搭界。你要是采购管件的去搜这个词,跳出来说能做管胚模具的厂,先问一句做不做PET,答不上来的直接划掉。
这套模子结构不复杂,动模定模一开一合,芯棒从中间一穿,瓶口靠镶件成型。麻烦全在细节上:偏壁、瓶口毛边、坯子顶出发白,三样毛病九成挂在芯棒同心度和冷却均匀度上。偏壁这个坑,站里那篇管坯模具的文章拆得比我细,想深挖的搭着看:管坯模具怎么保证瓶坯不偏壁?PET模芯精度门道一次讲透。
腔数配机台是第一道算术题,算不平全白搭
选腔数先配机台,4腔配120吨,16腔配250吨,48腔要550吨往上,机台差一号瓶坯打不透。按12秒周期毛算,48腔一天能出35万支上下。克重大的坯子另算,腔数还得往下砍。
水厂最容易犯的错,是拿着销量倒推腔数,忘了自家车间那台机几吨。500毫升水瓶的坯子十二克上下,19升桶的坯子要七十克往上,克重一翻,机台吨位和腔数全得重算。我的做法土一点:先把机台铭牌拍下来发给模具厂,让他们报配腔方案,比自己拍脑袋稳。
先拍机台,再谈腔数。
对了,说到克重多提一句:瓶重每降一克,一千万支瓶子省下的料钱就有小十万,可坯重压太低,吹瓶破瓶率噌噌往上涨,两头一抵白忙。这个账要拉着吹瓶车间一起算,别模具这头单方面省。
腔数、机台、产量、价位,去年到今年我陆陆续续问过三家厂,大致是下面这个样子:
| 腔数 | 典型瓶坯克重 | 机台吨位 | 周期 | 日产量(毛算) | 整模价位 |
|---|---|---|---|---|---|
| 4腔 | 12克左右 | 120吨 | 12秒 | 2.8万支 | 4万-6万 |
| 16腔 | 12克左右 | 250吨 | 11秒 | 12万支 | 15万-22万 |
| 24腔 | 16克 | 350吨 | 12秒 | 17万支 | 24万-33万 |
| 48腔 | 12-16克 | 550-650吨 | 10-12秒 | 35万支上下 | 45万-65万 |
表里的价含热流道,是我自己问出来的区间,只做参考,别拿去当砍价底线。同一张表,48腔最高和最低差出20万,差的去处下一节拆。
报价单拆三行,验收带三样东西
报价单盯三行:模芯是不是S136不锈钢,热流道国产还是进口,冷却有没有上螺旋铜箍。同样48腔,这三处一进一出差十几万。看不懂就逐行问,肯给你解释的厂才值得谈下去。
模芯用S136一类的马氏体不锈钢,防锈、抛得亮,瓶坯外观才透;模体用P20或718H预硬钢就够,没必要整副上好钢,白白多掏几万。热流道是价差最大的一块,进口一套顶国产两三倍,好处是温控稳、流道不积料。我的站队很明确:48腔这种大模偏向上进口,24腔以下的中小模国产够用。
冷却这块很多人不看,其实最吃产量。芯棒里走螺旋铜箍水路,坯子出模温度压得下来,周期才跑得进11秒。收货验收别光看坯子亮不亮,带三样东西去:壁厚仪、瓶口通止规、电子秤。切片抽八个面,偏壁压在0.1毫米内算过关,好的能做到0.05以内;瓶口螺纹过通止规不卡;单支重量波动±0.15克算稳。
这个坑我踩过:第一套模子验收我在开展会,让库房代收了货,等上线才发现两腔偏壁超标,扯皮扯了一个月。交期也得写进合同,48腔从下料到T1试模正常四十五到六十天,热流道走进口再加两周。试模用谁的料、几次试模费谁出,一条条落纸面,口头承诺跟天气预报一个成色。
还有一笔钱别省:备件。芯棒是整套模里最先坏的,48腔的模子我下单时直接订了六根备芯棒加两个瓶口环,花了不到两万。上个月三号芯棒被料里的杂质硌出一道划痕,停机换芯棒四十分钟搞定,瓶口环一换又是新模。当时供应商劝我备八根,我嫌多,现在看备六根刚刚好,这笔账买过的人才知道。
再说回那晚签字。第二套模子最后选了报价居中的那家,S136模芯加国产热流道,48腔五十一万,收货那天我全程盯着切片,八个面抽检全在0.06毫米以内。采购这行没有神单,账算平了、验收到场了,便宜和省心是可以都要的。
常见问题
一套管胚模具能打多少万模次?
S136模芯加按期保养,300万模次是常态,勤除水垢、顶针按时打油能摸到500万。便宜料两三年就现原形,芯棒拉花、瓶口发毛,修一次的钱够补当初的差价了。
换瓶口规格要整副重开吗?
不用。下单时让厂家把瓶口做成可换镶件,以后换口径只换瓶口环和芯棒头部,几千到万把块的事,48腔全换一般也超不过两万,比重开一副省太多了。
二手管胚模具能买吗?
能捡漏,但三件事必须当面做:查模次台账、摸芯棒有没有锈坑拉伤、热流道通电试到温度稳定。二手价大概三到五折,最怕腔数跟你机台对不上,便宜买回来就是个铁疙瘩。
没有自己的瓶型图纸能开模吗?
可以先用模具厂的公版瓶坯,但下单前一定拿坯样去你的吹瓶机上试吹一把,瓶重和壁厚分布匹配了再签合同,不然吹出来的瓶子薄一块厚一块,账算不过来。