模具和夹具有什么区别?定位紧固两种工装的分工
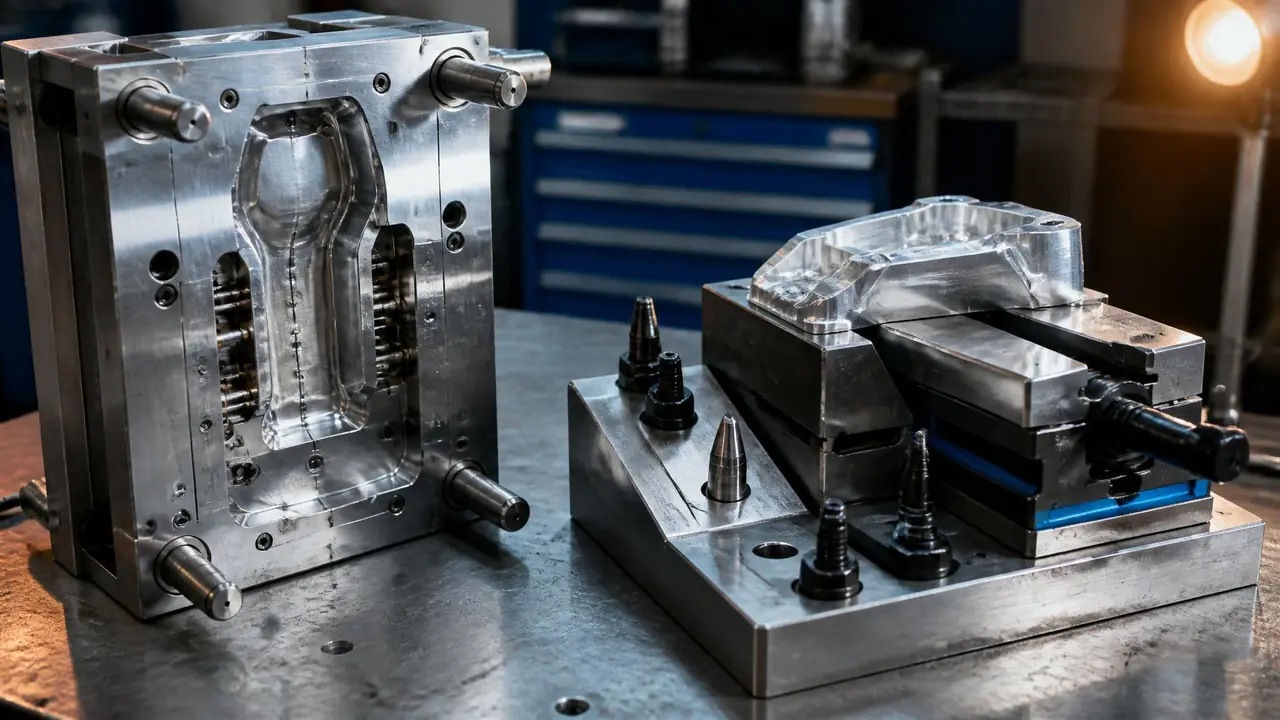
直接给结果:模具是给材料定形状的,料进去、产品出来;夹具是给工件定位置的,把零件夹住不动,让机床准确定它。前者管成型,后者管加工,价格和寿命也差着一个量级。拿不准自己要哪种,先把需求这两字想清楚再询价。
模具夹具这个词,每月总有几个客户连在一起发过来询价。上个月就遇到一位,发来一张加工中心压板的照片,开口就问做一套模具多少钱。我多问了一句:你是要成型一个塑料件,还是要装夹一个已经车好的轴?他愣了半天。这问题不怪他,很多刚接触机械加工的人都把这两种工装混在一起叫。
分开讲很清楚。模具的工作对象是还没有形状的材料——塑料粒、铝液、钢板,进去走一趟,出来就是带形状的产品。夹具的工作对象是已经有形状的工件,它不改变形状,只负责把工件按定位基准夹紧固定,让刀具在准确的位置上加工。一个管"变成什么",一个管"待在哪里",分工从根上就不同。之前写过一篇工装模具的台账笔记,里面对这种分类混淆的场景有过记录,感兴趣可以翻翻。
模具是定型的,夹具是定住的
模具定义产品形状,型腔长什么样产品就长什么样;夹具定义加工位置,定位面贴死工件,保证这道工序尺寸稳定。判断标准就一条:它下不下"料"。注塑模里熔料填充型腔,冷却定型后顶出的是成品;冲压模里板料被刀口剪断拉深,出来的也是成品。而一套铣夹具从头到尾没有让工件变过形状,铣完松开压板,料还是那块料,只是多了几个台阶和孔。
判断方法我在车间常用一个土办法:看这套工装报废了以后损失的是什么。模具报废,等于这条产品线的"形状母体"没了,重新开一套要重新设计、加工、试模,几十万打水漂。夹具报废,损失的只是装夹精度,照着定位面修一修或者重做一套,几千块的事。损失结构不一样,说明两者的角色就不一样。
一套注塑模和一套工装夹具,差在哪
模具贵在结构复杂和单件定制,注塑模普遍几万到几十万一套,寿命以几十万模次计;夹具便宜在结构简单,几百到两三万一套,磨损坏了修半天就能继续用。价格档位差出十几倍,是因为两者的零件数量、精度要求、设计工作量完全不在一个级别。
| 对比项 | 模具 | 夹具 |
|---|---|---|
| 核心任务 | 给材料定型,产出产品 | 给工件定位紧固,辅助加工 |
| 典型结构 | 型腔、型芯、顶针、流道、导柱 | 定位销、V形块、压板、虎钳 |
| 价格档位 | 小型冲模几千,注塑模几万到上百万 | 组合夹具几百,专用夹具一万到三万 |
| 寿命逻辑 | 按模次计数,几十万次后修模报废 | 按定位面磨损算,磨损了修磨复用 |
| 失效后果 | 产品线停摆,重新开模周期按月算 | 换一套备用夹具,当天恢复生产 |
我自己的体会是,夹具的钱省不得但也不用多花。前几年我们车间一台850加工中心配套夹具,最初用普通精密虎钳,装一批铝件找正加装夹一次要8分钟左右。后来换了一套零点快换系统,托盘一锁到位,单件装夹压到2分钟以内,省出来的机时一算,几个月就把差价挣回来了。这笔账比任何理论都直观。
模具那边完全是另一种投入逻辑。见过一个做日用品的客户开一套盆模,报价18万,对方嫌贵拖着没定。说实话这个价在行业里不算离谱——型腔要CNC粗加工再电火花清角,抛光占的工时往往比加工还长,试模还要来回改。模具的钱花在把形状做对这件事上,一步都省不掉。
一套产线里,两者是怎么配合的
在加工工序里,模具和夹具经常一前一后出现:模具把毛坯做出来,夹具把毛坯定位住进行后续机加工。汽配行业的典型流程是压铸出毛坯,再用专用夹具装夹去铣结合面、钻孔。两者不是竞争关系,是接力关系。
举个真实的接力例子。做铝合金泵体的厂子,压铸模先把毛坯铸出来,毛坯带着拔模斜度和浇口,形状已经定了。下一步精铣底面,就得靠一套液压夹具,以毛坯上两个铸孔做定位基准,销一插、压板一压,机床才敢下刀。定位基准选得好不好,直接决定这批活的一致性。这里面的门道,跟我们之前拆解模具结构的逻辑是一脉相承的——每个零件都有自己的位置和任务,乱不得。
话说回来,混淆也不是完全没道理。有些工装确实两边都沾边,比如吹塑机的吹胀芯棒,既定形状又起支撑作用,叫它模具部件没问题。但只要抓住"下不下料、变不变形"这条主线,九成的工装都能秒分类。还分不清的时候,最直接的办法是问设备供应商这套工装装在哪台设备的哪个工位上,答案自然就出来了。
回到开头那位发压板照片的客户,最后确认了他要的是加工中心的气动夹具,报价六千多,三天交货。要是他当时按"开模"的预算和周期去安排生产计划,等着他的就是白等一个月。分清模具和夹具,省下的不只是询价来回扯皮的时间,更是真金白银的排产决策。下次询价前,先问自己一句:我要的是形状,还是位置?
常见问题
卡盘和虎钳算夹具还是算模具?
都算夹具,属于通用夹具里最常见的两类。三爪卡盘夹棒料车外圆,精密虎钳夹板料铣平面,它们都不改变工件形状,只负责定位夹紧。我们车间那台三爪卡盘磨过软爪之后,重复装夹的跳动大概能控制在0.02mm,这个精度够大多数活了。
一套专用夹具大概多少钱、多久能做好?
简单的压板式专用夹具两三千就能做,带液压或气动锁紧的复杂一点的,一万到三万也打得住。交期通常一到两周,比开模快得多——结构简单、不用试模,加工完装上工件验证一次就能用。
定位基准怎么选才不会出问题?
行业里通行六点定位原则,实际选的时候记住一句:尽量用工件上已经加工好的面或孔做基准,粗毛坯面能不用就不用。铸锻毛坯表面误差大,拿它定位,一批活下来尺寸散得厉害。拿不准就让夹具厂按你的工序图出一版方案,别自己硬定。
模具和夹具哪个行业前景好一些?
不好直接比。模具厂吃设计和工艺的积累,开模订单跟着新品开发走,波动大但单价高;夹具偏配套和服务,单子小、复购稳。肯熬设计就往模具钻,想快速上手回本就先从夹具、工装这块干起,两条路都有饭吃。