模具制造设备有哪些?主加工与检测线
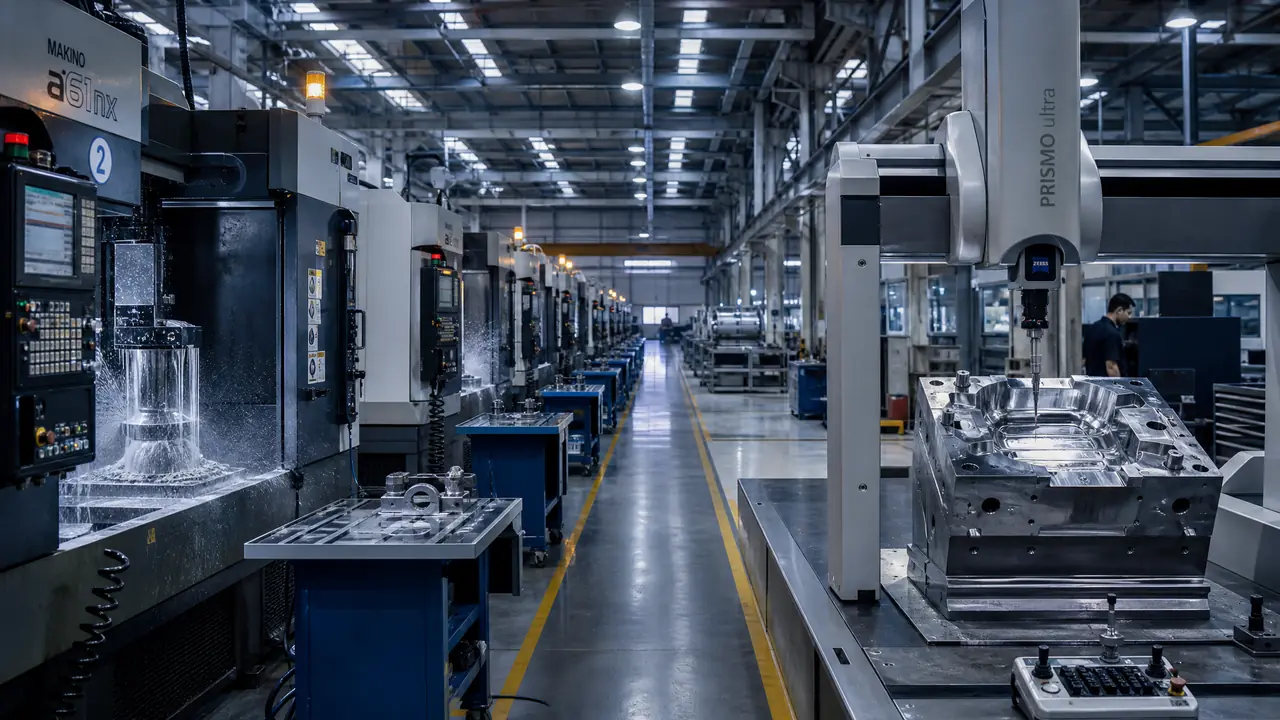
开门见山:模具制造设备分三条线,主加工的加工中心、车床、磨床,电加工的电火花和线切割,检测的三坐标和硬度计,配齐才接得了好单。一套模从钢料到出件是接力,缺哪环塌哪环。验厂时按这条链走一遍。
去模具厂验厂,车间里几十台机器摆着,哪些才算真正的模具制造设备?很多采购光数台数,内行看的是搭配。一套模具从一块钢料到能出产品,靠主加工、电加工、检测三条线接力,缺一环,交期和精度就塌一环。
这判断听着武断。但我跑过的厂里,十家有七家的麻烦都出在设备断档上:型腔精度再好的加工中心,碰上深窄槽没电火花,照样卡在半路。下面按一套模具的加工顺序捋一遍,你去验厂照着看,基本能摸清一家厂的底子。
主加工设备:从钢料到型腔的三台主力
主加工这条线上,加工中心挑大梁,车床负责备料粗车,磨床收尾精修,三台配齐,型腔尺寸才能稳在正负0.01毫米以内。一台台说。
数控铣和加工中心是一套模的心脏。主流机型按行程分850、1060、1390这些规格,数字代表工作台能走的毫米数。做家电外壳这类中小注塑模,一台850够用;做汽车保险杠模具,就得1390以上的龙门加工中心上阵。刀具也是大开销,一把进口合金铣刀三四百块,粗开718H钢料时吃刀量给到1.5毫米,一个型腔粗加工连跑六七个小时是常事,主轴摸上去烫手。
车床听着老派,其实少不了。模架上的导柱、浇口套、限位块这些回转体零件,都靠车床车出来。磨床排在最后一环,型腔板平面磨一刀,平面度能压到0.005毫米以内——合模面不磨,出的产品飞边厚得能夹出来。我见过一台平面磨一天磨十几块板,砂轮三天换一片,这活儿枯燥但省不得。
还有两台常让人低估的机器。深孔钻专门打通冷却水路,一米长的模芯要打通孔,普通钻头打偏了整块料报废;雕铣机负责细小筋位和花纹,主轴转速上万转,跟加工中心是分工,不是替代。想往CNC这条线深里看的,数控模具是什么?CNC在模具制造中的核心作用里把编程到加工的链条讲得更细。
电火花和线切割:专啃CNC进不去的死角
深腔窄槽、小于0.3毫米的清角,CNC刀具伸不进去,电火花负责打出成型位,慢走丝割精密孔位,精度能到正负0.003毫米。电加工整条线就靠这两兄弟。
电火花的原理不复杂:铜公(也就是电极)和钢料之间放电,一点一点把金属蚀掉。斜顶孔、骨位、深窄槽,全靠它。电极分紫铜和石墨两种,石墨便宜、加工快,但损耗大;紫铜损耗小,适合精度要求高的部位。我吃过一回亏,图便宜用石墨打一个深薄骨位,打到一半电极损耗超了差,型腔直接打废,返工多花了四天。
线切割分快走丝和慢走丝。快走丝便宜,精度大概正负0.02毫米,割模架孔位够用;慢走丝贵一截,精度能到正负0.003毫米,一个孔位要分粗中精三刀割,四十多分钟才出活,割出来的断面光得能照出人影。做精密级进模的厂,慢走丝是硬门槛,没有这台机器,精密单基本接不了,客户拿图纸来问两句就露馅。
检测线:交模前的最后一道关卡
三坐标测量机负责型腔尺寸全检,投影仪看二维轮廓,硬度计抽检热处理硬度,三样配齐才算一条完整的检测线。缺任何一样,交模风险都说不清。
三坐标是检测线的大头。测头在型腔里走一圈,尺寸偏差直接出报告。我们那台二手三坐标是2023年收的,花了38万,测量精度1.8微米上下,测一套注塑模的型芯全尺寸得两个多小时。有人嫌慢,可客户拿着报告对不上数的时候,这两个多小时就是保命的时间。
硬度计和粗糙度仪便宜得多,几千到两三万就能配。H13热作模具钢淬火后硬度要求48到52HRC,热处理回来的料不上硬度计打几个点,装上机才知道软硬,那交期就悬了。表面粗糙度也一样,型腔抛光到哪一级,Ra值得仪器说了算,手感靠不住。
检测设备买进口还是国产,之前专门实测过一轮,模具检测器到底买进口还是国产?测了8款给你真实答案里有价格和精度的逐台对比,这里不重复。
全新还是二手?一张表看价位账
全新850加工中心四五十万,二手机二十万上下,慢走丝和三坐标的二手差价更大,预算紧就先保主加工,检测设备从二手入手。
| 设备 | 全新参考价 | 二手参考价 | 我的建议 |
|---|---|---|---|
| 850加工中心 | 40-60万 | 18-28万 | 主力机,预算够尽量上新的 |
| 慢走丝 | 60-120万 | 25-50万 | 接精密单才买,否则外发 |
| 电火花 | 8-20万 | 3-8万 | 二手完全够用 |
| 三坐标测量机 | 50-100万 | 20-40万 | 二手优先,认准保养记录 |
价位是行情参考,地区差价不小。二手设备水深,主轴、丝杆、导轨三处必须上机试,我们收那台三坐标,光验机就跑了两趟,值。
全套设备清单和采购顺序,模具设备选型采购指南:从注塑机到CNC加工中心的全套设备清单里列得比我细,配着这篇看刚好。
回到开头那个验厂的场景。下次别光数机器台数,走三步:先看加工中心的规格够不够你产品的尺寸,再问有没有慢走丝和电火花,最后进检测室看三坐标。三条线都在,这家厂的底子差不了。哪条线空着,报价再低也得掂量,后期返工的钱比省下的多得多。
常见问题
注塑机算不算模具制造设备?
严格说不算。注塑机是拿模具去生产产品的设备,属于生产端;模具制造设备是造模具的机器。验厂时有人拿一排注塑机充门面,看到这种别被唬住,问检测室在哪更管用。
小型模具厂最低要配几台设备?
我见过能干活的最简配置:一台850加工中心加一台电火花,磨床和车床各一台,检测靠外协三坐标,一百万出头能转起来。精度要求高的单子就别硬接了,外发比自己折腾稳。
慢走丝和快走丝差价这么大,只用快走丝行不行?
做普通模架和五金模,快走丝够用。但刀口间隙要求正负0.005毫米以内的精密模具,快走丝割出来的锥度和粗糙度都顶不住,该上慢走丝别省,省下的钱不够赔模。
二手加工中心验机最该看哪里?
先看主轴,装上测棒打表,跳动超过0.008毫米的别要;再看丝杆和导轨的磨损,顺带要保养记录。我贪便宜收过一台主轴有伤的机,修主轴花了六万多,比省下的差价还狠。