模具模板都有哪几块?A板B板面板的分工一次讲清
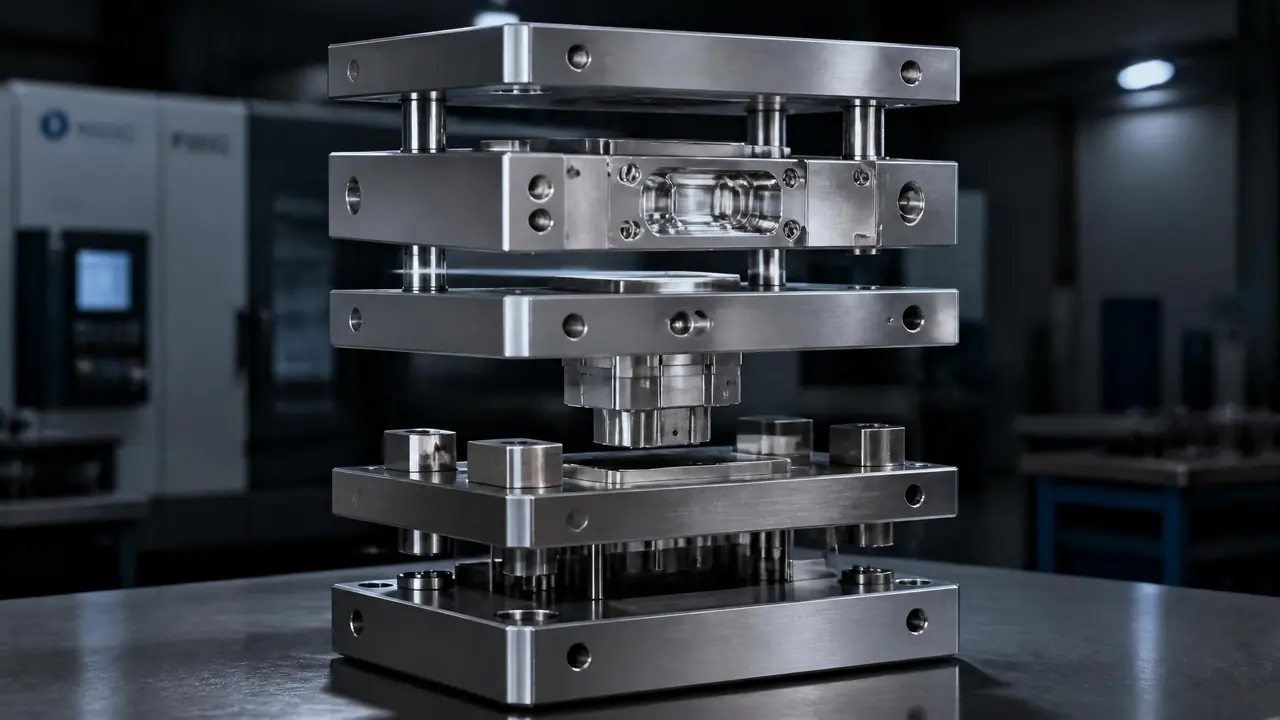
别绕了,一套典型两板模的模具模板从上到下就六块:面板、A板、B板、方铁、顶针板、底板。面板管锁机,A板装型腔,B板装型芯,方铁撑出顶出空间,顶针板负责出件,底板收尾。买模架前把这六块的分工背熟,验收时逐块对号,板厚有没有被减薄一眼就能看出来。
上周带一个刚进厂做学徒的读者在车间转,他指着一摞铁板问我:师傅们嘴里的模具模板、面板、A板B板,到底哪块是哪块?我让他把一套注塑模吊开,从上往下数,答案全在那儿摆着。别被名字绕晕,一套最典型的两板模,模板从上到下就六块:面板、A板、B板、方铁、顶针板、底板。位置是死的,分工也是死的,认一遍就忘不掉。
为什么非得分这么多块?因为每块板吃的力不一样。面板和底板只管把模具夹在注塑机两块压板中间,扛锁模力;A板B板中间夹着产品,扛的是熔料胀模的力;方铁只负责撑出一段空间,好让顶针板有地方来回跑。受力弄明白,你就明白为什么有的板用便宜钢,有的板一克都不能省。
面板、A板、B板到底谁管什么?
面板把模具固定在注塑机上并装定位圈和浇口套,A板装型腔负责产品外观面,B板装型芯负责内表面,三块板从上到下各管一头,分工装错一块整套模就开不了。这是最核心的三块,其余的板全是围着它们转的配角。
把六块板排成一列看更清楚:
| 模板 | 常用材质 | 大概厚度 | 管什么 |
|---|---|---|---|
| 面板 | S50C / 45号钢 | 25-50mm | 锁在注塑机上,装定位圈、浇口套 |
| A板(母模板) | P20 / 718H / S136 | 50-150mm | 装型腔、滑块,管产品外观 |
| B板(公模板) | P20 / 718H / 2738 | 50-150mm | 装型芯、顶针孔,管产品内面 |
| 方铁 | S50C | 70-200mm | 撑出顶出空间 |
| 顶针板(两块) | S50C | 15-25mm | 带动顶针把产品顶出来 |
| 底板 | 45号钢 / S50C | 25-50mm | 锁另一头,装回程杆过孔 |
重点说A板和B板,行业里也叫母模板、公模板,或者前模、后模,指的都是同一块板。两块合起来,中间的空腔就是产品。A板那边的外观面直接决定产品卖相,抛光、蚀纹、防锈都优先伺候它,讲究的会上S136这类不锈镜面钢。B板是型芯和顶针的家,孔位密度高,交来的板孔位差半毫米,顶针装配时就对不上号。型腔和型芯怎么加工怎么排气,之前写过模具型腔专题,这里不重复。
面板看着最不起眼,也不能乱来。定位圈和浇口套的孔位装偏了,模具上机对不住注塑机喷嘴,料都进不去。我见过一套模具上机打了三枪不出料,查来查去是面板上的浇口套孔位铣偏了两毫米,拆下来重新找正,整整耽误一天。
板厚和材质是怎么定下来的
模板厚度跟着产品投影面积和型腔深浅走,行业常规A板B板在50-150mm之间,P20、718H这类预硬钢最常用,板厚不够刚性就不够,产品中间容易胀厚。材质和厚度是模板上最值钱的两项,报价里砍这两刀的都要多留个心眼。
说个我经手的事。前几年一套洗衣机面板盖的模,供应商为了压价把B板从90mm减到70mm,试模时产品中间一圈缩水,加保压也压不回去。后来板厚加回去,又在B板正对型芯底下加了两根撑柱,才算稳住。多花的钢料钱不到八百块,来回试模折腾掉小半个月,这笔账谁算谁亏。
材质上,行业普遍用P20或718H预硬钢,出厂硬度大概30HRC上下,直接加工不用热处理,变形小。透明件和带腐蚀性的塑料才上2083、S136这类不锈钢。方铁、顶针板、底板不碰产品,多数用S50C或45号钢,一吨能便宜不少,要省钱就从这些地方省。
钢料备下来之后怎么一路加工到试模,塑胶模具加工流程那篇按备料到试模的顺序捋过,可以对着看。
三板模多一块水口板,顶针板其实是两块
三板模在面板和A板之间多一块水口板,开模时先把点浇口从产品上拉断;顶针板也从来不是一块,是顶针面板加顶针底板两块,中间夹着顶针的固定端。这两处最容易被新人漏数,图纸对不上号多半栽在这儿。
水口板只在点浇口的模具上出现。两板模开模一次到位,三板模开模先拉开面板和水口板,再拉开A板B板,动作顺序靠拉板和小拉杆控制,几块板什么时候动、动多远,是三板模设计的核心。细水口进料外观好,代价是整套模架贵一截、结构也复杂,外观要求高的产品才值得上。
顶针板那边,两块板中间夹着顶针的固定端,回程杆从底板穿上来复位。还有个叫垃圾钉的小配角,把顶针底板和底板之间垫出一条缝,防止碎料掉进去卡住顶针。东西小,可试模时顶针回不到位压伤产品,十有八九先查它。
买模架时模板要过哪几关?
验模板盯三样:平面度用百分表打,0.02mm以内算过关;硬度抽着测,预硬钢30HRC上下算正常;孔位和板厚对照图纸逐个核。模架厂减薄板厚是最常见的坑,收货前先量厚度。模板是模架的成本大头,这三关过了,模架基本不会出大问题。
我验模架的习惯是先量厚度再打平面度。上个月收一套2530的两板模架,A板B板报的是60mm,卡尺量下来59.85mm,在公差里头,算合格;面板平面用磁力表座吸着百分表来回打,读数没超过0.015mm,这板磨得规矩。全套下来两千六左右,比报最低价的那家贵两百,但板厚一根没减,这两百块买的是踏实。
再唠一句孔位。导柱孔、螺丝孔、水路孔全要对着图纸核,尤其是顶针孔,位置偏一点,产品顶出就发白。有条件让模架厂把检测报告随货发过来,没有报告就自己带表去打,十几分钟的活,比事后扯皮省事得多。
回到开头那个学徒的问题。模板认块不用死记,吊开一套模从上往下数一遍:面板管锁机,A板B板管成型,方铁管空间,顶针板管出件,底板收尾。数上两三套,这套顺序就刻进脑子里了。下次师傅再喊A板,你直接走到母模那侧,就算出师了一半。
常见问题
A板B板这两个名字是怎么来的?
是从港资厂、台资厂传开的叫法,A对应母模一侧,B对应公模一侧,跟着模架厂的标准图纸传遍全国。有的厂叫前模板、后模板,叫法五花八门,指的都是那两块成型板,核对图纸时以结构位置为准。
模板压伤了能修吗?
看伤在哪。分型面轻微压伤,钳工研配一下就行;型腔上压出坑,得焊补后重新抛光,透明件焊补会留痕,多数要换镶件。板体整体变形就难救了,平面磨掉一层重新开框,费用不比换板便宜多少。
能不能自己把板加厚?
可以,但不是只换一块板的事。A板或B板加厚,闭合高度跟着变,先确认注塑机容模量装得下,导柱、复位杆、顶针长度都要同步加长,事后改的钱往往比开模前直接选厚板还贵。要加厚,下单前定好最划算。
顶针板回不到位怎么排查?
先拆开垃圾钉那条缝清碎料,再检查回程弹簧有没有疲软,都没事就查顶针孔里有没有毛刺拉伤。按这个顺序来,八成的问题在前两步就能解决,别一上来就拆整套顶出系统。