模具生产流程走一遍要多久?接单的带你按节点盯进度
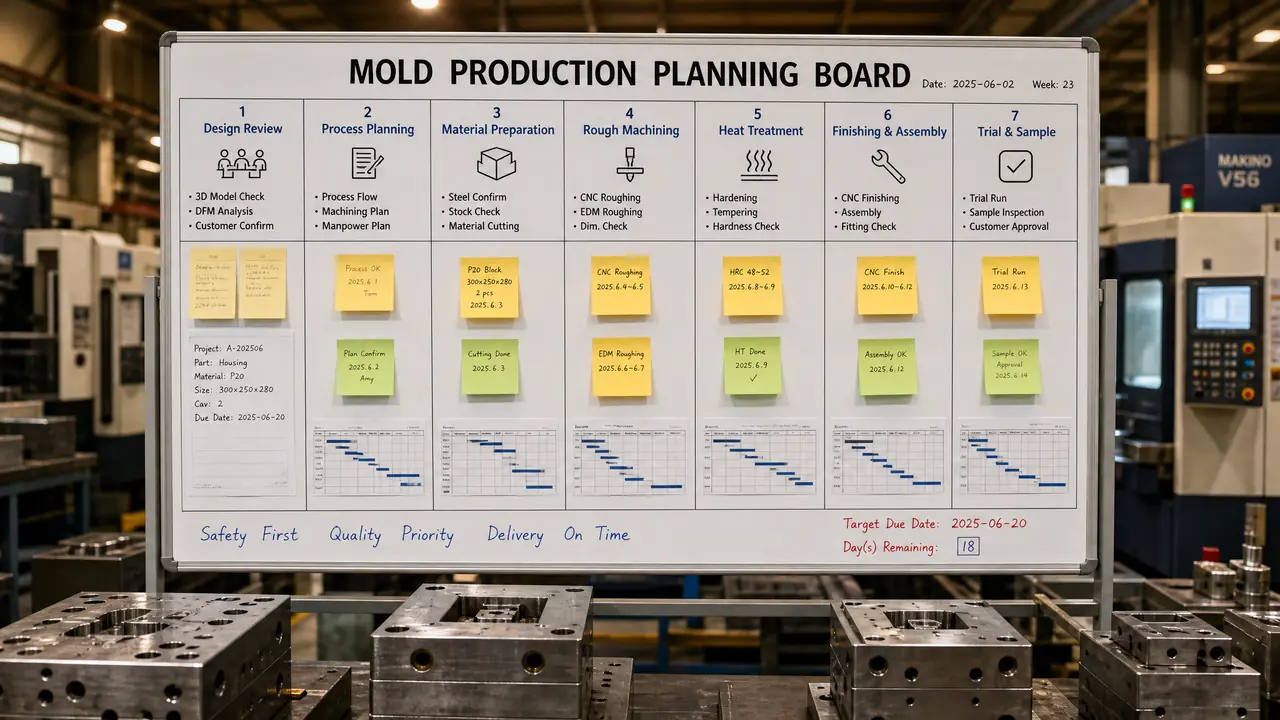
这事儿得拆开说:模具生产流程不是一条流水线,而是一串节点——评审定方案、备料定钢材、加工定精度、试模定成败,一套中等复杂度的注塑模走完要35到50天。你不需要懂每道工序,但你得知道每个节点该催谁、该要哪张单据,这篇按七站给你一张盯进度的清单,照着用就能少花冤枉钱。
客户问我模具生产流程哪一站最容易掉链子,我张口就答:备料和评审。这两站不出事,后面都顺;这两站埋了雷,神仙也救不回来。流程不是厂里拿来唬客户的,是拿来分责任的,每站交出去的东西,就是你验收的凭据。
我在厂里负责接单跟单,这种电话一周能接十几个。上礼拜有个客户来催进度,开口不再是"到哪一步了",而是"现在卡在哪一站"。他自己都笑,说学会问对问题,催单的电话省了一半。
一句话,流程就是拿来对表的。
模具生产流程的七个节点:各交什么、各卡多久
模具生产流程按顺序分七步:订单评审、方案与图纸、备料、粗加工、热处理、精加工与装配、T1试模,每一步有明确的交付物和正常耗时,中等复杂度的注塑模全程35到50天。下面逐站拆给你看,顺带说说我踩过的坑。
这张表是我照着自己手上的排产单缩的,各家厂可能差上一两天,路数都一样。节点要紧的不是快慢,是顺序不能倒。我见过同行为了赶交期,钢料还没到就让CNC先开铸铝代料,真料到了尺寸对不上,白忙六天。跟盖房子先打地基一个道理,地基没干就砌墙,砌得再快也得拆。
| 节点 | 你要拿到的东西 | 正常耗时 | 最容易卡的点 |
|---|---|---|---|
| 订单评审 | DFM评审报告 | 3-5天 | 拔模斜度和壁厚谈不拢 |
| 方案与图纸 | 3D分模图加装配图 | 5-8天 | 客户中途改图 |
| 备料 | 钢料质保书 | 3-7天 | 等进口钢材 |
| 粗加工 | 六面见光的模坯 | 5-7天 | 机台排期满 |
| 热处理 | 硬度报告 | 外发3-6天 | 外发厂排队 |
| 精加工与装配 | 研合到位的整套模 | 10-15天 | 电极返工 |
| T1试模 | 样件加问题清单 | 1-3天 | 注塑机等档期 |
热处理这一站容易被忽略,它决定模具的命。P20预硬钢进厂时硬度就在HRC30上下,直接加工省事;H13要淬火回火,硬度上到HRC48度左右才扛得住压铸的热疲劳。外发热处理要盯两样:硬度报告和变形量。变形超了,精加工余量不够,整套钢料直接报废,一文不值。
加工和装配这两站多说两句。粗加工是出力气的活,六面见光留足余量就行;真见功夫的是精加工,型腔公差要压到正负0.02毫米,电极打火花、慢走丝割镶件,一样都不能毛糙。装配台上钳工拿红丹研合分型面,研到位了T1才有得试。我带过的一个学徒出师前问过我一句大实话:这行到底靠什么吃饭?靠的就是跟0.01毫米较真的那股劲儿。
备料的暗亏我吃过。上个月手上一套路由器外壳模,卡在备料整整九天,原因是客户点名要一胜百的S136,进口料走海运加报关。当时要是提前三天把钢材品牌定死,这九天能整个省出来。所以说备料这站看着没技术含量,恰恰最容易暗亏。
要是你正处在还没开模的阶段,先去看这篇生产模具前要想清楚什么,把图纸、产量、预算这些确认完再启动,能省掉一大半返工。
评审和设计,最省不得的两站
评审加设计占全程不到两成时间,却决定八成返工量,跳过评审直接开料的模具,十套里有六七套要在T1后补焊补镶件,改模费两三万起步。这不是厂里想多收钱,是问题留到钢头上,就只能拿钢还。
评审会我一个月要主持十来场,说白了就是拿放大镜找客户图纸的麻烦:拔模斜度够不够,壁厚均不均匀,进胶点选在哪,顶针印能不能藏进非外观面。客户常觉得我们在刁难,真不是。会上吵下来的每一个结论,后面都少花一天工时。
去年有个客户做加湿器水箱,坚持要外观面零拔模,说装配夹具能硬拔。我们劝了两轮,他不让步,签了免责。T1出来产品拉白四条,改模加深度抛光多花一万八,交期顺延十二天。这钱花得冤不冤?冤。能怪谁?
设计环节一个道理。分模线、排气、运水这三样,在屏幕上改是一天的事;钢开了膛再改,等于把加工重来一遍。我有位做设计的老同事讲过一句话,我一直记着:图纸上省的每一天,车间都要加倍还回来。评审报告里哪些条款能拿去砍改模费,这篇DFM拆解写得比我细,建议照单学。
T1试模之后,流程才算走了一半
T1试模不是终点而是里程碑,试出来的尺寸不良、飞边、缩水要列成问题清单,改模、再试、确认样件,顺利也要再花7到15天,样件签完字这套模具生产流程才算闭环。把试模当交货的客户,多半会在量产前被现实上一课。
很多客户以为试模当天拿到几框塑料件就万事大吉。没这么快。T1的意义是暴露问题:尺寸超差、飞边、顶针印、缩水、熔接痕,一样一样列进清单。修模师傅按单动刀,短则两三天,长则半个月,改完还要再上机试第二轮。
我经手最快的一套,T1当场全尺寸合格,第二天就签了样。最磨人的一套改了四轮,前后五十多天,责任还在客户——每一轮确认样件他都拿回去开会,一开半个月。所以说流程卡壳,未必卡在厂里,卡在"等确认"上的时间往往比加工还多。想知道从评审到T1每个环节正常花几天,这篇模具开发周期的真实时间线可以对着看。
对了,说到确认样件,多啰嗦一句:签字前自己拿卡尺把关键尺寸复一遍。有一回客户没复尺就投产,三个月后市场反馈装配干涉,回头查试模报告,白纸黑字写着那处偏了0.05毫米,正卡在公差边界上。两边扯皮扯了一个月,伤感情。
回到开头那位打电话的客户。那天我把七个节点挨个念给他听,他自己就找到了卡壳的那一站,第二天一句话把问题解决了。模具生产流程说难不难,就是七站地铁线,你在哪站上车、哪站检查、哪站签字,心里装着这张图,厂里想糊弄你都难。下次催进度,别问"快好了吗",问"现在第几站"。
常见问题
一套注塑模具从签合同到交货要多久?
中等复杂度35到50天,带滑块斜顶的结构再加10到15天。真正拖垮交期的多半不是机加工,是图纸反复改和样件确认来回等。
流程走下来客户要到场几次?
三次就够:评审会上拍板结构取舍,T1试模后确认改模方案,样件确认签字。其余节点你盯着要交付物就行,人不用天天守在厂里。
中途改图钱怎么算?
看改在哪个节点。开料前改基本只补设计工时,钢料动过再改,材料费加工费重算,常见一到三万。评审会上多吵半小时,好过试模后吵架。
试模不合格费用算谁的?
按责任分:图纸问题厂里评审时没提出来,厂里担;评审签过字、客户坚持的方案,客户担。正常调试范围内的修模一般含在模价里,合同写清楚含三轮改模这类条款。
没有3D图能不能直接开模?
能,拿样品抄数或者按2D图建模,但精度只能做到正负0.1毫米上下,有配合要求的件不建议这么干。多花两千块抄个数,比赌运气划算。