模具制品和模具有什么关系?一个模子千件货的逻辑
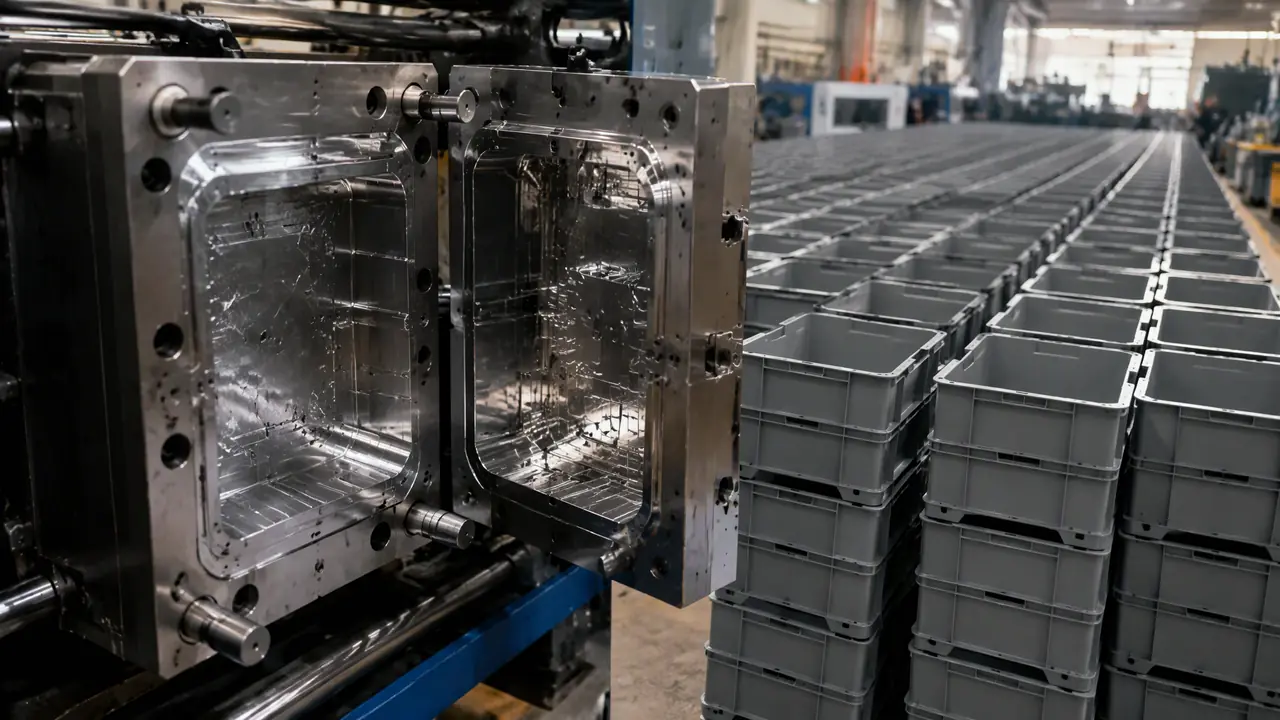
先说结论:模具是批量成型的母工具,模具制品是它复制出来的产品,两者是母子关系而非同一种东西。模具的型腔精度和寿命,直接决定制品的质量与单件成本,动手之前先想清楚产品结构再谈开模。
上个月有个客户拿着一只塑料收纳盒来问我,张口就要买"模具制品",我愣了几秒才听懂,他把制品当成模具了。这不怪他。凭直觉,谁都会觉得摸得到的钢疙瘩叫模具,做出来的盆盆罐罐叫产品。可我们这行的叫法正好拧着:你手里的收纳盒、脸盆、瓶盖,统统叫模具制品;车间里那套几吨重、光加工就要一个多月的钢家伙,才叫模具。
我的判断很直接。模具是工具,制品是这台工具开动之后批量复制出来的结果,两者是母子关系——母亲只怀一次,孩子一胎千件。你花的钱、货的好坏、交期的快慢,全卡在这层关系上。下面把这笔账掰开算给你看。
模具制品和模具,到底谁是谁的孩子?
模具制品是模具开动后复制出来的产品,模具是制造制品的母工具;一个是结果,一个是手段,叫法别再混。一套注塑模合模,熔融的塑料被打进型腔,保压、冷却、开模、顶出,掉下来的那只盒子才叫制品。模具不动,什么都不会有;模具一动,制品一件接一件往外蹦。
制品的形状从哪来?从模具的型腔来。型腔就是模具上挖出来的那块空腔,产品长什么样,型腔就反着长什么样,凸出来的加强筋、镂空的孔、表面那层细花纹,全靠它一次成型。模具里型芯和型腔一合,中间的空隙就是制品的壁厚,零点几毫米的差别都会体现在每件货上。我们之前专门拆过型腔和型芯怎么分工,想深挖的可以看这篇模具型腔详解。
再说个容易搞混的点:模具制品和模具不是一比一的关系,是一对多的关系。一套模子一辈子只做一个产品,可这个产品能复制几十万件;反过来,你家里随手一数,脸盆、垃圾桶、遥控器外壳、牙膏盖,几十件模具制品背后可能是几十套完全不同的模具。所以行里聊行情,聊制品论的是材料和重量,聊模具论的是腔数和模次,两套账本,别拿着制品的价去砍模具的钱。
一个模子凭什么能出千件万件货
模具的价值就落在复制两个字上:型腔只做一次,制品出千次万次,开模费被摊到单件几厘几毫。这就是"一个模子千件货"的底层逻辑——贵的是那一套钢模,便宜的是每一件货。
去年我在台州看过一家做收纳盒的厂子,账算得很清楚。1出2腔的注塑模,单模周期38秒,两班倒一天能出四千多个盒子。开模费四万八,P20钢的模子按30万模次寿命算,摊到每只盒子上的模具成本不到一毛钱,真正的大头是塑料原料和电费。老板当时跟我说了句糙话:模子贵一次,货便宜一世。
制品用什么工艺做,就得配什么模具。注塑配注塑模,冲压配冲压模,压铸、吹塑、吸塑各有各的模,原理都是同一个——用一件硬家伙,把软料压成固定形状。所以你买到的模具制品,摸一摸就能猜个八九不离十:有浇口痕的多半是注塑的,带翻边卷口的可能是冲压拉伸,表面有颗粒感的常见于磨砂注塑或者压铸喷砂。四大成型工艺的对照,这篇成型模具对比写得比我细。
腔数也是这笔账里的关键变量。同样一只盒盖,1出1腔和1出4腔,机器开一次顶出四件,电费人工摊薄四份。但腔数不是越多越好,腔多了一模里四件制品的收缩不均就难伺候,精度要求高的产品宁可1出2腔求稳。日用品敢上多腔冲量,精密件守着少腔保精度,这个取舍厂里每接一单都要过一遍。
制品出了质量问题,先怪模具还是先怪工艺?
缩水痕、飞边先查模具,变形、色差先查工艺参数,排查顺序反了会白烧好几天电费。我的经验是先摸制品再听机器:缩水印摸上去有凹陷,多半是型腔局部冷却不够或排气不畅;飞边是分模面磨损或锁模力不足;整体翘曲变形,一般是冷却不均、顶出不平衡,调工艺比修模快得多。
去年有套盒子模试模试了三次才过关。第一模缩水痕明显,把保压时间从6秒加到9秒,模温从55℃提到70℃,缩水压下去了;第二模分模面拉出细飞边,钳工下机研修了半天分模面;第三模才算定版。从第一模到交模,前后大概15天,这是行业里试模的常态,急不来。所以买制品的人碰到供应商说"交期紧没打样",要多个心眼——跳过试模的货,风险全压在你手上。
模具寿命一到,制品的单件成本就变脸
模具寿命决定制品成本的天花板:30万模次和5万模次的两套模,摊同样的开模费,单件成本能差出六倍。钢材、保养、使用方式,全在偷偷改这个数字。
同样是日用品模,P20钢的正常寿命30万模次上下,换成718H或者加硬处理,做到50万模次不稀奇。怕的是野蛮使用:冷却水路不除垢,模温忽高忽低,制品的收缩率跟着飘;顶针缺油,拉伤型腔,件件货上都带痕。我们见过一套模因为水垢没清,制品尺寸飘了0.15毫米,整批货报废重做,修模加赔料的损失够买半套新模。模具怎么养才能多出活,这篇模具寿命手册里有一套80多次崩模到200多次正常报废的完整记录。
给采购一个能落地的动作:下单前直接问厂家两件事——这套模用什么钢材、按多少模次保寿命。答得上具体牌号和模次数的,多半靠谱;含糊说"绝对耐用"的,转身就走。
话说回来,那个客户最后没开模。他一年就订两万只盒子,开模不划算,直接从现成的制品里选了款贴牌。我的建议始终是:量够大,先搞懂模具和制品这对母子关系再谈价,压价时知道钢料、加工、试模各占多少;量不够,别急着开模,现成方案更香。搞清这层逻辑,你在采购桌上至少不会被当成外行忽悠。
常见问题
模具制品上的分模线和顶针印算不算质量问题?
不算。只要是模具成型,分模线和顶针印就抹不掉,顶多做到很浅、藏在非外观面。买制品时真正该看的是缩水、缺料、明显飞边和划伤,这些才是真缺陷,分模线在非外观面属于正常工艺痕迹。
开一套日用品注塑模大概要多少钱?
行情跨度很大。简单的单腔日用品模三四万就能做,1出4腔带抽芯结构的做到七八万也正常。报价明显低于行情的要小心,多半是钢料缩水或者省了热处理,模子寿命会大打折扣,摊到单件反而不划算。
一套模具是不是只能做一种产品?
基本是。模具为特定产品定制,型腔长什么样,产品就长什么样。小改小动可以加镶件修补,改尺寸改结构这种大动作,重开一套往往比大修更划算,具体让模具厂评估改模方案再定。
只要500件产品,适合开模吗?
不适合。开模费摊下来单件成本会高得离谱。这种量走3D打印模具打样,或者直接选现成品贴牌更实在,量过五万件再谈开模,账才算得过来。
延伸阅读
想把模具的全家族分类一次看明白,这篇模具大全按工艺捋了一遍。
准备自己开模的,先把定做塑料模具的15个避坑要点过一遍再去谈价。