模具机器怎么配?注塑机压铸机冲床选型配模的一线经验
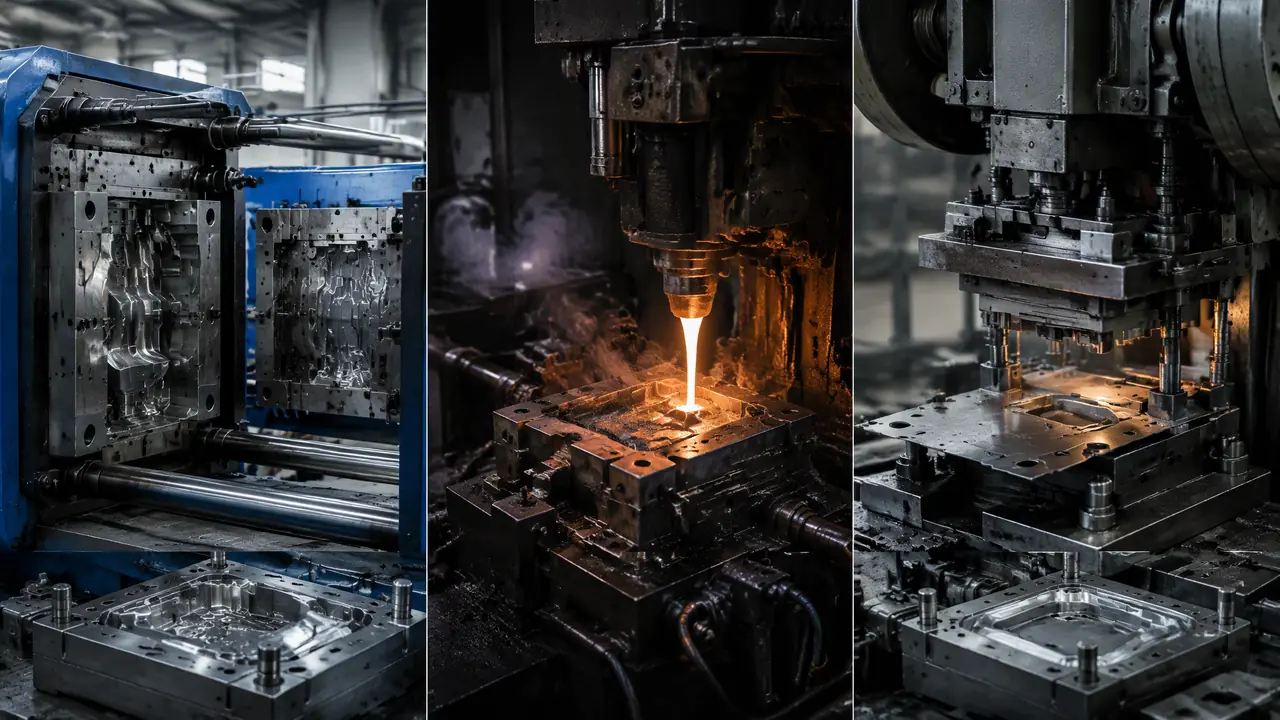
把话放这儿:配模具之前先把机器定死,模具设计、报价、交期全是围着机台参数转的。注塑机算三笔账,压铸机看压室,冲床留余量,哪一关卡住都是整套模具返工。
上个月车间出了档子事,到现在想起来还堵心。客户一套双色外壳模,设计时只给了个制品投影面积,模具厂按 250 吨注塑机做的定位圈和码模槽,货到厂那天拉来一台 250 吨的海天,导柱一量,模具总宽 1080,拉杆内距才 1020。进不去。就差这么 6 厘米。最后临时调了台 320 的回来,运费吊装费加起来小两千,还耽误了三天档期。这事儿说到底就一个原因:下单的时候没人把模具机器和模具放在同一张纸上对过参数。
我在这行干了十几年调机,见过太多单子是模具做完了才想起来问"你们厂有什么机器"。顺序反了。正确的做法是先定机台,把锁模力、容模尺寸、射胶量这些数写给模具设计师,让他反过来把外形尺寸框进去。下面把我平时配机的几笔账摊开讲,全是自己踩出来的。
注塑机配模具,锁模力、容模量、射胶量三关怎么算?
锁模力按制品投影面积乘每平方厘米400到500公斤估,容模量看拉杆内距和模厚范围,射胶量按制品克数留三到五倍余量,三关都过才算配得上。任何一关不过,模具做得再漂亮也只能躺在库里。
先说锁模力。这个数是保命的,锁模力不够,注塑的时候分型面会被撑开,产品飞边厚得能当锯条用。我的习惯算法是:制品加流道在分型面上的投影面积,每平方厘米按 400 公斤估,薄壁件、流动性差的材料像 PC 和 PA66 就往 500 甚至 550 抬。举个例子,一个 300×200 的面板,投影 600 平方厘米,乘 400 就是 240 吨,那你就得配 250 吨往上的机台,别掐着 240 去选。
再说容模量。这一关最容易被新人漏掉,其实是两小项:拉杆内距要装得下模具宽和高,模厚调节范围要卡得住模具闭合高度。模具外形尺寸至少要比拉杆内距小 1 到 2 厘米,留出装卸的空间。模厚方面注意最低值,小机台比如 120 吨的,最小模厚可能只有 180,你的模具要是做到 150 厚,就得垫铁板,垫了铁板螺杆行程和顶出行程又得重算,麻烦得很。
射胶量好算,但也容易走极端。常见说法是制品总克数(含流道)占机台最大射胶量的 20% 到 80% 之间。低于两成,料筒里存料时间长,PVC 和 POM 这类怕停留的料直接分解发黄;高于八成,塑化跟不上,产品的缩水和密实度就没法看。我配过一套 45 克的瓶坯模,图省事放 320 吨机上打,射胶量吃不到 15%,结果瓶坯雾闪闪的,换了 160 吨机一次到位。对了,说到这里提醒一句,机台定了以后,模具的定位圈直径、喷嘴球半径、顶出孔位图都得跟机台对上,这些细节在我看过的注塑机模具安装的完整流程那篇里写得更细,装机当天照着核对能省不少口舌。
| 制品情况 | 锁模力估算 | 建议机台 |
|---|---|---|
| 300×200 薄壁面板,PP | 约240吨 | 250-320吨 |
| 单腔杯盖,直径80,PP | 约8吨 | 100吨(看射胶量下限) |
| PC电表外壳,220×160 | 约180吨 | 200-250吨 |
| 50克工具手柄,PA66加玻纤 | 约120吨 | 160吨起 |
表里数字是保守值。老实讲,客户图纸一改薄一改厚,这些数全得重算,所以每次报价前我都会让设计重新拉一遍投影面积,懒得算的代价就是试模现场看飞边。
压铸机和冲床的配法,跟注塑机差在哪?
压铸机先看压室直径和压射比压,冲床先按冲裁力加三成余量选吨位,然后死磕闭合高度和滑块行程,这两个数对不上,机台再大也是摆设。三种设备的配模逻辑看着像,账本完全不是一本。
压铸这边,锁模力同样按投影面积估,但比压要高,铝件一般每平方厘米按 600 到 800 公斤算。跟注塑机不同的是,冷室压铸机多一个压室(料室)的选择:压室直径决定了每次给料量,浇口套和压室的配合间隙、料饼厚度都有讲究。我配过一套 280 吨力劲的冷室机压铸铝合金电机端盖,端盖投影不大,锁模力绰绰有余,卡住我们的反而是压室——直径 60 的压室一次给料 750 克左右,我们的浇注系统算下来要 900 多克,只能换 70 的压室,模具浇口套跟着返修,多花四天。压铸模具这套系统比注塑的浇注复杂,工艺逻辑也不同,想深入看原理的可以翻翻这篇铝合金压铸成型的原理和应用。
冲床的账更直接。冲裁力等于剪切周长乘料厚乘抗剪强度,比如冲 1.5 厚的 Q235 钢板,周长 400,抗剪强度按 400 兆帕算,就是 400×1.5×400 等于 24 吨,再乘个 1.3 的安全系数,30 吨出头,配 40 吨或 45 吨开式冲床就够。但真正让我栽过跟头的是另外两处:一是闭合高度,模具装到滑块下死点的距离必须在冲床的闭合高度调节范围里,我见过一套级进模闭合高度 250,冲床最低只能调到 260,垫了 10 毫米垫板才凑合用;二是滑块行程和送料高度,级进模带送料机的时候,行程得保证料带能抬起送进,一般行程次数 40 到 60 次/分钟的开式机没问题,高速冲的话另说。冲床这一类的小单行情和设备搭配,之前去朋友厂里考察时记了不少,写在那篇冲床模具厂设备与价格行情里,有兴趣可以对照看。
三种设备摆一起比,我的偏向很明确:账最好算是冲床,最容易翻车的是压铸机,因为它多出来的变量最多——给料量、比压、料饼、模温机 200 度上下的保温,每个都得对。注塑机居中,参数表格查得到,但拉杆内距这种"最后一厘米"的坑,表格里看不见。
配机台最容易翻车的三个坑,我全踩过
最贵的坑是拉杆内距差几厘米模具装不进去,最冤的坑是没提前核对吊环孔和顶出行程,机台吊着模具干等,一个坑小两千,三个下来够换台二手的。
第一个坑就是开头说的双色模事件,教训写进了我们厂的下单模板:现在每张模具订单背面必填一张表——目标机台型号、拉杆内距、模厚范围、定位圈、喷嘴半径、顶出孔位、吊环规格,八项一个不能空。填完销售和设计双签。自从搞了这个表,那种到货装不上的事再没发生过。
第二个坑是顶出行程。模具顶出行程必须小于制品高度加 5 到 10 毫米,同时得在机台顶出油缸的最大行程内。有回一套深腔收纳盒模,制品深 180,我按老习惯把顶出行程做足 60,结果客户的 320 吨机顶出只有 50,制品取不下来,只能靠机械手加长顶杆硬拉,拉了一个月,制品顶白一片,客诉直接上门。
第三个坑说实话有点丢人,是模具还没出厂就忘了配吊装。1.2 吨的模板块,吊环孔只做了一个 M24,模具翻转的时候受力不均,差点磕坏导柱。打那以后,模具 500 公斤以上的,我要求四角吊环孔全开,吊装角度 45 度以内。这些琐碎的东西,教科书都不写,全靠事故教。
回头看开头那台装不进拉杆的 250 吨机,其实省下那两千块的功夫,就是下单前五分钟的核对。模具机器跟模具是一对一咬合的,谁的参数落了空,另一个就白做。把那张八项核对表用起来,比什么经验都管用。
常见问题
模具外形刚好等于拉杆内距,能硬装吗?
别赌这个。理论上是能怼进去,但装模那天你会吊在半空挪不进也退不出,压一次就够记一辈子。外形至少留出比拉杆内距小 1 到 2 厘米的余量,或者直接换大一档机台。
没有图纸投影面积,怎么快速估锁模力?
土办法是按制品克数粗算:一般每 100 克 PP 或 ABS 制品对应 15 到 25 吨锁模力,薄壁取上限。这法子只够初选机台,正式开模前还是要让设计按图纸精确算一遍。
同一套模具能不能在好几台不同吨位的机器上打?
可以,前提是每台机的定位圈、喷嘴球径、顶出孔距、模厚范围都对得上。实际做法是按最小那台机做接口尺寸,大机台上加装定位法兰。但我不建议经常换机台,注塑工艺参数每换一台就得重调,稳定的品质基本出自固定机台。
冲床吨位选大了有什么坏处?
费电是小事。吨位大滑块重,行程次数上不去,小模具在大机上打效率反而低,而且刚性好冲裁力足,模具刃口崩得快,故障集中在板料还没完全分离就把刃口磕缺。冲床吨位够用加两三成余量就行,不是越大越好。
双色注塑机配模具跟普通注塑机有什么不一样?
最大的区别是两个射嘴的位置关系和两套型芯的对位精度,转轴式双色机要求模具在两个工位都要贴合射嘴,定位圈通常是两套。双色模定机台必须先定机器型号,因为不同厂家的双色机转盘尺寸和射嘴间距不通用,模具基本没有换机台的可能性。