模具阀是什么?阀针、水阀、气阀在模具里的分工与常见故障
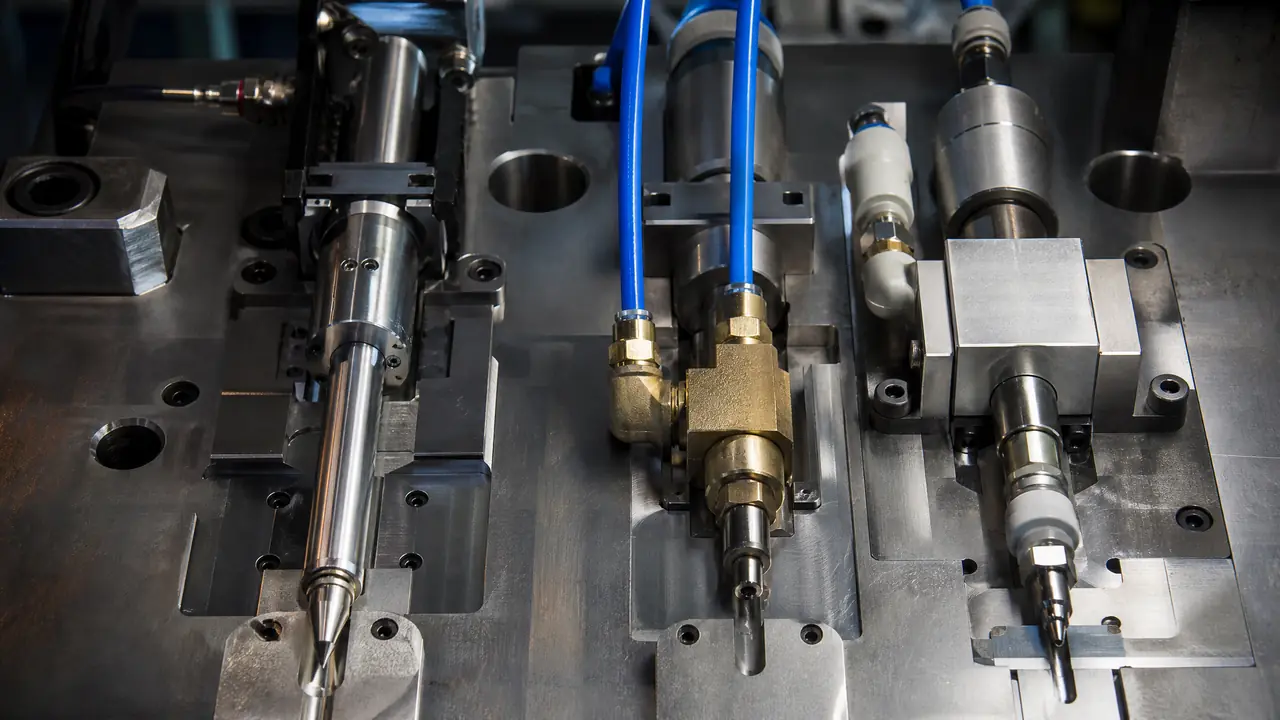
挑明了讲:模具阀不是某个标准件的名字,而是模具上三类阀的统称——热流道里的阀针管进胶,运水阀和模温机的阀管温度,气阀管顶出和抽真空。阀一坏,毛病全写在制品上:拉丝、缩水、顶白多半先从阀查起。这篇按车间的排查顺序把三类阀的分工、故障和保养一次讲清。
半夜十二点半,注塑车间来电话,64 腔的瓶盖模浇口集体拉丝,班长咬定是新到的 PP 料受潮了。我到机台先摸烘料斗,温度、时间都对,注塑参数一栏没人动过。拆开热流道板一看,毛病出在阀上:五支针阀式热嘴的密封圈老化发硬,气缸压下去阀针还是关不死,浇口封不住,熔料往外一淌就是一根丝。
这趟夜班让我想明白一个事。模具阀这三个字,听着像某个标准件的型号,其实是模具上好几种阀的统称,管的东西完全不一样,有的管进胶,有的管温度,有的管顶出。分不清,故障来了连先拆哪儿都不知道。下面按车间里碰得最多的三类,一类一类捋。
先分清:模具上的阀一共就三类
模具上的阀分三类:热流道里的阀针管进胶开闭,运水阀和模温机的阀管温度,气顶和抽真空的气阀管动作,坏了各有各的征兆。分类记住了,排查就不会乱拆。
先说阀针。它藏在针阀式热流道的热嘴里,从外面看不见,一副多腔模里最贵的阀就是它,后面单独开一节讲。
再说水阀。模具运水接头旁边装着球阀,管冷却水的通断和流量;机台旁的模温机里还有电磁阀和比例阀,管加热介质往哪儿走、走多少。这两类阀合起来管模温,模温一乱,缩水、飞边、尺寸漂移全跟着来。
气阀最不起眼。气顶、气动抽芯、抽真空,全靠模底那几个气阀和接头供气。老实讲,车间里师傅喊"模具阀",十有八九指的是阀针或者水阀,气阀只有出了问题才有人想起它。
三类阀的价钱差得离谱。
一支国产针阀热嘴四千到八千,进口的上万;一个运水球阀几十块;一个气路接头几块钱。但别按价钱分主次,几块钱的气阀漏气,照样让一副几十万的模趴窝。
针阀式热流道的阀针:最贵也最娇气的开关
阀针是针阀式热流道的开关,气缸推着它开合浇口,配合间隙只有几个丝,密封圈一老化就关不严,拉丝流涎都是它的信号。这套结构比开放式热嘴贵一截,也娇气一截。
结构拆开看就三样:气缸、阀针、密封圈。压缩空气进缸,推着阀针往后退一两毫米,浇口打开,塑料进腔;气缸泄压,阀针弹回,针头把浇口封死。气源压力一般给到 6 到 8 公斤,压力不够阀针开不到位,制品缺料;压力太猛密封圈又遭罪。
为什么要装它?两个场景躲不开。一是浇口痕过不了关的件,手机壳、镜面件,点浇口剪完留个疤,针阀浇口平齐,痕摸不出来。二是 PP、PA 这类爱拉丝的料,开放式热嘴停机一次流涎一次。对了,还有第三个:多浇口大件消熔接线,靠时序控制器一支一支按毫秒错开进胶,这活儿离开阀针基本没解。
娇气也娇在这套密封上。阀针和导向套的配合间隙只有几个丝,料粉灰尘卡进去,跑几个班就把针拉毛,拉毛的针一关不严,浇口四周先飞边后拉丝。密封圈常年在两百来度的边上泡着,氟胶的耐温够用,架不住高压高频,十万模次上下就该整套换新。我们车间现在是每十万模次随保养把密封件换掉,一套圈两百来块,比半夜叫人拆板便宜太多。
翻车经历得说一个。新来的学徒调机,嫌开阀声音大,把气源从 8 公斤偷偷降到 4 公斤,说省气。结果阀针行程差了半毫米,浇口开不足,64 腔里靠末端那十几腔件重不够,查了一下午气路才找到原因。打那以后我们立了规矩,动气源压力先报备。
阀针只是热流道系统里的一小块,热嘴、分流板、温控箱怎么配成一套,模具热流道是什么?结构与温控箱的组成那篇拆得比我口述细,建议对照着看。
水阀和气阀:管温度管动作的便宜零件
运水阀管冷却水通断,模温机的电磁阀管加热介质走向,气阀管气顶和抽真空,单价几十到几百块,坏了却能让整副模停摆。便宜零件别轻视。
运水球阀就装在运水接头旁边,常见 1/4 寸、3/8 寸、1/2 寸三种牙。它是铸黄铜的小东西,几十块钱一个,毛病却不少:硬水地区用半年,水垢能把球芯卡死,手柄拧不动;关不严的渗水,顺着模脚往下滴,滴到配电箱里就是大事。我见过最冤的一回,球阀开一半卡在中间,运水流量掉了一半,制品单边缩水,查了半天注塑参数,最后把水阀全开就好了。
模温机那边是另一套阀。水温机常压能到 100 度上下,加压机型干到 180 度,油温机能上 300 度,机内电磁阀管着加热介质进模还是回流。电磁阀坏了,模温上不去或者忽高忽低,制品尺寸一批一个样。这套阀的设定和报警逻辑,模具温控箱怎么设定?模温机的PID那篇讲过,不重复了。
气阀管的是动作。气顶要 6 到 8 公斤的气,接头松一点就顶不到位,制品顶白、粘模;做精密件抽真空的,真空阀漏气,困气烧焦全找上门。说实话,我更愿意多花十分钟巡检气路,也不想半夜被叫起来拆模。
阀出故障怎么排查?先看制品再动手
排查阀的故障先看制品缺陷对号:拉丝流涎查阀针密封,局部缩水查运水阀,顶白粘模查气阀漏气,多数情况半小时能锁定方向。别上来就拆模。
排查口诀就一句:制品哪儿不对,阀就在哪儿。先看件,再动手,跟换遥控器电池一个道理,别一上来就拆电视。对照下表,多数故障半小时内能锁定方向。
| 制品上的征兆 | 先怀疑的阀 | 常见原因 | 处理 |
|---|---|---|---|
| 浇口拉丝、流涎 | 阀针密封圈、气缸 | 密封圈老化,阀针关不死 | 换氟胶密封圈,气源校到 6-8 公斤 |
| 浇口四周飞边 | 阀针与导向套 | 阀针拉毛,间隙磨大 | 换阀针,严重时连导向套一起换 |
| 单边缩水、尺寸漂 | 运水球阀、模温机电磁阀 | 水垢卡球、阀没全开 | 拆阀通水路除垢,换电磁阀 |
| 顶白、粘模、顶出响 | 气顶气阀 | 接头漏气、压力低 | 皂液查漏,换接头或电磁阀 |
| 烧焦、困气纹 | 抽真空阀 | 真空度不够 | 查密封圈与管路 |
备库也给个实在数:常做的针阀模,每副模备两套密封圈、两支阀针;球阀按牙径各备两个;气路接头和电磁阀备一盒。这些加起来不到一千块,停一个班的损失都不止这个数。
那套瓶盖模,最后花两百多块换了一套密封圈,第二天中午恢复量产。班长还嘴硬说是料的锅,我把拆下来的密封圈递给他,边上全是硬化裂纹,他没再吭声。阀在模具里不显眼,坏了却最会伪装,一会儿装成料的毛病,一会儿装成参数的问题。下次浇口一出怪相,先想到阀,再想别的。
常见问题
阀针断了能修吗,还是得整支热嘴换?
看断哪儿。针尖崩了换阀针就行,国产阀针一两百一支,换之前先看导向套有没有拉伤,套毛了就得连套换,工时比件贵。只有加热圈烧断或者嘴体裂了才值得整支换新。
模温机上的阀和模具运水接头上的球阀是一回事吗?
不是一回事。电磁阀在模温机机箱里,管加热介质的循环走向,坏了找设备维修;球阀装在模具运水口边上,管进出水通断,自己拿扳手就能换。采购时按牙径买,别把规格搞混。
没有热流道的老模具,能后加装针阀吗?
能改,但我不建议。要动模板、加气路气缸、改运水,改一套的钱够新开小半副模。老模浇口痕过不了关,我更偏向直接谈新模,旧模上缝缝补补两头不讨好。
冬天停机,运水阀要关吗?
要关,而且先把水吹干净。北方车间停暖后运水路里存水会冻,冻裂的是水嘴和模芯,赔的是整副模。入冬停机先用气枪把回路吹空,再关阀,这是每年年底的固定动作。