检查井钢模具一套怎么配齐?模片组合、收口锥与吊装防护全讲透
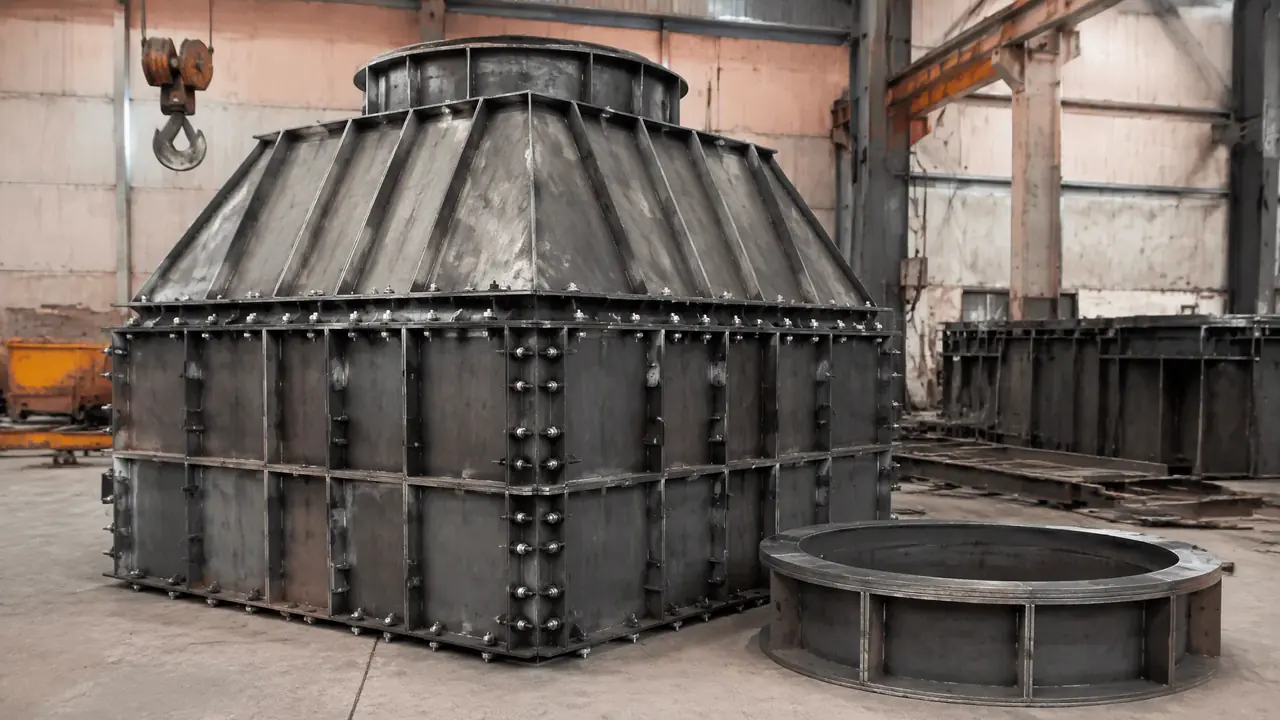
把话放这儿:检查井钢模具不是一张整模,是井室模片、井筒段、收口锥、井圈按顺序配齐的一套产品线,哪一环掉链子整口井都得报废。最要紧的三件事是模片拼缝压到1毫米错台以内、收口锥钢板不薄于6毫米、脱模吊装必须四点起。按这套思路成套下单,返工能少一大半。
上个月车间里装一套Φ1000的装配式检查井钢模具,学徒图省事,把收口锥的法兰螺栓先全部紧死,再回头拼井室模片,四个模片愣是合不拢,收口两侧往里缩了快三毫米。返工折腾半天,还把一段锥口的折边撬裂了,多搭进去两天工。这事儿不怪他手笨,怪模具本身有讲究没人讲透。
检查井钢模具看着就是几块钢板围成的圆筒,真上了生产线,模片怎么组合、收口锥怎么做、吊装怎么护口,每一环都能让一整套模具趴窝。这篇按预制厂真实的生产顺序,从井室底板一直捋到井圈,数字全是我经手单子里的实数,照着量、照着盯就行。
一套装配式检查井模具要配齐哪几件
一套完整的检查井钢模具由井室底板模、井室模片、井筒段、收口锥段和井圈五件组成,缺哪一件都得二次浇筑或借模顶着干,工期至少多拖三天。成套配齐,是这条产品线第一要紧的事。
井室是大头。常见口径Φ700、Φ800、Φ1000、Φ1200,我做得最多的是Φ1000,壁厚60毫米,配C30混凝土。井室模片一般2片或4片拼,Φ1000往下用2片就够了,Φ1000往上用4片,不然单片太大,吊不动也退不了模。面板4毫米钢板,背面焊6.3#槽钢做加强筋,间距150毫米左右,省不得。
井筒段多用Φ700,一节一节往上叠,每节高500或700毫米,配多少节看井深。收口锥段负责把井筒从Φ700收到放井盖的口,井圈是最后那一圈承井盖的座。有人只订井室模,锥段和井圈想用旧模凑,凑出来两口井接力浇,接缝那圈就是个永远的漏点。
| 部件 | 常见规格 | 干什么用 |
|---|---|---|
| 井室底板模 | 与井室同径 | 浇底板和集水坑 |
| 井室模片 | Φ700-Φ1200 | 成型井室主体 |
| 井筒段 | Φ700居多 | 逐节接到地面 |
| 收口锥段 | 大径收到Φ700 | 变径收口 |
| 井圈 | Φ700-Φ800 | 承放井盖 |
价格我按去年到今年的单子说:Φ1000整套下来1.2万到1.8万,单收口锥3000到5000,交期18天上下,赶工12天但得加钱。现在市政项目基本都走装配式,现浇的份额一年比一年少,两种做法的模具差别我在污水井模具怎么用?混凝土检查井的现浇与预制那篇里拆过,这篇只说预制的。
模片组合怎么拼才不漏浆不错台
模片拼接靠法兰加M16螺栓,螺栓间距压在200毫米以内,拼缝错台控制在1毫米以下,缝里垫3毫米厚高压密封条再对角锁紧,漏浆和错台这两样基本就绝了。
法兰用8毫米厚Q235,宽80毫米。锁螺栓的顺序要对角交叉来,跟拧汽车轮胎一个道理,你要是顺着一边一路紧过去,法兰面就翘了,缝必漏。漏浆十有八九出在两处:密封条老化没换,或者法兰面上有焊渣没打磨干净。密封条是一年四季常备的耗材,别心疼这个钱。
错台多半是模片变形或定位销磨损。定位销是易损件,我要求一年一换,一对销子几十块钱,磨圆了整个井室椭圆,混凝土跟着报废,一膛料小一千就没了。老实讲,很多预制厂的模具不是用坏的,是销子磨圆了还硬撑着用的。
对了,说到用料多啰嗦两句:面板和法兰挑Q235还是Q345、激光下料和等离子下料的切口差在哪,检查井钢模具厂家怎么挑?Q235还是Q345、激光下料与焊接工艺的门道那篇写过,不重复了。生产节奏上,一套模具一天出4到6模,蒸汽养护8小时出坑,正经厂都是两套模倒着用,别指望一套模连轴转。
收口锥段为什么最容易变形?
收口锥段一头大一头小,锥面没有直段缓冲,脱模的吸附力全吃在锥口上,钢板薄于6毫米、口沿不折边的话,吊两回圆度就超差,所以收口锥必须单独加固。
常见做法是Φ1000收到Φ700,锥面高200到300毫米。锥体钢板6毫米起步,口沿要么折边,要么加一圈10毫米厚法兰,两个都做更稳。有人拿井筒段的余料做锥段,一样是4毫米板,省下千把块,吊三五回口就成桃形了,这笔账怎么算都亏。
锥段变形不是天灾,是拆模顺序不对。先松径向的拉紧螺栓再退模,吸附力先泄掉,锥面就不受硬拽。真变形了也别急着判死刑,上校正平台火焰校正,温度掐在600到650度,枪要匀速走,烤过头钢板发脆,比不校还糟。这个手艺得老师傅来,学徒上手废两段锥就学费高昂了。
变形的后果很直接:井圈放不平,井盖一压就晃,验收过不了,整口井凿了重来。所以验货那天你别的可以马虎,锥段口沿拿卷尺量两下对角线,差超过2毫米当场提出来,别等运到厂里扯皮。
吊装和拆模怎么护住井口
拆模要先退井室模片再动收口锥,脱模后的井室必须四点吊、配十字扁担梁,单点兜底去吊一个2吨多的井室,井口拉裂的例子我见过不止一次。
拆模顺序背下来:先拆法兰螺栓,退定位销,单片往里收着退,最后才碰收口锥。顺序反了,模片没松完就整体起吊,锥段整个被井室带下去,去年隔壁厂就这么废了一套新模,八千多块钱打了水漂。
吊装这头,Φ1000井室自重2吨半上下,四点吊要配十字梁,让四根吊索受力均匀。蒸养坑里8小时出来的构件别马上吊,晾半小时再动,热态混凝土强度还没上来,吊索一勒就是个豁口。吊车吨位不是关键,吊具才是,一个十字梁千把块,比裂一口井便宜太多。
模具存放也有讲究:模片平放、下面垫方木,锥段立着放、口朝上再压点重物,不然放个冬天,口自己就缩了。这些规矩贴在车间墙上没人看,可每个都是真金白银换的。买模具时报价构成和验收的完整门道,预制构件模具怎么选不花冤枉钱?报价构成和验收门道一次讲透这篇可以接着看。
回头说那套Φ1000的模具,返工完第二天就投产了,一天出5模,挺顺。我把拆模顺序和吊装要求写成了三行字贴在工位上,就一句话的事,可这话不写下来,下一个学徒还得撬裂一段锥口。模具这行没什么高深的东西,全在这种小处的死规矩里。
常见问题
一套检查井钢模具能用多少模?
正常能做1500到2000模。法兰螺栓和定位销是易损件,按期更换的话,面板翻新一次还能再干800模上下,翻新比买新模省六成。
井室模片2片的好还是4片的好?
Φ1000以下2片省事,拼缝少漏浆风险小。Φ1000以上老实用4片,单片太重退不了模。4片拼缝多两条,密封条要换得更勤。
收口锥段能跟井筒做成一体吗?
能,但一体模脱模费劲,得加大脱模斜度,混凝土还得养够时间才敢动。常规口径我建议分体,大口径特制单可以谈一体。
订模具前要给厂家报哪几个数?
井径、井深、收口比、壁厚、踏步孔位置,五个数一个都不能少。踏步孔位置漏报是最常见的返工原因,补开孔再封堵,一圈下来多花好几百。