预制构件模具怎么选不花冤枉钱?报价构成和验收门道一次讲透
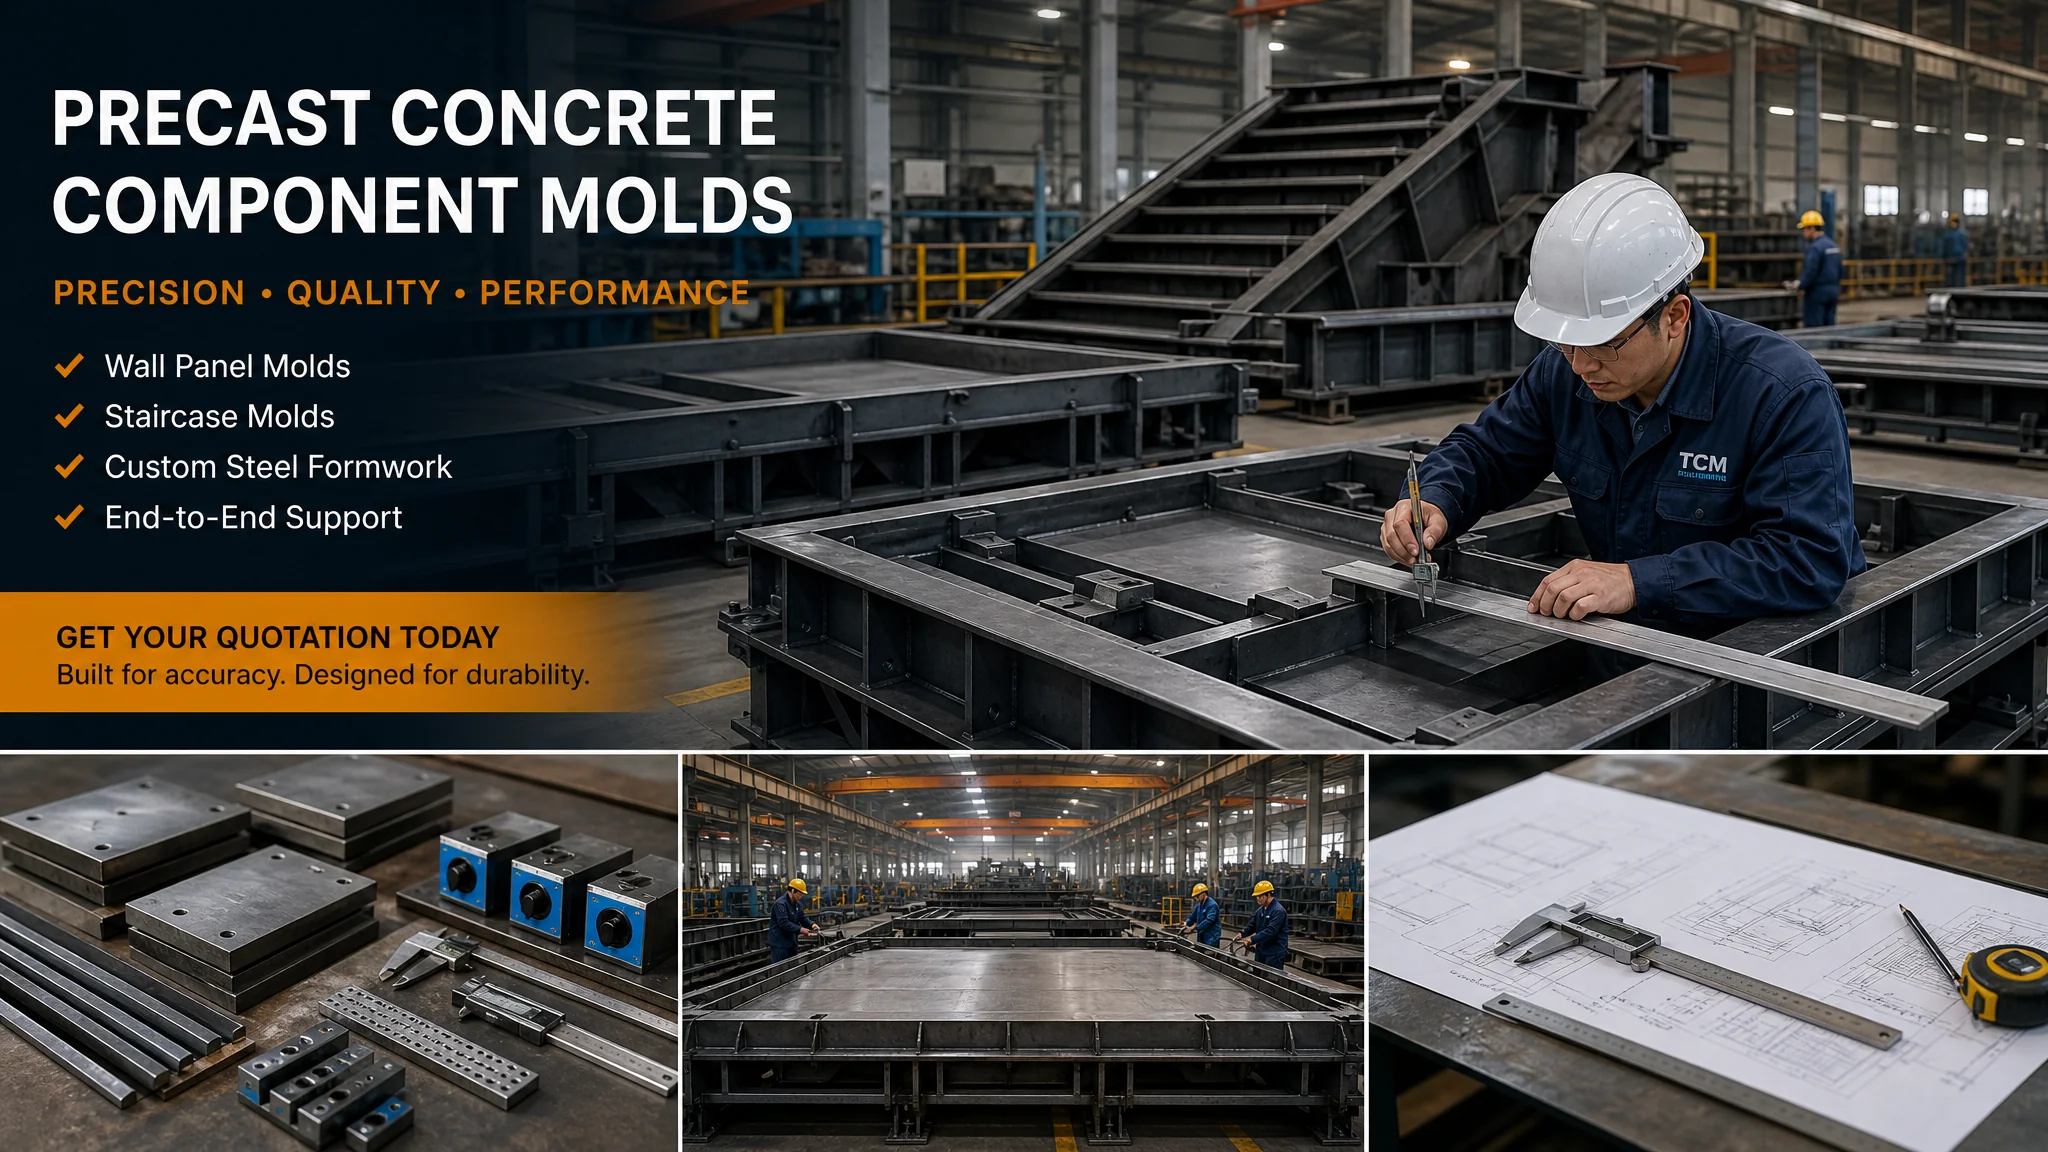
简单说:一套预制构件钢模的钱,材料占三四成,焊工和机加工占四成,比价先拆这三项;标准化构件用钢模,频繁搬运用铝模,异形装饰件用翻模,验收盯死平面度和首件试模。
前年秋天,一个刚跳到PC构件厂做采购的朋友半夜给我打电话,说他手上三份预制构件模具的报价单,同一个叠合板模,八万、十三万、二十一万,问我选哪家。我让他把报价拍照发过来,十分钟就看明白了:八万那家面板用的是6毫米钢板还没含磁力盒,二十一万那家把定位工装和两次试模全包了。价格差三倍,差的东西全在字缝里。
这行干久了就知道,预制构件模具的坑不在技术多深,在信息差。厂家清楚你不常买,报价单怎么写都有人签字。我把这七八年经手的几十套模具采购账摊开讲一遍,从模具由什么组成、报价怎么拆,到验收盯什么。看完再去谈价,心里就有谱了。
预制构件模具到底包括哪些东西?
一套完整的预制构件模具等于底模加侧模加定位工装加五金件四部分,很多人比价只看主体钢架,恰恰漏掉了占成本两三成的磁力盒、定位架这些配套。底模是整块平放的钢板,构件底面在它上面成型;侧模围在四周,决定构件的边和厚度;定位工装管预埋件和钢筋的位置;五金件是磁力盒、快速夹具、铰链这些天天要拆装的小件。
按构件类型分,常用的有平模、立模、楼梯模、阴模几大类。叠合板和墙板走平模,模台摊平了浇,最常见;楼梯用立式模立着浇,气泡少、表面光;卫生间沉箱、飘窗这种带凹腔的构件得上阴模,做起来最费工。想看更全的构件谱系,可以翻翻水泥制品模具的全品类清单,从砖到管的成型工具都在里面。
这些模具产出的构件最后要运到工地拼成楼,尺寸、吊点、预埋全在模具阶段定型,它算得上装配式建筑的源头工序。维基百科上关于预制混凝土的条目把这套流程讲得挺清楚,值得扫一眼再回头看书单上的参数。
报价单拆开看,钱到底花在哪?
一套常规钢模的成本里,钢材占三到四成,焊工和机加工工时占四成上下,表面处理加五金件占一成半,剩下的才是利润和调试——比价时让对方按这四块拆项,拆不出来的报价直接淘汰。拿一套2.4米乘3.5米的叠合板模算账:自重1.5吨左右,Q235中板这两年大概四千出头一吨,材料钱六千多;焊工焊这么一套模,熟手得干一个星期,工时费七八千;底模基准面要铣、侧模要校直,机加工又是一笔。
最容易被忽略的是五金件。磁力盒一个好点的三四百块,一套叠合板模要配十几个,四五千就出去了,有些低报价干脆不含,等你开工了再补购。老实讲,我见过的扯皮纠纷有一半卡在这——合同里没写含磁力盒,最后两边耗一个月。
行业面上讲,模具是典型的单件定制制造业。根据中国模具工业协会的数据,2024年国内模具行业营收超3400亿元(见中国模具工业协会官网),预制构件模具在里面算细分小类,但跟着装配式建筑的节奏走,订单一年一个样。
还有个实用建议:设计费问清楚是摊进报价还是单列。单列的厂家报价看着高,其实账更干净,后续改图加钱有依据。我更愿意跟这种把账摆明面上的厂家打交道,省心。
钢模、铝模、翻模,到底选哪种?
标准化程度高的板类和楼梯构件,闭眼选Q235钢模,这是我的明确偏好;侧模需要工人频繁搬运的产线可以上铝模;带雕花、曲面的装饰构件用母模翻制软模——三种模具对应三种产量和形态,别指望一套方案通吃。钢模便宜、耐砸、修补也容易,缺点是重,一套侧模两个人抬着走十米就喘。
铝模贵三到五成,但轻了差不多一半,工人组装一天省下的体力是真金白银。周转次数上铝模也占优,养护得当上千次没问题,前提是你的产量能把它摊平。产量撑不起就别硬上,我见过年产量两千方的厂上了铝模产线,摊销算下来比钢模还亏,老板嘴上不说,心里在滴血。
翻模是另一条路子:先做一个母模(木模或数控加工的树脂模),再用它复制玻璃钢或聚氨酯软模。欧式线条、罗马柱这类装饰构件几乎是唯一解,成本只有钢模的几分之一。但结构构件别用翻模,刚度和精度都不够,这条线要划清。罗马柱那类的细节可以看罗马柱模具的类型全解。
构件模具还有个现浇对照的问题。同样一根路沿石,预制和现浇的成本账完全不同,预制路沿石模具的工厂化对比分析里有现成的账本,思路能套用到别的构件上。判断哪些构件值得上模具,这笔账永远排在选模具之前。
验收和首件试模,怎么盯才不出事?
验收盯四件事:底模平面度每米不超过1毫米、模具对角线偏差实测、预埋件定位孔逐个量、焊缝全数敲击听音;然后必须现场浇一次首件,图纸数据再漂亮也代替不了一次真浇。工具就带直尺、塞尺、卷尺,土办法最管用。公差怎么评,可以对照PCI预制混凝土协会的技术文件,比口头约定靠谱。
说一次我吃的亏。有套墙板模验收那天赶时间,预埋套筒的定位孔我只抽测了三个角,中间那排没量。构件做出来套筒歪了3毫米,运到现场灌浆孔对不上,两块墙板当场报废,损失比省下的那二十分钟贵了几百倍。从那以后我的验收单上,预埋件定位孔是一百全检,没有抽样这一说。
首件试模重点看两个信号。一是振捣时侧模锁紧稳不稳——磁力盒吸力不够的,振捣一开始侧模就往外爬,混凝土溢出来,构件边线成波浪;二是脱模后构件有没有粘模掉角,粘模说明面板光洁度和脱模剂有问题,趁模具还在厂家手里,返工是他的事。
验收流程的通用打法,定制模具从草图到交货的九个步骤里写得更细,那套流程对构件模具同样成立。预算紧的项目还可以看看检查井模具预制与现浇的成本对比,里面对投入产出的判断很有参考价值。
常见问题
预制构件模具一套大概多少钱?
看构件类型和复杂度。常规叠合板钢模三万到八万,楼梯模两万到五万,带凹腔的飘窗模和异形外墙挂板十几万也正常。报价差主要在板厚、机加工量和配套工装上,让对方拆开材料清单再比,别只看总价。
订一套模具要等多久?
常规板类和楼梯模二十到三十天,异形挂板三十五到五十天,整栋楼的模具分批做要三到四个月。项目采购一定要倒排工期提前下单,等施工队进场了才找模具厂,加急费能贵出两成还未必快。
一套模具能周转多少次?
钢模做到位、清浆及时的,两百到五百次很正常,我经手最久的一套用了五年多。寿命短的十有八九是清浆不彻底和野蛮拆模弄坏的,真正用旧的反而少。想系统了解延寿的门道,去看模具寿命延长的实战记录。
预算不够,能租模具或买二手吗?
能,不少中小厂就这么干。租的按月付租金,适合短期项目,但租来的模具状态参差,进场先按新模的标准验一遍再签收;二手模要索取使用记录,翻新过的重点查焊补位置,面板焊补超过三处的别要,后患无穷。
写到这我的态度已经很明确了:预制构件模具这笔钱,优先砸在面板厚度、焊缝质量和预埋定位工装上,磁力盒这种天天拆装的小件也别省;反过来,精度等级和表面处理按构件实际用途来,没必要一步到位。具体精度参数怎么定,之前写过一篇预制构件模具的六个关键参数,搭配着看刚好互补。选厂家的通用方法还能参考路沿石模具厂家选择的避坑经验,逻辑是相通的。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。