模具工作台怎么配?钳工台承重与台钳
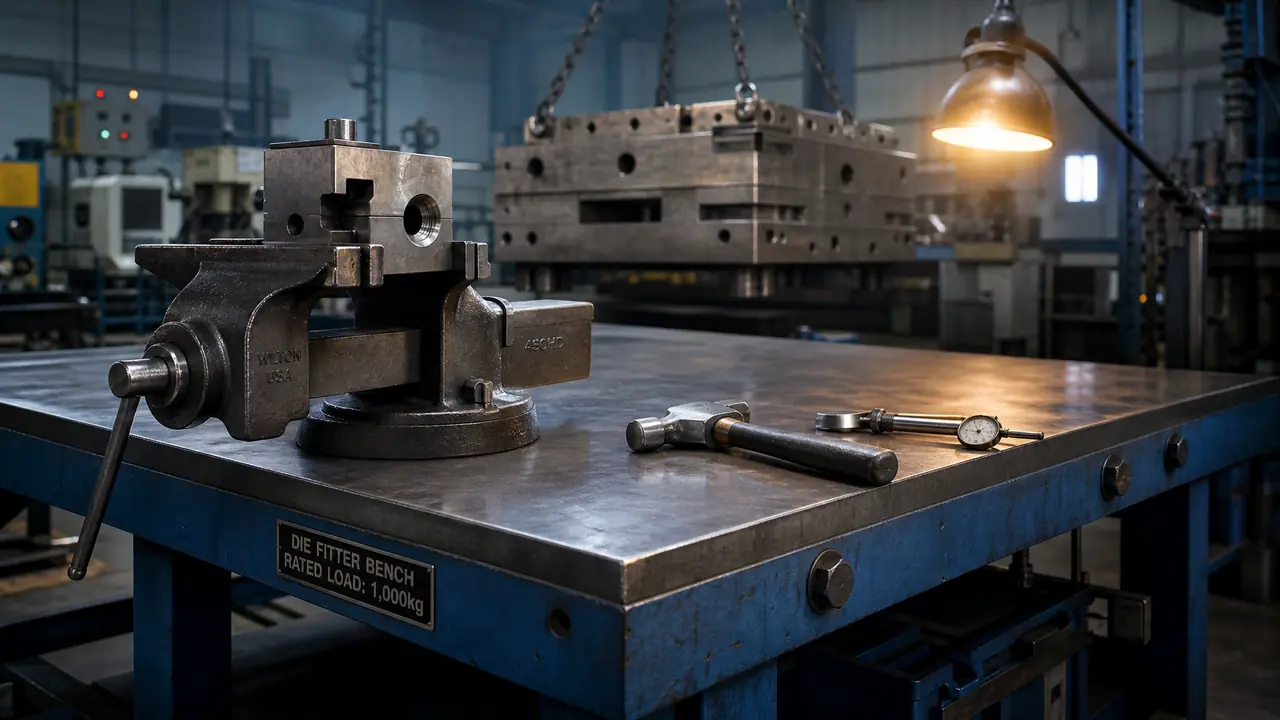
开门见山:模具工作台先定承重再挑台面,最后配台钳,顺序反了预算必浪费。承重按最重工件加两倍余量选档,台钳五寸起步能覆盖九成装配活。看完这篇你就能照着清单直接下单。
配模具工作台这件事,十个厂里有八个是照隔壁车间抄的。去年我去一家做家电外壳注塑的厂帮忙试模,看见他们钳工位用着五百公斤承重的轻型台,台钳却配了个八寸重型虎钳——活轻钳重,钱花反了。反过来见得更多:台钳小得可怜,合模的时候工件直接搬上铸铁平台干,工作台成了摆桌。
为什么会这样?买台子的人一般看图片、看价格,没算过自己最重的活到底多少斤。这篇我把承重、台面、台钳三件事按下单顺序拆开讲,全是我上手用过、也见过翻车之后攒下来的东西。不熟悉钳工每天干什么的,可以先翻翻这篇模具工是做什么的,再回来对号入座。
承重别照广告买,按你最重的活来
按最重工件加两倍余量定承重,日常只装配三百公斤的活,也建议直接上八百公斤档的台子。市面上模具工作台的承重常见三档:轻型五百公斤、标准八百公斤上下、重型一吨到两吨。广告标的是静载,实际干活是冲击载荷,锤击、合模下压、工件翻身,瞬时受力比标称翻一倍很正常。
我拿一块三百公斤上下的718H模架底板做过对比。八百公斤档的台子,四个工友配合装导柱,铁锤敲下去,我趴到台子底下看,横梁晃了一下就稳住,没异响。换到同尺寸的五百公斤轻型台上,同样的锤数,整张台子跟着锤声一起颤,桌腿垫片都松了半圈。就这一次,我们车间把轻型台从装配位淘汰了,只留给划线和修小镶件。
有个土办法好使:下单前把你最重的工件吊上台过一遍秤,重量乘二,往上靠档。冲压模装配位、压铸模研配位,直接往一吨以上选,别心疼那几百块差价。厂里的设备怎么整体排、工作台跟加工设备怎么搭配,我之前写过一篇模具设备选型采购指南,可以对着一起看。
台面材质:钢板和榉木吵了三十年
钢面板耐砸但回弹吵,榉木板手感好却怕油,重活装配选四十五毫米以上钢板,修配轻活用榉木更舒服。这个争论在车间里从没停过,我两张台子都用过两年以上,说说真实感受。
钢板台面的优势就一个字:扛。吊装砸落、大锤校形、模架翻身,怎么造都行。缺点也实在,锤击回弹震手腕,冬天冰手,划线的时候工件容易打滑。厚度别省,四十五毫米往上,薄钢板台面敲半年就成波浪面,找平都没法找。
榉木台面适合另一拨人。敲击吸音、手感温、划线不打滑,修模研配、锉配顶针这些细活干起来舒服得多。它怕油。我们修模那台榉木台,有一回切削液泼上去没擦干净,第二年台面中间鼓了一块,请木工师傅刨平了接着用,从此那块颜色深一截,成了全车间的反面教材。
我的建议偏钢板:模具厂的活重多轻少,钢面板上加一块十毫米聚氨酯垫,细活也能干。纯榉木台只推荐给以研配修模为主的工位,其余场合它扛不住。
台钳买多大的才不鸡肋?
五寸台钳能覆盖九成模具装配的夹持需求,六寸留给中型模架,八寸以上不是钳工台该干的事。太大夹不坏也用不上,太小夹不住白花钱,规格按台面尺寸和活的大小一起定。
| 规格 | 钳口宽度 | 最大开口 | 适合的活 | 市场价参考 |
|---|---|---|---|---|
| 4寸 | 100毫米 | 90毫米左右 | 小镶件、顶针研配、小五金修整 | 200-350元 |
| 5寸 | 125毫米 | 130毫米左右 | 九成模具装配夹持 | 300-500元 |
| 6寸 | 150毫米 | 180毫米左右 | 中型模架压板、斜顶滑块装配 | 600-900元 |
| 8寸 | 200毫米 | 240毫米左右 | 大模架翻身吊装配合 | 1200元起 |
为什么我一直推五寸起步?上手做过就明白了。我用五寸钳夹一块斜顶座锉配,拧到手腕发酸再补一锤,钳口纹咬死了,工件纹丝不动。换旁边那台四寸的,敲两下工件就往外跳,重来三次。八寸那台呢,全车间一个月用不上五回,中大件都是天车吊到铸铁平台上干的,谁也不跟丝杠较劲。
安装位置有讲究。台钳装在台面左前角(惯用右手持锤的话),台边缘留出虎钳回转的空间,紧固螺栓穿透台面、底下加一块厚垫板,光靠木螺丝固定等于没装——厂里新进那台就是被学徒夹脱过一次,重新打孔加了M12穿心螺栓才算完。钳口建议备一对铝口或铜口,夹已抛光的型面不咬伤,几十块钱一对,比赔一套抛光便宜太多。
手上功夫和工具配不配,直接决定这张台子的利用率。想往深里了解这个工种,这篇模具钳工是做什么的把日常技能和职业路径都写了。
回到开头那家注塑厂。后来我帮他们重新配了一套:八百公斤档钢架、四十五毫米钢板面、五寸台钳,总价六千出头,比原来那套八寸虎钳加轻型台还便宜。顺序对了,钱就省了——先称最重的活,再定台子,最后按台面的斤两配台钳,照这个来基本不会买错。
常见问题
模具工作台的标准高度是多少?
常见七百五十到八百五十毫米,装配钳工台一般取八百。选的时候按主力使用者的身高来,手肘自然下垂、锤面正好落在工件上最顺,太高砸不动,太低弯腰累。
组装式和焊接一体式怎么选?
预算紧或者后期可能搬厂,选组装式,运费和进场都省事。台面要经常上大模架的,选焊接一体或加重型,抗扭性好,锤击几年不散架。同承重下组装式便宜将近一半是真的。
模具车间的工作台要做防静电吗?
一般不用。防静电台是电子装配的需求,模具车间除非做精密连接器研配、抛光工位对粉尘和静电有要求,才值得花这笔钱,普通注塑冲压车间把钱花在承重上更实在。
台钳的钳口能自己换吗?
能,钳口板靠两颗内六角螺丝固定,拆下来换铝口、铜口或者加软垫都行。丝杠处记得定期抹黄油,进铁屑发涩的时候先清理再上油,别硬拧。