铝合金挤压模具用平模还是分流模?按截面和壁厚选不吃亏
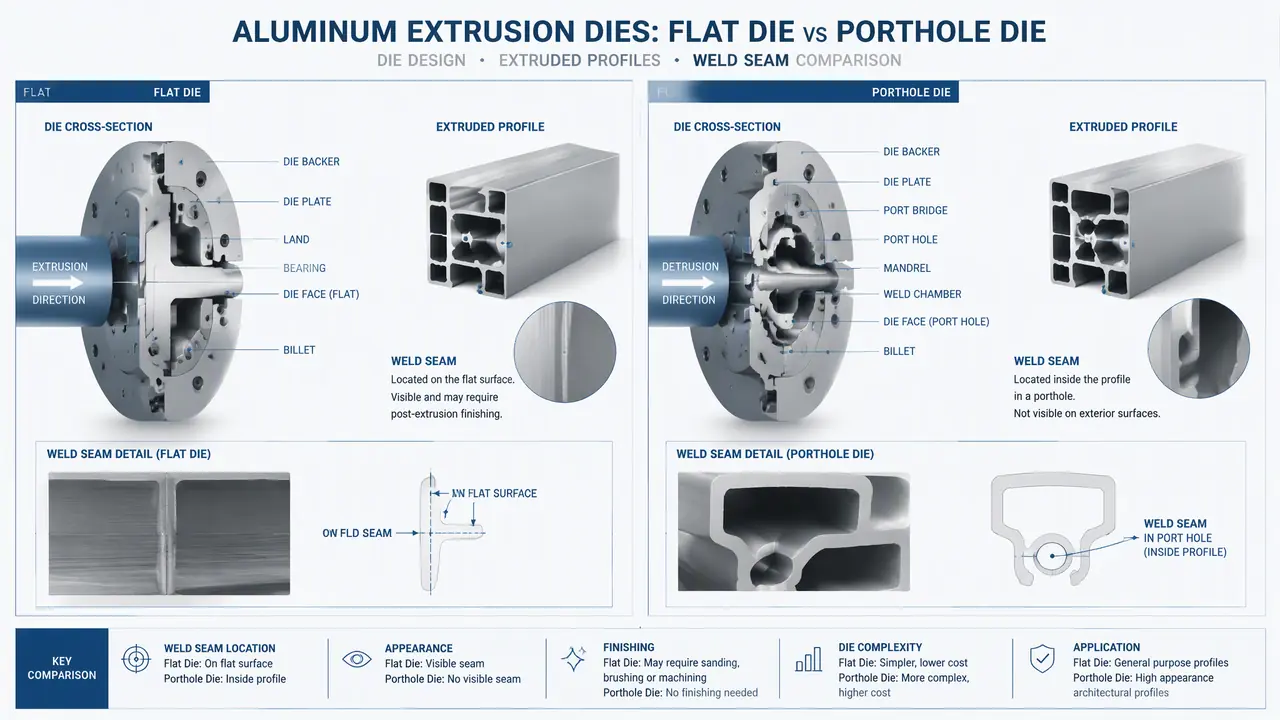
挑明了讲,铝合金挤压模具选平模还是分流模,不看厂家嘴上吹什么,只看截面:实心的走平模,空心的必须分流模,壁厚薄过一毫米再加导流模。结构选错,试模回回打枪,白烧掉的钱比模具费还多。
昨天晚上十点多,一个做阳光房的老客户甩来一张截面图,开口就问一副铝合金挤压模具什么价。我没急着报数,先回他一句:你这料是实心的,还是中间带腔的?他愣了几秒,说我想想。就这一问,定的是整副模的方向——实心走平模,空心上分流模,两边报价能差出近一倍。
干接单这行七八年,图过来我先盯两处:有没有空腔,最薄的壁多厚。这两处看准了,结构、价格、交期心里基本有数。看岔了,后面全是麻烦。这个坑我自己踩过,后面细说。
平模和分流模,肚子里差的不只是一块桥
平模就是一块厚板直接开模孔,专挤实心料;分流模分上下两层,铝流被桥劈成几股,在焊合室重新焊合成一体再出孔,专挤空心料。平模看着简单,其实就是一块四五十毫米厚的H13板,按截面开出模孔,做出一层工作带,铝从孔里过,型面什么样挤出来就什么样。棒料、排料、角料这些实心件,平模完全够用。
分流模就复杂了,跟浇地开垄口一个道理:一条渠的水分成四个口子浇出去,到了地头又汇成一片。它分上下两块,上模长着分流桥,把铝棒劈成几股;下模掏出一个焊合室,几股铝在里面重新汇齐、焊牢,再从模孔里出去。中间那个悬空的芯子,全靠桥从上面吊着。平模开不出悬空的芯,这是空心料绕不开分流模的根本原因。
价钱差多少?拿佛山这边的行情讲,一套常规窗料分流模,上模下模加模垫,普遍九千到一万六;简单平模四千到六千五就能拿下。差出来的钱,就是多出来的一整层加工量,还有焊合室那份手艺。
拿截面选模,三步定结构
先看截面有没有空腔,空心直接上分流模;再量最小壁厚,薄过一毫米就加导流模;第三步对外接圆和机台吨位,定完再谈价。这三步是我接单时的固定动作,顺序别乱,乱了就得返工。
第一步,看空腔。截面中间是实的,平模;带腔的,不管腔多小,分流模。最容易看走眼的是小异型件,腔就指甲盖大,还缩在图角里。
第二步,量壁厚。壁厚撑到一毫米以上,分流模直接做没问题;薄过一毫米,主模前面得加一片导流模,先把铝流分匀,不然靠边的孔出料慢,一根料挤出来头尾薄厚不均。老实讲,导流模这一千五到两千五别省,它能把试模次数压下去一半。
第三步,对机台。截面外接圆多大,用哪台挤压机,八百吨还是一千八百吨,挤压筒直径对得上对不上。有客户拿着图来,机台还没定,这个一定先问清,不然后面全是返工。
像门窗料这种最典型的空心截面,结构上的讲究我在门窗模具指的是什么?铝合金型材挤出模的结构那篇里拆过,拿不准的可以先翻翻。
| 对比项 | 平模 | 分流模 |
|---|---|---|
| 挤的料 | 实心:棒料、排料、角料 | 空心:管料、窗料、壳体料 |
| 结构 | 一块模板开孔带工作带 | 上模分流桥加下模焊合室 |
| 常规报价 | 四千到六千五 | 九千到一万六 |
| 交期 | 十二到十八天 | 二十到三十天 |
| 焊合线 | 没有 | 必有,位置跟着桥走 |
| 修模难度 | 打工作带就能修 | 桥和焊合室都得动,两回起步 |
焊合线藏在哪,报价为什么差一截
分流模挤的空心料必然带焊合线,阳极氧化后看得见;报价贵出的一截,是双层加工量和试模损耗,一套顶平模两套的钱不冤。先把话放在这儿,谁跟你讲分流模挤的料没焊缝,要么外行,要么急着签单。
焊合线在哪,看桥怎么分。四桥的料,焊合线多半藏在四个角;两桥的,就横在截面正中。焊得牢不牢,看三样:焊合室够不够深,模温到没到四百五十度上下,挤压比够不够。三样占齐了,焊合线阳极氧化前基本看不见;缺一样,氧化完一条黑线明明白白露出来,收货的客户一眼就挑出来。
说说我自己踩的那个坑。前年一个客户发来小件图,我徒弟看图,把角落里一个指甲盖大的空腔当成装饰槽放过去了,按平模开的料。T1试模,料出来是实心的,客户就站在机台边,场面很难看。整副模报废重开,材料加工赔进去八千多,那单子白干三个月。打那以后我们多了道规矩:空腔用红笔圈出来,两个人签字确认。
交期也要说透。平模十二到十八天能出,分流模二十到三十天,试模留出两回的余量。谁拍胸脯讲分流模十五天带试模交货,你多留个心眼。还有氮化这一环,软氮化离子氮化怎么挑、外发什么价,之前专门写过一篇模具氮化给哪些模做?软氮化离子氮化怎么挑,变形翻车怎么防,这儿不重复。
阳光房那张图,后来确认中间带腔,我按分流模报了一万二,含导流模。他把图发给三家比价,回来说有家只报七千。我让他去问那家:报价里含不含焊合室设计和导流模。做铝合金挤压模具这行,便宜有便宜的道理,结构选对了,钱才花在刀刃上。
常见问题
分流模挤出来的料有焊合线,算缺陷吗?
不算,这是分流结构的必然产物,焊合室设计到位、模温够,强度没问题。但装饰面要阳极氧化的话,焊合线会显出来,下单时先把外观面标清楚,让设计把桥的分流线往非外观面躲。
一副铝合金挤压模具能用多久?
我们这边的行情,H13模子氮化一次顶三十到五十吨料,累计氮化三四回、修过两三模,用两三年很正常。让模子早死的多半不是磨,是磕:卸模拿铁棒硬撬,工作带碰出个小坑,那副模基本就交代了。
一模开双孔是什么意思?
同一块模板上开两个一样的模孔,一挤出两根,产量翻倍。但孔多了单孔尺寸就得缩,挤压比变大,机台吨位和金属流动性都要重算,薄壁料不一定扛得住,让模具厂算过再定。
只有产品照片没有图纸,能报模具价吗?
能报个大概,误差两成上下。想报准,最起码要有截面尺寸和壁厚,空心料还得知道内腔在哪。照片看着差不多,壁厚差零点三毫米,结构选择就可能变,价也跟着变。