门窗模具指的是什么?铝合金型材挤出模的结构
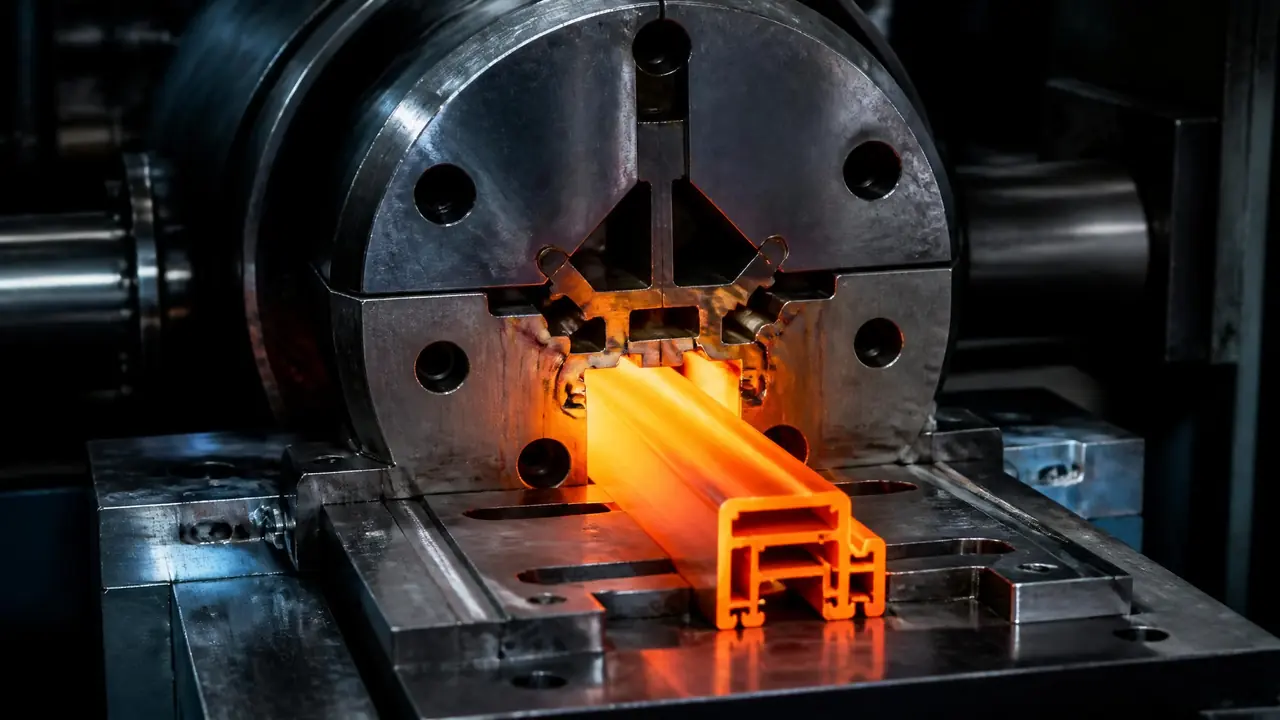
先说结论:行业里说的门窗模具,九成指铝合金型材挤出模,不是注塑模。它靠上模分流、下模成型把铝棒挤成型材,结构看着简单,工作带和氮化才见功夫。想买模,先把这两个词弄明白。
上礼拜有客户拿着图来问我:你们做门窗模具的,能不能顺手压个塑料框出来?我愣了两秒才反应过来,他以为门窗模具跟注塑模是一回事。这就把一个老问题扯出来了:门窗模具到底是什么?我的答案很直接——行业里讲门窗模具,默认指铝合金门窗型材的挤出模,一块脸盆大小的钢模,装在挤压机前端,把加热软化的铝棒硬生生挤成各种截面,跟塑料模、冲压模完全是两个门类。
为什么默认是挤出模?看看自家窗户就明白了。推拉窗框、平开窗扇、纱轨道、玻璃压条,全是铝型材切出来的,而这些型材九成以上出自挤压机,挤压机前头顶着的正是一套钢模。塑钢窗虽然也走挤出路线,但那是PVC的另一套体系,量也远不如铝窗大。所以聊门窗模具,基本就是聊铝合金型材挤出模,后面我把它拆开给你看。
平模和分流模:门窗型材用的到底是哪一种?
实心型材如压条、角码用平模,带闭合空腔的框料扇料用分流模,门窗上常见的开启扇料多是分流模,判定方法就看截面里有没有闭合的空腔。这两兄弟长得不一样,干活的原理也不一样。
平模简单。一块钢板,中间切出型孔,铝棒直接从孔里挤过去,出来的就是实心料,像玻璃压条、纱轨道这种没空腔的,平模就够了。分流模复杂得多,分上下两层:上模开三四个分流孔,中间是分流桥,铝棒挤过来先被劈成几股,绕过桥再在焊合室里重新焊成一体,然后穿过下模的型孔出来。门窗上的框料、扇料基本都带隔热腔或者穿条槽,闭合空腔必须靠分流模才能挤出来。
选哪种还有个挤压比的账要算:挤压筒截面积除以型材截面积,门窗型材行业普遍在30到60之间。低了组织不致密,力学性能上不去;高了挤不动,机器憋得直叫。我见过有人拿大机器挤小截面的装饰条,挤压比快冲到120,一根棒挤一半就堵模了。平模和分流模的结构差异、怎么按截面选,铝型材模具怎么选结构那篇里拆得更细,这里不重复。
一套挤出模拆开看:上模、下模和模垫各管什么
上模分流,铝棒过分流孔分几股,在焊合室重新焊成一体;下模型孔和工作带定型;模垫在后面顶住上千吨挤压力。三层各司其职,少一层都出不了合格料。
先说上模。分流孔的形状和面积决定走料匀不匀,分流桥的宽度跟焊合质量直接挂钩——桥太宽,焊合线明显;太窄,强度扛不住挤压。焊合室深度也就几毫米到十几毫米,却是整根型材焊缝质量的关键。再说下模,型孔加工作带负责把尺寸定死,工作带后面还挖了一圈空刀,防止刚出来的热料刮伤表面。下模后头还叠着模垫和支撑垫,看着是几块厚铁疙瘩,作用就一个:把挤压机的吨位一层层分散掉,别把模子压塌。
材料基本没悬念,H13钢(4Cr5MoSiV1),真空淬火后硬度做到HRC47到49。模子外径跟着挤压机走,Ø180、Ø230、Ø280是常见的几档,壁厚1.4毫米的国标窗料用Ø230的就很多。加工路线也固定:车外形,铣分流桥,慢走丝切型孔,电火花清角,最后研磨工作带。这几道工艺各有各的脾气,车铣磨线切割的区别在模具加工五大工艺对比里讲过。我记得有次在车间看一套Ø230的下模切型孔,慢走丝走了整整十一个小时,公差压在0.02毫米以内,比头发丝还细,切完师傅拿手电照了半天型孔才敢下架。
工作带和氮化:模具寿命就赌在这两道关
工作带是型孔出口2到8毫米的窄带,长度定流速,壁薄处给短些;模具挤够8到15吨就得卸下重新氮化,硬度回到HV900以上。这两道关做不好,前面做得再漂亮也白搭。
工作带听着玄乎,其实就是型孔出口那一小圈平整的带子,铝料贴着它走,贴多久、摩擦多大,直接决定这股料走得快还是慢。壁薄的地方料难走,带子要短;壁厚的地方料窜得快,带子要长。差之毫厘,挤出来的型材就扭着走,开口尺寸一头大一头小。所以新模必须试模,第一根棒出来量壁厚,差个0.15到0.2毫米太常见了。老师傅看一眼料头就知道哪里快哪里慢,拿锤子敲敲工作带、抛两下,第二根棒基本就齐了。
要是壁厚差得多,就得补焊再修。现在讲究的厂子用激光焊补工作带,热影响区小,焊完不用大修;氩弧焊补完周边退火,反而要重新硬化,这笔账在模具激光焊机值不值那篇里算过。再往上是氮化,模具在530℃左右的炉子里闷上大半天,表面渗出0.15到0.25毫米的硬化层,硬度能到HV900往上。新模用之前氮一次,之后每挤个8到15吨卸下来氮一次,一套H13模子修修补补用三五年、累计出几十吨型材很正常。
我吃过一回氮化的亏。有次赶交期,工作带抛光完没检查就直接进了氮化炉,出来一挤,型材表面一道道拉毛,整批料客户全退。扒开一看是抛光残留的颗粒烧结在带子上。从那以后我们定了死规矩:氮化前两道检查,一道看光洁度,一道量尺寸,谁签的字谁负责。
回到开头那个想压塑料框的客户。他最后弄明白了,自己的活要找的是PVC挤出厂,跟铝合金挤出模不搭边。你如果也在准备开一套门窗模具,先把型材截面图和配套的挤压机吨位理清楚,然后只问厂家两句话:工作带怎么排的,氮化给几次。这两问比砍价管用,答不利索的厂子,试模阶段就有你受的。
常见问题
开一套铝合金门窗模具大概多少钱?
行情大概这样:压条、角码这类实心平模,两三千到五六千一套;多腔分流模看复杂程度,一万出头到三万都常见。报价差主要差在工作带数量、模垫配置和含不含试模料上,问价时让厂家把这些写进单子,免得到时候扯皮。
一套门窗模具能挤多少吨型材?
没有定数,看截面和保养。正常节奏是挤几吨卸下来氮化一次,中途再修两回模,一套H13模子用上三五年、累计几十吨产量不稀奇。报废大多栽在工作带磨出沟和分流桥开裂这两件事上。
塑钢门窗也用挤出模吗,跟铝模一样吗?
都叫挤出,两码事。PVC料软,模具是流道板加口模的结构,后面还要跟一节节真空定型模给型材边挤边降温定型;铝模靠的是硬碰硬的挤压力加高温焊合。设计思路、造价、修法都不一样,别拿铝模的报价去套塑钢模。
找厂家开模前要准备什么?
三样东西:型材截面图,CAD格式最好;壁厚和公差要求,写明执行哪个标准;配套挤压机的吨位或者挤压筒直径。少一样报价就不准,返工的风险大概率落在你这边。