铸造模具厂看什么?砂箱与造型线
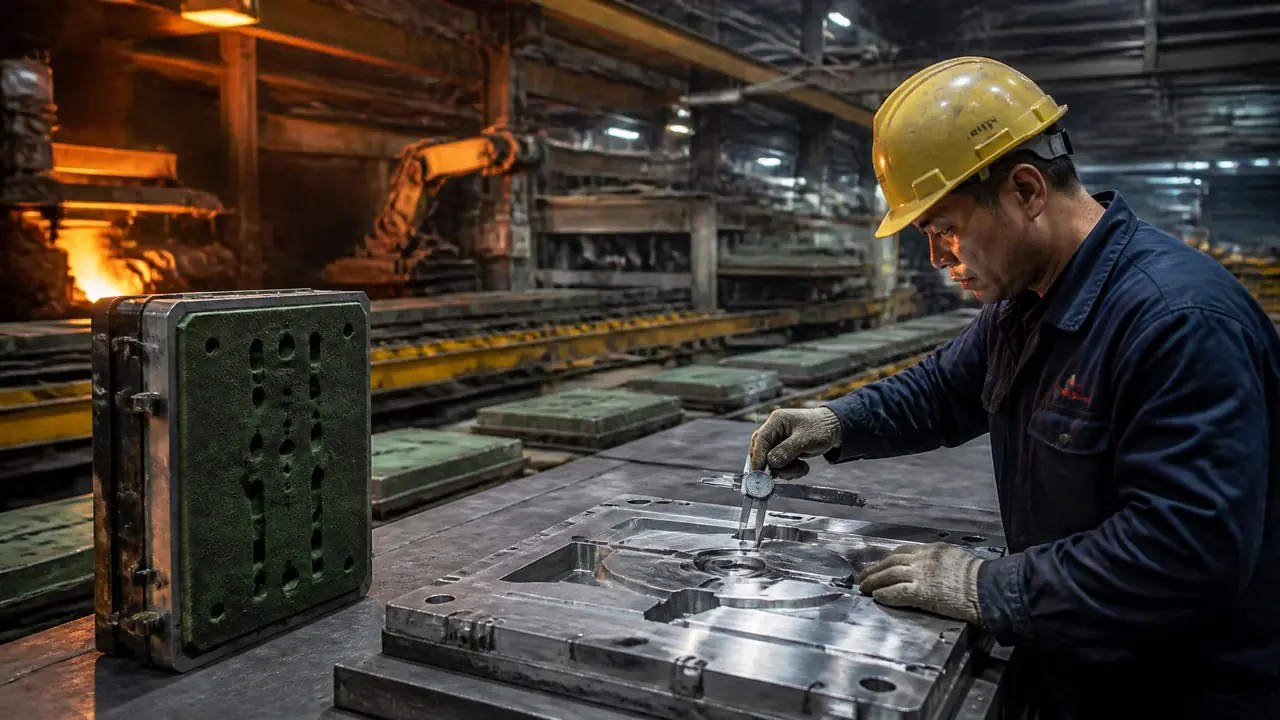
我的判断是:挑铸造模具厂,先别看报价单,先问它服务哪条造型线。砂箱内框尺寸定模板大小,线型定模底板结构。带着铸件图和这两问去厂里,能省一轮返工。
上个月一个做阀门铸件的老哥找我诉苦,他找的铸造模具厂模板做得挺漂亮,拉到人家的静压线上,模底板比砂箱宽出二十多毫米,根本装不进去,六万多块钱打了水漂。这事怪谁?两边都有份,但根子在他看厂那天压根没问一句:你们给我配哪条线、多大的砂箱。铸造模具跟注塑模不一样,它天生就是给造型线打工的,尺寸对不上砂箱,做工再好也是废铁一堆。
这篇文章就按看厂的顺序讲清楚:先看砂箱,再看造型线,然后落到缩尺、起模斜度这些具体数字上。照着走一遍,九成的坑能提前躲开。
砂箱内框尺寸,是模具大小的第一道红线
砂箱内框尺寸决定模板和模样的最大外廓,找铸造模具厂之前先要到这条线的砂箱规格,比先比价格靠谱得多。这不是吓唬人,是造型线的物理规矩。线上跑的砂箱就那么几种规格,静压线常见八百乘六百三、一千乘八百,垂直无箱线六百乘五百上下的居多,手工车间做大件的两千乘一千五也有。模板加模样往后要整体塞进砂箱,四边还得留吃砂量,行业里普遍留六十到一百毫米。
我亲眼见过一套一千零五十乘七百八十的模底板,硬塞进一千乘八百的砂箱,四个角只剩二十毫米吃砂。结果呢?造型工没用两天就来找茬,掉砂、卡箱、跑火,样样占全,最后模样回来加边重做。别嫌问一句砂箱规格丢人,丢人的是返工。
再往下还有一层,吃砂量不光是四边的事,上下也要留。模样顶面到箱口太近,压实的时候砂子压不实,胀箱就来了。顺带说一句,一套模板从下料、粗铣到装模样、配箱检,前后要过十几道工序,对整条制造链没概念的话,可以先翻翻这篇模具制造全流程十二道工序拆解,心里有底再去看厂。
造型线不同,模具结构完全是两码事
静压线多用单面模板配砂胎,无箱线要垂直分型的双面模,线型没定死之前,模具结构没法开工。这话得记牢。静压造型线吃的是水平分型的单面模板,上下各一套,配漏模板或者成型砂胎;垂直无箱线用垂直分型的双面模,浇口直接开在分型面上,两面还要求对称,加工精度高一截;老一些的震实线倒是好说话,单面模板就能对付。同一家厂,会不会做无箱线的双面模,报价能差出三分之一,这不是虚报,是难度摆在那。
材质也在这一步定下来。模样常见三种:铝模轻、好加工,就是怕磕碰;树脂模便宜、交期快,一班两开大概能撑三万到五万型次,我们线上一套树脂模样做了四万型上下,分型面开始起毛刺,型面倒还硬朗;铸铁模底板配钢模样最耐磨,又贵又沉。说实话,小批量真没必要上铸铁。
为什么同一套图纸,两家铸造模具厂报价差一半?
差价主要差在模底板材料、起模结构和缩尺台账上,铝模换铸铁、手工起模换漏模,价格和寿命是翻着涨的。拿三种主流配置的行情摆一下,数字是行业普遍水平,具体随地区和工价浮动。
| 配置 | 相对价位 | 大概寿命 | 适合谁 |
|---|---|---|---|
| 树脂模 | 约为铝模的六成 | 3-5万型次 | 试制件、小批量 |
| 铝模 | 中等 | 5-8万型次 | 静压线中小件主力 |
| 铸铁模底板加钢模样 | 最高,能到铝模两倍 | 10万型次往上 | 无箱线大批量 |
另外一块容易漏的差价在起模结构。手工起模靠师傅手感,起模斜度放到一度半到两度,省事,铸件肥;顶杆起模、漏模起模能把斜度压到半度上下,铸件省料省机加工,模具本身贵一大截。有批球铁支架我们吃过亏:图纸上缩尺沿用了灰铁的百分之一,首件外圆小了将近一毫米,孔位倒是正的,模样返修按百分之零点八重调才稳住。报价单上便宜的那家,多半就是不打算给你做这些结构的人。
看厂当天,我固定盯三处
一看着色检查的分型面贴合度,二量加工余量与吃砂量,三问缩尺记录,三样对得上再谈价格。顺序别乱,样样落在纸上。
分型面贴合度看红丹。模具厂拿红丹涂在上下模对研,接触点均匀密实才算过关。我上回看一套模板,红丹推开后中间空了指甲盖大一块,厂里当场认账返修,省了试模阶段的一通扯皮。加工余量拿卡尺抽几个位置量:小件单边留两到三毫米算正常,大平面留五到八毫米,余量放太肥,后续机加工全在替粗笨买单。想知道型面到底是怎么做出来的,这篇车铣磨放电线割五大工艺对比讲得比我细,可以补课。
缩尺记录要看台账。每套模样的缩尺取值、修改记录都该在纸上,口头一句按经验放的,我劝你留个心眼。试模环节也要问死:模板上机试浇,首件尺寸全检,改砂胎、调排气,来回一两轮很正常,我们那套静压线模板从第一次试浇到正式交模走了十五天左右。跟你拍胸脯说一周交模的厂,要么排产是空的,要么跳过了试浇。
回到开头那位阀门老哥,他的模板后来找厂里改了模底板,多花一万二,工期还搭进去三个星期。要是看厂那天多问一句砂箱规格,这一万二一分都不用花。选铸造模具厂这件事说难不难,就是把砂箱、造型线、缩尺这三笔账在签合同前算清楚。
常见问题
铸造模具的缩尺到底该谁定?
模具厂能给参考值,拍板的应该是铸件厂的工艺员,收缩跟你自己的浇注系统、砂型硬度都有关系。稳妥的做法是两家工艺员碰个头,把缩尺、加工余量一起写进技术协议,白纸黑字。
一套铸造模具大概能用多久?
看材质和线型。树脂模三万到五万型次,铝模五万到八万,铸铁模底板配钢模样能撑十万往上。班次强度、砂子粒度都影响寿命,同一个数字上下浮动三成很常见。
无箱线用的模具为什么贵?
垂直分型的双面模等于两套模样做在一块板上,浇口还要直接刻在分型面上,位置差一点就串皮。加工精度和装配要求都高一截,贵是有道理的。
模具厂不熟悉我这条造型线怎么办?
把砂箱图纸、线体参数表带上,最好让造型线厂家出一份接口参数。模具厂按图施工,装不上线就没有扯皮的余地了。