免烧砖模具怎么选怎么用?水泥免蒸养砖机模具的板厚脱模和损耗实账
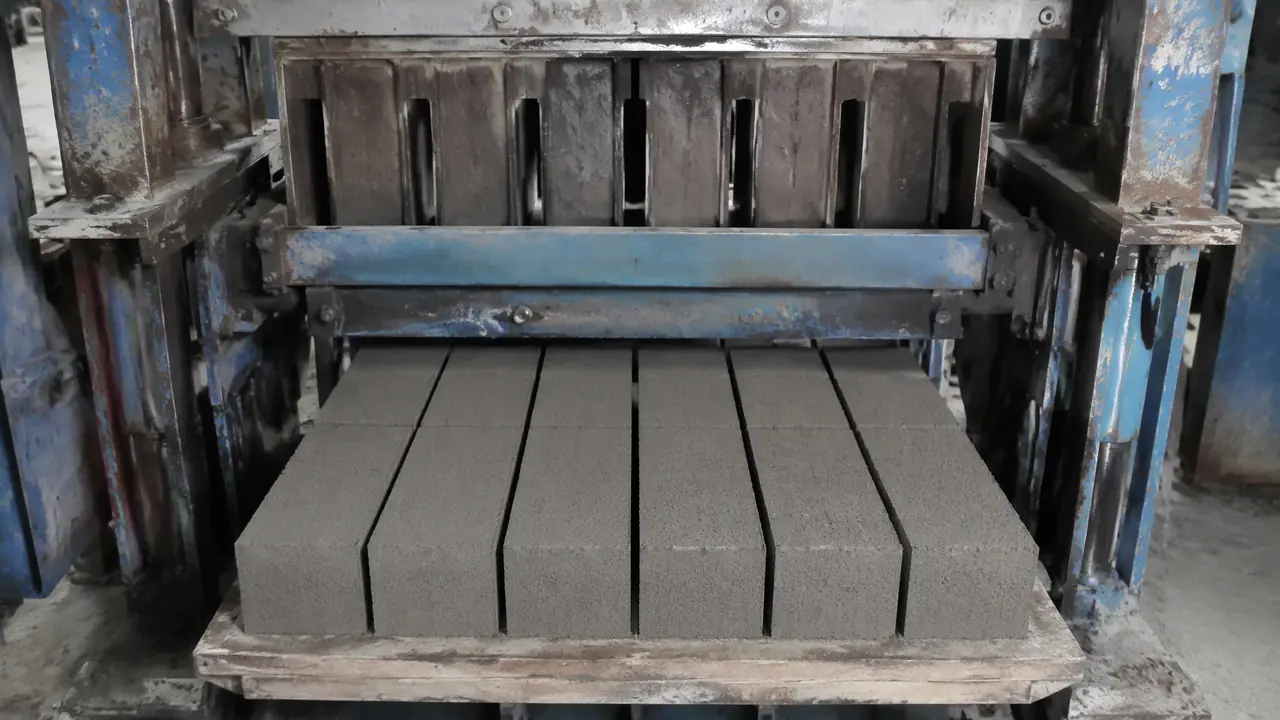
答案很短:免烧砖模具优先选16锰钢整体焊接加渗碳淬火,板厚不低于10毫米,配振动成型的免烧砖机用,一副正常打八万到十五万模次;产量每天三千块以下的起步场,用PP塑料模盒更划算。买之前盯死三处——焊缝、渗碳层深度、脱模锥度,这三处决定了模具是帮你挣钱还是天天停产修模。
上礼拜去临沂给一个客户送模具配件,他厂里六台免烧砖机连轴转,折腾了半天,他指着机台上那副免烧砖模具跟我讲:整套砖机三万八,模具一年换了四轮,烧钱的全是这些铁箱子。我干销售这些年,发现十个新入行的老板有九个都这样——买砖机的时候货比三家抠得要死,轮到买模具,听厂家一句"都配套的"就掏钱了。
免烧砖这个词,是跟老式蒸养砖对着说的。水泥、石粉、炉渣拌的料,压机高压压出来,罩布自然养护就上强度,不用进蒸养釜,也不用烧砖窑,所以叫免烧。模具呢,就是压机配的那个腔体,上压头往下砸,料在模腔里被震实挤压,脱出来就是一块砖。砖机是主机,模具是耗材——这个定位你得先认,别指望一副模具用十年。
我的判断很直接:模具钱不能省,但模具的坑可以绕。下面这些账,都是我跑客户记下来的实账。
模具跟着砖机走,吨位和产量定材质
免烧砖模具先看压机再看产量:120-320吨的砖机配16锰钢整体焊接模,振动加高压的干磨工况,塑料件扛不住;日产三千块以内的小场子没上台压机,用PP塑料模盒人工翻模反而划算。这话我逢人就讲,因为选反了的人太多了。
两者价差能到一个数量级。标砖钢模一副三千五到八千,看板厚和厂家;PP注塑模盒一个二十到四十块,一套几十个也就千把块钱。小场地用钢模,等于开小卖部先租个仓库——产能根本吃不到,钱先压死了。
| 对比项 | 钢模(16锰/Q345) | PP塑料模盒 |
|---|---|---|
| 单套价格 | 3500-8000元 | 20-40元/个,整套千把块 |
| 正常寿命 | 8万-15万模次 | 3万-5万次,磕碰即裂 |
| 配套压机 | 120-320吨砖机 | 小吨位机或人工辅助 |
| 适合产量 | 日产3000块以上 | 日产3000块以内 |
| 冬天表现 | 无影响 | 零下发脆,得防摔 |
我更偏向钢模,理由土得很:客户停一天产,损失比模具差价大得多。河南有个老板图便宜上了全套塑料模盒,结果立冬那阵天天有裂的,换盒的手都停不下来,开春还是老老实实换了钢模。对比要站队,这就是我的队。
对了,岔一句——钢模也不是越厚越好。有老板上来就要求板厚加到14毫米,我劝他算了:压机吨位就那么大,模腔太沉,振动能量全被模具自己吃掉了,砖反而压不实。10到12毫米够用,关键看后面讲的热处理。
一副钢模的寿命账,渗碳层比板厚更要命
同样的16锰钢,处理过的模具寿命能翻一倍:焊接后整体渗碳淬火,表面硬度到HRC50以上、渗层0.8-1.2毫米,正常能打8万-15万模次;只机加工不热处理的毛坯模,两三万模次腔壁就拉毛。买的时候直接问渗碳工艺,答不上来的厂家跳过。
免烧砖模具的磨损逻辑跟注塑模完全是两回事。模腔里过的是沙石水泥料,每一模都是几千次振动加百十吨压力的干磨,跟磨刀石蹭铁一个道理。腔壁不硬,半个月就磨出波纹,脱出来的砖四面拉毛,卖相先掉一半。
渗碳淬火之外还有个招是腔壁堆焊耐磨层,多花一千来块,寿命能再抬两三万模次。是不是值,得看你的砖型:标砖、多孔砖这种走量的,值;异形砖本来量就不大,别折腾。
验货的时候带把卡尺,再带块磁铁。卡尺量板厚,差一毫米都不行——有家厂报价便宜六百,货到了板厚9毫米,合同写的12,退回去重做的运费比差价还贵。磁铁是探夹渣的,焊缝上有气孔夹渣,磁铁蹭过去手感发涩,这种焊缝用不了半年就裂。这个坑我踩过,那批模子拉回车间补焊,前前后后搭进去半个多月工期。
还有一条别忽略:压头。上压头是磨损最快的件,好一点的厂家配的压头单独热处理过,便宜货就是同一块钢板铣出来的。订货时问一句"压头跟模腔是不是同炉处理的",能筛掉一批小作坊。
脱模锥度和脱模剂,卡砖废砖都是这两处出的
免烧砖模具脱模靠两点:模腔留0.5-1度脱模斜度,每班开模前刷一次脱模剂,废机油兑柴油按一比三调。砖卡在腔里顶不出,先查这两处,十次有八次是锥度磨没了或者剂没刷匀。看着是小事,坏起来是真耽误产。
新模具的斜度是铣出来的,用着用着腔壁磨薄,斜度跟着丢,砖就开始卡腔。卡一次,停机十分钟,一天下来能卡掉半个班。所以老客户都学精了,模具打到五万模次就开始量腔壁,磨到壁厚减了两毫米,直接安排修模或者换备模。
脱模剂别买贵的,车间里通用的一招:废机油兑柴油,一比三,喷壶打匀,每班开机前刷一遍。刷多了砖面泛油花,刷少了粘腔,这个手感得自己摸。免烧砖不进窑不烧结,砖面的每一道拉痕都留着,卖水泥制品的老客户挑得凶。
保养就三条,比注塑模具简单多了:每班清一次残料,尤其是四角;焊缝每月补一道防锈漆;冬天管里的水放干净。做到这三条,模具寿命能顶到上限;做不到,八万模次就报废都算你走运。
一套模一天能出多少砖,这笔账帮你算好了
按中小厂常见的CTX85机配标砖模算:一次出8块,每分钟3-4模,一天开机8小时,理论日产1.2万块上下,实际打个六折,7000-8000块是常态。报产量先问机型和砖型,张嘴就报日产五万的,直接 pass。
影响日产量的三个变量,按影响大小排:砖型、机型、工人熟练度。标砖最快,多孔砖慢两成,实心大块再慢一档。换砖型就得换模具,一副模腔只对应一种砖,这是硬规矩——所以备模别只备一副,热处理过的模具补货周期一个月起,主力砖型的备模至少留一套,不然停机等模具,哭都来不及。
| 砖型 | 单模块数 | 日产量(8小时) |
|---|---|---|
| 标砖240×115×53 | 8块 | 7000-8000块 |
| 多孔砖240×115×90 | 3块 | 3500-4500块 |
| 空心砌块390×190×190 | 2块 | 2500-3000块 |
这账是跟着客户装机时抄的,各家压机状态不一样,上下浮动一成正常。采购比价的时候拿这张表当尺子,谁家报的产量虚得离谱,谁的机器就别碰。模具是耗材,砖机才是产能的根,这俩别弄反了。
回到临沂那位客户。他后来听劝,四台主力机全换了16锰渗碳钢模,压头单独热处理,每台多备一副模轮换,模具一个月的损耗从换四轮降到补一副,光这一项一年省下小两万。他送我出门时说了句大实话:砖机是脸面,模具才是里子。你要正打算进这行,把这句话先记下,选模具的钱和心思,都别省在焊缝和渗碳上。
常见问题
免烧砖模具可以用普通A3钢板做吗?
能做,但不建议。A3板软,腔壁一两个月就磨出波纹,寿命不到16锰钢的一半,算总账反而贵。只有日产几百块的试产期,用A3临时对付还行。
免烧砖模具为什么不能做成蒸养砖模具那种结构?
蒸养砖模具跟着砖进釜,要扛温度和湿气,密封和材质完全是两套思路;免烧砖不进釜,模具就管压和脱。拿蒸养模的结构做免烧,等于背着煤气罐去赶集,白花钱还重。
PP塑料模盒冬天怎么防裂?
三条:不摔不砸、码放时别堆太高压底层的、冷天脱模动作放慢一半。条件允许把模盒在室内过夜再上机,脆性会好很多。
模具订货一般等多久?
常规标砖模现货或一周内;定做异形模腔、含渗碳热处理的,25到35天。赶工期的先把备模定了,别等在用的那副磨穿了才下单。