锌合金压铸模具别照搬铝模思路:热室机锁具拉手小件开模门道
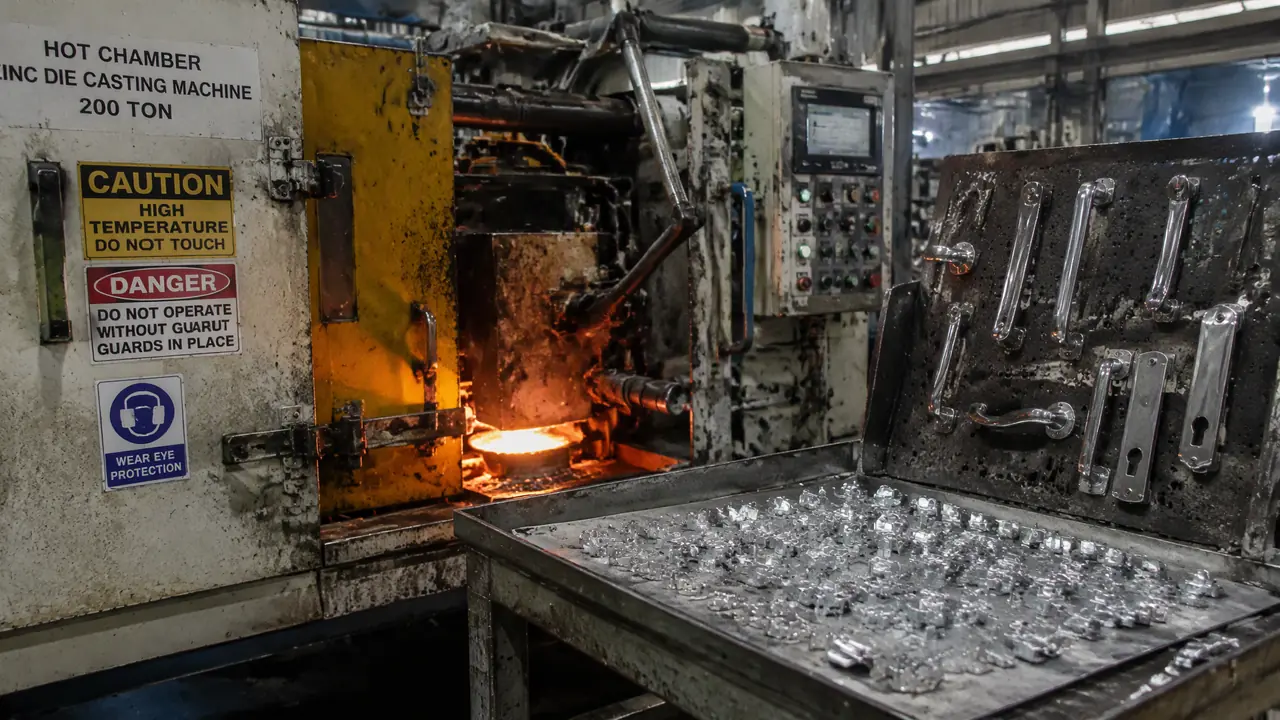
先说结论,锌合金压铸模具比铝模便宜两三成、寿命长三四倍,但设计思路完全是两套打法,照搬铝模经验必翻车。这篇把热室机配模、腔数定价、电镀起泡三个环节讲透,看完知道模具钱该花在哪。
上个月接单,一个做家具五金的客户张口就问:你们锌合金压铸模具怎么报得这么细?我给他交了底:模具本身真不贵,一万五起就有得谈,难的是腔数、排气、回炉料这三笔账,哪一笔定错,货做出来电镀全是泡,扯皮能扯掉半个月产能。
我们厂在小榄边上,两台88吨加一台138吨热室机,专做门锁面板、执手、家具拉手这类锌件。这种小件厂的模具单有个共性:一套模单价不高,讲究比大模还多。
便宜归便宜,坑一点不少。
锌合金压铸模具和铝模是两套打法
锌合金压铸走热室机,锌液四百一十度上下,比铝液低两百多度,模具钢可降一档用P20,模次寿命反能跑到三五十万次。拔模斜度、浇口厚度也都比铝模小一号,这套参数记不住,报价就会离谱。
热室机和冷室机怎么分,打个土比方:冷室机像用勺子舀汤再倒进锅,热室机的鹅颈整根泡在锌液里,压射回吸一个动作完事。少了舀料这道工序,氧化渣少,循环快,小件量产一天能压两千多模次,这是热室线吃饭的本钱。
温度是最大的分水岭。锌液四百一十到四百三十度,比铝液低两百多度,模温机把模面控在一百五十到一百八,热疲劳轻一大截,模具寿命能拉长的根子就在这。铝模六百多度钢水天天浇脸,H13都得氮化伺候着,锌模P20打五万模次以下面不改色。
别的参数也跟着缩号。拔模斜度零点五到一度就够,铝模普遍一到两度;浇口厚度零点四到零点八毫米,壁厚最薄做到零点八。锁面板出来直接抛光电镀,不用喷粉,这是锌件在五金圈吃香的底气。
| 对比项 | 锌合金压铸模具 | 铝压铸模具 |
|---|---|---|
| 成型设备 | 热室机,88-200吨 | 冷室机,160吨往上 |
| 浇注温度 | 410-430度 | 620-680度 |
| 常用模具钢 | P20、718,要求高上H13氮化 | H13、8407打底 |
| 模次寿命 | 30-50万模次 | 5-10万模次 |
| 最小壁厚 | 0.8毫米左右 | 2毫米上下 |
| 后道处理 | 抛光直接电镀 | 多走喷粉、氧化 |
材料怎么配,站里有篇铝合金锌合金铜合金的适用边界写得细,选料前建议翻一眼(模具合金怎么选?铝合金锌合金铜合金的适用边界)。
我的偏向很明确:锌模的钱花在设计精度上,别堆钢材。锌件公差能压到正负零点零三毫米,图纸精度给足,后道电镀省下的钱远超模具差价。
一套锌合金模具多少钱,账都在腔数和钢材里
锁面板一出二三万五到四万五,家具拉手一出四两万五到三万五,小件一出八要六到九万,价钱跟着腔数和钢材走。下面是我们这片的大致行情,外地报价会有出入,但结构差不多。
| 产品 | 常见腔数 | 模具价位 | T1试模交期 |
|---|---|---|---|
| 锁具面板 | 一出二 | 3.5-4.5万 | 30-35天 |
| 家具拉手 | 一出四 | 2.5-3.5万 | 25-30天 |
| 灯饰小臂件 | 一出八 | 6-8万 | 35-40天 |
| 皮带扣饰品 | 一出十二 | 7-9万 | 35-40天 |
钢材是第二变量。模架统一2738,型腔件按产量分档:五万模次以下的单,P20淬硬到HRC30左右够用;要冲三十万模次的,型腔上H13加氮化,贵两成,寿命翻一倍不止。模架这一档的门道,站里那篇2738和P20的对比可以照着抄(2738模具钢是什么?和718H、P20差在哪,掺假重灾区避坑指南)。
吨位匹配别想当然。一出二的锁面板138吨压得住,一出八的小臂件88吨反而更合适,选机看投影面积,不是看件数。
帮客户算过一笔回本账:一出二锁面板模四万块,按三十万模次摊,一副模摊到每件面板不到七厘钱,成本大头在锌锭和电镀,模具反而是最不该省、也最省得下的环节。
赶急件加点钱能把T1压到20天,再快就得警惕人家省了热处理。
电镀起泡的账,八成要算回模具头上
锌件电镀起泡八成是皮下气孔进镀槽受热鼓包,根子在模具排气不足加回炉料超配,两头管住就能压到千分之三。去年有个做执手锁的老客户找上门,镀铬件起泡率百分之四到六,镀厂咬定是压铸的事,他咬定是镀液的事,两边扯了一个月。我带修模师傅去看现场,拆开模具就明白了:深腔型芯背面的排气槽让料头堵了一半,溢流槽当初为了省料还给砍了。
改法不复杂。排气槽重新开到零点零五毫米深,深腔拐角补两个溢流槽,再把他的回炉料从五成压回三成以内,复测起泡率降到千分之三,一个月的扯皮就此收场。这个坑我踩过才知道,锌件皮下气孔肉眼看不见,一进一百八十度的镀槽就鼓包,账全算回模具和配比头上。
模温同样不能省。模温机控一百五到一百六,模温一低,水纹冷隔全冒出来,有人靠拉高锌液温度去救,结果气孔更多,方向反了。缺陷排查的套路,站里有篇气孔冷隔缩松的成因对策可以对照着用(模具压铸常见缺陷有哪些?气孔冷隔缩松的成因和对策)。
保压给足两到三秒,薄壁件这零点几秒就是致密度。这一步最容易被砍。
后来那个拉手客户按这套思路把单重新落了:一出四、P20钢、排气照标准开,模具三万八拿下,试模一次过。锌合金压铸模具这摊事说穿了不玄,腔数定准、排气做足、回炉料管住,钱就省下来了。
常见问题
锌合金压铸模具能拿来压铝件吗?
不能混用。铝液六百多度,锌模的钢材和配合公差扛不住,热室机也压不了铝。一套模两用的想法趁早放下,压铝老老实实上冷室机配H13。
热室机都能压什么料?
锌合金、镁合金这类熔点低的料。看吨位也能估个大概,两百吨以下的多半是热室线,再往上是冷室的天下。
锁具拉手用3号锌还是5号锌?
九成的活用3号,流动性好、电镀稳。5号强度高一点但脆,薄壁件容易崩边,除非客户指定,我不会主动推荐。
新模验收盯哪几样?
连续压五百模看三样:飞边薄不薄、排气口堵没堵、尺寸漂没漂。电镀件再加一道,抽一百件送镀看起泡,过了这关再付尾款。