模具运水堵了怎么通?水垢清理、水路试压和布局原则全讲透
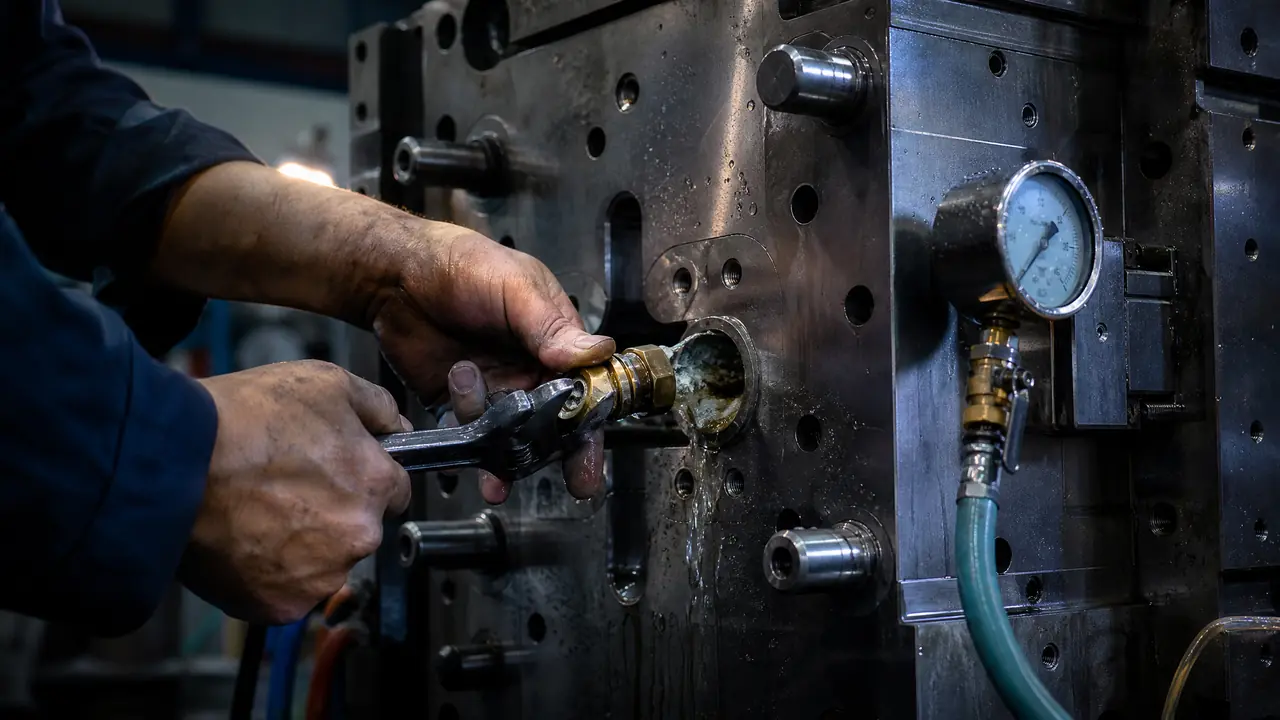
把话放这儿:模具运水出毛病,九成不是设计画错了,是水垢结住了或者接头密封老了。先逐组比流量找堵点,药水泡洗能解决大半,试压过关再上机。这篇文章把布局、清垢、试压三件事一次说清。
上个月一套电子烟外壳模在外协厂打了三天,件越打越翘,模温机开到95度都压不住,厂长半夜打电话给我,开口第一句就是"是不是运水堵了"。第二天一早我赶过去,先把进出水接头全卸了,拿量杯挨组接水。30秒钟,正常那组接出400毫升,堵的那组只出小半杯,不到120毫升。拆开堵头一看,水垢把孔结得只剩小指头粗。模具运水这套东西平时没人多看一眼,它一罢工,整条产线跟着停。
说白了,运水就是模具肚子里的散热血管。塑料打进型腔是两百多度,件要在合理的周期里冷到能顶出来的温度,全靠这些水路把热量带走。管子里的水长期不换、水质又硬,内壁就会结垢,跟家里烧水壶底那层白壳一个道理。一毫米的水垢,隔热效果抵十几毫米厚的钢板。
水路布局的三条原则,开模前就得盯住
运水要离型腔近、走线要匀、串并联要分清,占齐三条冷却才均匀。水孔到型腔面留10到15毫米,孔间距30到50毫米,这是塑料模的常用经验值。
先说距离。离得太远,热量要走弯路,冷却时间白浪费;贴得太近,钢料被掏薄,打高压容易往外渗水。我一般按产量来权衡:量产大的模走10到12毫米,试制模放宽到15毫米也够用。
再说串并联。同样六条回路,串联成一条长蛇,水走到后段温度已经升高,出水比进水能差上十几度,那一段型腔就是热的,件打出来一边翘一边不翘。并联分开走,每组进出温差能压到3度以内。深腔够不着的地方,就上铍铜针导热,或者装隔水片把一条深孔隔成进出两半,水流贴着孔底转一圈再折回来。
对了,说到深腔冷却,模具隔水片是什么?运水回路里这个小零件决定冷却效率这篇把隔水片的装法和失效判断写得更细,做深腔模的可以翻翻。
还有一条要盯:开模前就让设计师在3D图上把运水画全,别等钳工装配时才发现两条水孔打架,现场随手堵一条了事。堵一条,那片型腔永远是热的,这个亏我见过不止一家吃。回路怎么排、距离怎么算,模具冷却水路怎么布?运水距离与冷却效率的关系里有展开,这里不重复了。
运水堵死怎么判断?先比流量别瞎拆
判断堵水垢别靠猜,逐组通水比流量最直接:正常组30秒能接300毫升以上,流量明显偏小或进出温差超过5度那组,基本就是堵了。
车间里没流量计也能干。量杯加秒表,一组一组接水记数,数字一对比,堵的那组藏不住。再摸进出水管的温差,手感都摸得出来,堵的组出水是温的,进水是凉的。
有几个信号要留心。模温机升温快、降温慢,那是流量小了带不走热。件上突然出现局部的缩水或烧焦,位置固定不变,多半对着某一条回路。卸开接头看水色,锈红发黄说明里面已经在长垢,别等它彻底堵死才动手。
说实话,最忌讳一发现模温异常就整机下地拆模。先花二十分钟比一组流量,方向找对了再动手,能省一大截工夫。
水垢清理按程度选办法,别上来就拆模
轻度水垢用药水循环泡洗,中度配合高压水往复冲,死堵才拆堵头机械通,按堵的程度选手段,多数堵点不用下机就能解决。
我的常规打法是先泡后冲。柠檬酸兑温水,比例大概1比10,接上泵循环两个小时,水温控制在60度上下,很多堵点当场就通了。药水泡不动的,再上高压水枪对着接头来回冲。
| 清理办法 | 适用程度 | 耗时 | 注意事项 |
|---|---|---|---|
| 柠檬酸药水循环 | 轻中度结垢 | 循环2小时左右 | 铝镶件、镀面件慎用酸性,水温别超70度 |
| 高压水枪往复冲 | 中度堵塞 | 每组10-20分钟 | 先卸接头,对准水孔冲,别对着线割面打 |
| 超声波清洗机 | 模芯、小镶件 | 30-60分钟 | 大模进不了槽,拆下来的件洗最合适 |
| 拆堵头机械通 | 死堵 | 看现场 | 钻头直径要比孔小1毫米,慢进给别打偏 |
翻车经历我也交代一下。早年图快,拿盐酸泡一副带铝镶件的模,两个钟头后一开模,型腔面全是麻点,镶件报废重做,赔了两万八。从那以后酸性药水我先看材质,铝合金和镀面的件一律躲开,改用中性除垢剂多泡一倍时间,慢就慢点,不冒这个险。
水路试压过关才许上机
试压按图纸压力的1.5倍打水压,常见打到6到8公斤,稳压30分钟压降不超过0.1兆帕,接头堵头涂肥皂水,一个泡都不能冒。
试压泵接进水口,另一头封死,慢慢升压。升到目标值先别急着计时,停五分钟看压力表。有的渗漏是慢的,一上来就计时会漏判。稳压阶段拿肥皂水把每个接头、堵头、运水塞刷一遍,冒针尖大的泡也算不合格,上机之后漏水进型腔,就是一批废品的事。
试压前记得先查接头里的O型圈,发硬起皮的先换掉。模具水嘴快速接头怎么选?运水接头的规格、密封和耐用性对比里把各规格接头的适用场合列清楚了,换接头的时候对着挑不吃亏。
油路水路千万别接混。有的模运油运水都在同一侧,接头规格最好错开。接混了轻则液压油污染冷却水,重则油温飙上去把密封圈全烤化,这种修起来最磨人。
试完压把水路里的存水吹干净,长期停用的模或者冬天车间没暖气的时候尤其要做。存水冻胀能把水孔撑裂,那副模基本就报废了。
回到开头那套电子烟外壳模。通完垢、换了两副老化的接头密封圈、试压稳过30分钟,重新上机,90分钟模温就降到设定值,成型周期从38秒回到31秒。厂长第二天又排进一批急单。模具运水这活儿不起眼,省下来的每一秒周期,都是纯赚的。
常见问题
运水多久清理一次合适?
我们厂的规矩是每副模下机保养就通水检查一次,水质硬的地区三个月做一次药水循环。产量大的模别等堵了再清,周期每拖长一秒都是白扔的钱。
长期停模的水路要不要把水放掉?
要。放完再用气枪吹干,防锈也防冻。停一两个月的模上机前先通水冲洗一遍再试压,直接上机容易把垢渣冲进模温机。
除垢药水会不会腐蚀模具钢?
中性除垢剂基本没影响,酸性药水看材质。S136这类不锈钢耐受好些,P20加铝镶件或者带镀面的就别碰,浓度宁低勿高,泡完记得清水冲净。
模温机的水温设多少度合适?
PP、PE这类大路货40到70度就够,PC、PMMA透明件要80到100度。水温要过沸点就得换油温机,水路在100度以上会汽化,冷却反而更差。