塑料成型模具分四种:注塑吹塑吸塑滚塑的模具差别与价钱一次讲透
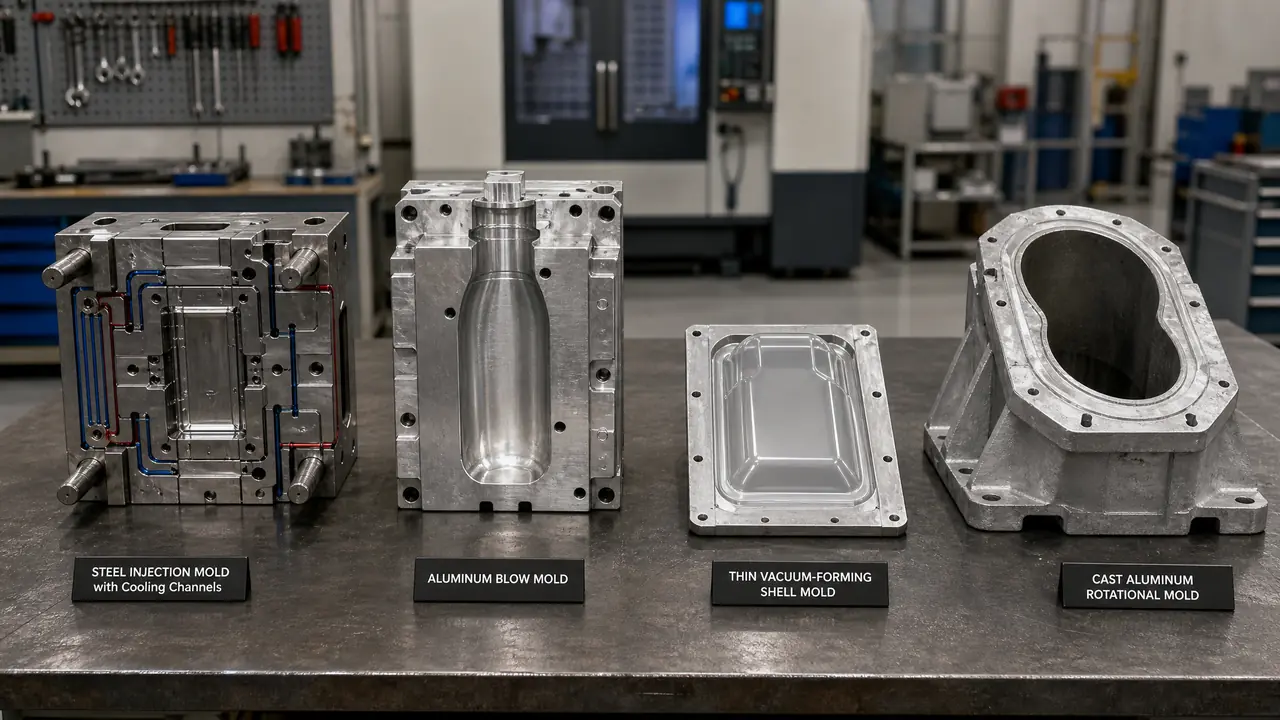
答案很短:塑料成型模具按工艺分成注塑、吹塑、吸塑、滚塑四套东西,结构、材质、价钱、寿命全不一样。先按产量定工艺,再谈模具,能把大几万的冤枉钱省在报价单摆上桌之前。
客户在电话里丢来五个字:塑料成型模具,问一套多少钱。我的判断先给出来:这词底下压着四条工艺线,不问工艺就报价的,多半在挖坑。那天我把笔一放,先反问他做的是什么产品、一年出多少件,他愣了几秒才说要做加厚储水桶。做桶的,多半该走滚塑那条线,跟我说注塑价就没意义了。
注塑、吹塑、吸塑、滚塑,对应四套结构、四套材料、四个价位。同一只储水桶,走注塑要大模配三百吨机台,走滚塑一副铸铝壳就够了。先定工艺,再谈模具。
顺序不能反。
四种成型方式的模具,差别全在受不受力
注塑模挨的压力最高,用硬钢扛;吹塑模只夹坯吹气,铝料就够;吸塑模靠负压,薄层就顶用;滚塑模几乎不受力,铸铝壳转出来就是产品。受力方式定了,钢材、壁厚、价钱、寿命全都跟着定,这是四类模具分家的根。
把四条线的模具摆到一张桌上,最直观的分法就是看它替塑料挨多少力。注塑是熔料在高压下被射进型腔,模腔内压力能到30-50兆帕,模具必须用P20、718H这类预硬钢,硬度HB290-330,一套二板模光钢材钱就占报价三成上下。吹塑就不一样了,型坯被夹住以后靠0.2-1.0兆帕的压缩空气吹胀,模具只负责定型中空的壳,6061铝块铣出来就能用。吸塑更轻,一片加热软化的板材扣在模具上靠负压吸服帖,模子薄薄一层。滚塑最佛系,粉料在模子里跟着两条轴转,炉温270-320度慢慢熔积,模具全程几乎不受力。
| 成型方式 | 模具常见材质 | 型腔受力 | 一套价钱区间 | 寿命参考 | 典型产品 |
|---|---|---|---|---|---|
| 注塑 | P20、718H、S136钢 | 30-50兆帕 | 3万-50万 | 30-50万模次 | 壳体、周转箱、瓶盖 |
| 吹塑 | 6061铝,夹坯口镶钢 | 0.2-1.0兆帕 | 8千-3万 | 50万只以上 | 瓶子、壶、球 |
| 吸塑 | 打样石膏,量产铝模 | 负压0.08兆帕上下 | 几百-3万 | 石膏几十次,铝模10万次 | 包装托、灯箱、内胆 |
| 滚塑 | 铸铝薄壳、钢板焊接 | 接近零 | 2万-15万 | 3-5年炉龄 | 水箱、皮划艇、保温箱 |
这张表是我拿这一年的报价单拢出来的经验区间,各厂有出入,量级不会错。有这张表垫底,对方开口报价,你至少能听出他报的是哪条线上的价,不会被一套吸塑的钱忽悠成注塑的预算。
注塑模和吹塑模:一实一空,钢和铝两条路
产品实心带结构选注塑模,钢型腔配浇道顶针,精度能给到±0.02毫米;产品空心就选吹塑模,半边型腔加夹坯口,价钱直接掉一个档。这两类占塑料成型模具的大头,也最容易被人拿错工艺多花钱。
先说注塑。这类模子是五脏俱全的小机器:浇注系统、顶出系统、冷却水路、抽芯机构,四大系统一个不能少。上个月我给客户排一套一模两腔的电器外壳模,718H的料,热流道另加两万八,机台匹配160吨,T1试模排到第三十五天,公差按±0.02毫米跟客户签进合同。东西越精密,钢越硬,钱和时间都往上走,这是注塑线的铁律。
吹塑模是另一个物种。它没有顶针,没有热流道,连完整的型腔都只有一半,剩下靠合模夹住型坯再吹气。麻烦全在细节:夹坯口要镶SKD11淬硬块,不然三个月就压出毛边;排气开不好,瓶身会有指印一样的凹陷。吹塑模具和注塑模具差在哪,中空成型的原理与适用这篇讲得更细。去年有个客户拿着玩具球来问注塑模,我算完产量把他劝去了吹塑厂,一副铝模八千块就打发了,他到现在逢年过节还给我发消息。
吸塑模和滚塑模:便宜的两个,各有各的脾气
吸塑模用石膏或铝做薄壳,几百块就能打样,上量产也稳;滚塑模是铸铝薄壳,不受力却怕温度不匀,产品壁厚能差两成,靠模具结构往回找。这两条线便宜,可便宜不等于随便。
吸塑这条线最像手工活。打样阶段一块石膏,雕一雕烘一烘,两三百块、两天就能吸出样品给客户看。上量再换铝模,CNC铣完手工抛光,寿命能吃十万次以上。这个坑我踩过:有个做泡壳包装的客户嫌铝模贵,非要用树脂模顶上量产,吸到第四千张板子模面就花了,整批厚度从1毫米掉到0.4,赔进去的货比省下的模具钱多三倍。
滚塑模呢,是四条线里最不像"模"的模。铸铝壳壁厚6-10毫米,靠两条轴带着在炉子里翻滚,一炉20-40分钟。它不跟压力较劲,却跟温度较劲:炉温、转速、粉料粒径,哪一样不匀,产品壁厚就给你差出10%-20%。对了,说到这个,滚塑师傅验新模子先看转角,转角积料就是后面报废的种子。滚塑模具的旋转成型工艺和模具特点,这篇有更全的拆法。
拿不准开哪种?我按这个顺序替客户省钱
先问年产量,再看结构复杂度,最后才看外观:敞口薄壳走吸塑,空心件走吹塑,超大厚壁件走滚塑,带结构要精度的大批量才轮到注塑。顺序反了,就是拿注塑的钱办吸塑的事。
接单这些年我攒了一条土规矩:产量不到一万件、又是敞口薄壳的,先考虑吸塑;空心的,闭眼吹塑;一两米的大件厚壁件,滚塑几乎没对手;剩下带卡扣、带螺柱、要精度的,才是注塑的场子。我更偏向按产量倒推工艺,而不是按产品倒推,产量是死数,外观是活话,谈起来有退让的余地。
有一步我一定做:把四种工艺的打样价和单件成本并排写在报价单上给客户。打样贵的,单件往往便宜;打样便宜的,单件贵。跟换遥控器电池一个道理,一次掏五块钱还是天天借电池,算总账才知道谁划算。
回到那个要储水桶的客户。最后我把他转给了做滚塑的邻居厂,一副铸铝模四万出头,他当年就把桶卖进了三个县级市场。塑料成型模具这五个字,问价之前先拆成工艺,拆完了,报价单上的数字才会替你说话。
常见问题
注塑模具从下单到交货要等多久?
简单二板模最快二十来天,带滑块抽芯加热流道的35天起步,复杂的两三个月也正常。签合同时把试模次数写进去,比死砍交期管用。
吹塑模具也要用钢吗?
看产量。月产几十万只瓶子的,夹坯口和高磨损区会镶淬硬钢,模体还是铝。普通日用品的量,全铝模够用,磨损了再镶块补。
吸塑打样用石膏,量产非要换铝模吗?
几百上千件的订单,石膏或树脂模能顶住。上量必须换铝,不然板温一高模面就花,厚度公差全丢,返工的货比模子贵。
滚塑产品壁厚不均还有救吗?
有。先调双轴转速比,再在易薄区加导热片或挡料板,能把偏差从20%压到10%以内。先改工艺参数再考虑改模,这个次序别弄反。