精密模具零件有哪些?斜顶司筒与镶块
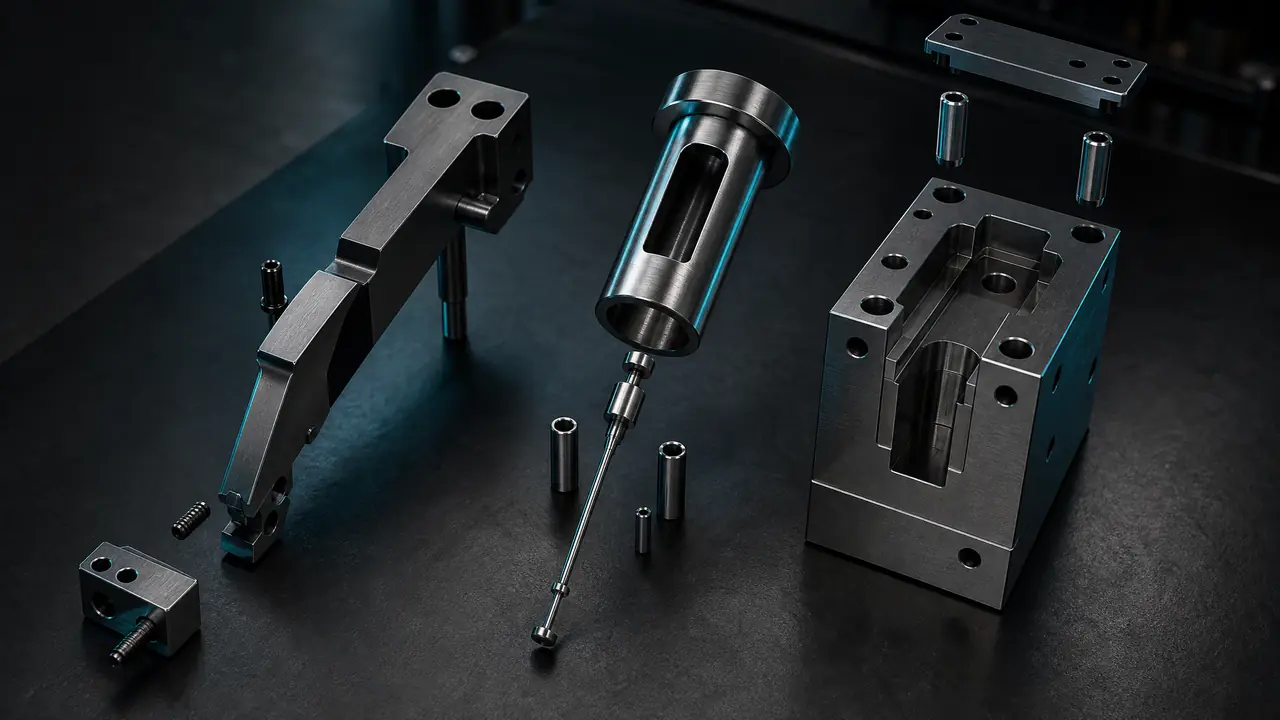
直接给结果:一套精密模具里,斜顶管倒扣脱模,司筒管细长顶出,镶块把难加工部位拆开单做,三者配合公差都压在0.01毫米这个量级。判断来自我们车间三套连接器模的实测。拿到图先核这三件,再谈整模。
车间里新来的徒弟问我,精密模具零件到底指哪些?他说图纸上一堆叫不上名字的方块圆杆,分不清谁是主角。我的判断很直接:模架和型腔型芯是骨架,真正决定这套模好不好用、修不修得起的,往往是斜顶、司筒、镶块这三类「小件」。别小看它们,一套模的报价里这三样能占去两成,出了问题却占八成。
为啥这么说?去年我跟的一套连接器注塑模,型腔型芯做得漂漂亮亮,试模却批批披锋,查了一个星期,最后发现是一个镶块的配合面少磨了五条——也就是0.05毫米,不到一根头发丝的直径。就这么点东西,整模停在厂里六天。从那以后我看模,先翻零件表。
斜顶:专治产品内侧的倒扣
斜顶是解决产品内侧倒扣脱模的斜向运动零件,行业普遍把斜度控制在3到12度,超过15度极易烧死拉伤。它斜插在斜顶座里,开模顶出时一边后退一边横移,替产品让出卡扣的位置。手机壳卡扣、充电器外壳的勾子,都是它在管。
角度是斜顶的命门。角度越大,同样的顶出行程换来的横向退距越多,可摩擦力也跟着涨,斜顶座散热又差,料一软就咬。我见过最典型的一次翻车,一套模为了抢一个很深的侧扣,斜顶做到14度,试模头一天斜顶头就拉毛了,跟产品咬得死死的。老师傅把角度退回10度,回头说服客户把倒扣深度减了0.3毫米,这才顺下来。
材料上,斜顶常用SKD11渗氮或者H13氮化,表面硬度HRC50往上,氮化层大概0.05到0.1毫米。配合间隙也有讲究,斜顶跟斜顶座行业普遍双边留0.03毫米左右:紧了烧,松了跑位,产品上出断差。我们验收就用塞尺加手感,推起来顺滑,竖起来不自己往下坠,才算过关。
斜顶机构的门道还有不少,这篇模具斜顶的倒扣脱模机构详解写得更系统,可以对照着看。
司筒:细长孔位顶出的唯一解
司筒是套在司筒针外面的空心顶针,专管产品上细长孔位的顶出,精密模里配合间隙要压到0.01毫米级。针出孔,筒出面,两个件一起动。骨钉、连接器端子孔、电子烟外壳的小孔,没它干不了。
司筒针是整套模里最容易断的零件,没有之一。原因就一个字:细。我们车间那套连接器模,司筒针直径1.0毫米,成型段长22毫米,细长比超过20。前一套同类型的模,双边间隙留了0.015毫米,跑两万模次孔口开始披锋,一圈毛边,客户直接投诉。后一套压到0.008毫米,三坐标每五千模次抽检一次,十万模次没断也没披锋。代价是装配难度上去了,钳工装一根针得对着灯慢慢压,急不来。
断了针有多麻烦?断在产品里,一整批跟着报废。所以业内常见的做法是备双份:一套在模里干活,一套热处理好的放在工具柜,断了四小时内换完,不停机干等。司筒料一般选SKH-9或SKD11,硬度HRC58以上,太软的针撑不过五万模次。
镶块什么时候值得拆出来做?
形状复杂、易崩易损或需要换材质的部位,就该拆成镶块单独加工,关键尺寸公差能做到±0.003毫米。拆镶块的本质,是把一整块难干活的钢分成几块好干活的钢。深筋、骨位、扣位、易崩角的位置,都是候选。
值不值得拆,我习惯算三笔账。加工是一笔:整体钢件上铣一条深筋,刀具够不着,放电要打好几天,改成镶块后上慢走丝,一件四小时上下,尺寸还稳。维修是第二笔:易损的地方拆出来,崩了换一块几百块钱的事,不用烧焊补模——烧焊补过的位置,十有八九用不长,这是车间里交过学费的共识。
第三笔账是拼缝,也是最多人忽略的。镶块越多,接缝越多,产品外观面上多一条缝就多一条风险。我们车间有条不成文的规矩:外观面能不拆就不拆,非拆不可,就把拼缝挪到非外观面,或者留0.3毫米左右的避空,让缝断在看不见的地方。那套连接器模的零件表我数过,镶块27处,慢走丝排产六天才割完。值不值?试模一次过,值。
镶件的选材、挂台和固定方式,这篇模具镶件从选材到更换维修的拆解比我讲得细。
一套精密模具零件里,还有哪些别漏查
除了斜顶司筒镶块,导柱导套、热流道、密封圈和水路接头也是精密模具零件清单里的常客,验收要逐项对照。光盯三大件容易漏。导柱导套管合模精度,热流道管进胶,水路管模温。
| 零件 | 管什么 | 常用材料 | 常见失效 |
|---|---|---|---|
| 斜顶 | 内侧倒扣脱模 | SKD11渗氮、H13氮化 | 烧死、拉伤 |
| 司筒 | 细长孔位顶出 | SKH-9、SKD11 | 断针、披锋 |
| 镶块 | 复杂易损部位 | S136、SKH-9、硬质合金 | 崩角、拼缝线 |
| 导柱导套 | 合模导向 | SUJ2轴承钢 | 磨损、错位 |
| 热流道 | 熔胶进胶 | H13、哈氏合金 | 漏胶、堵嘴 |
模温这件事我实测过:同一套PC料透镜模,模温控制在80到90度时收缩率最稳,尺寸波动能压在0.005毫米以内;掉到60度,波动直接翻倍。所以查水路接头真不是走过场,漏一点水,模温曲线就乱了。
一套模从上到下有九个组成部分,哪些算主体、哪些算配件,这篇模具结构九大组成部分图解可以对照着数一遍。
回到徒弟那个问题。精密模具零件没有一张能背下来的标准清单,只有一笔笔算出来的取舍:斜顶赌角度,司筒赌间隙,镶块赌拆与不拆。你下次验收模具,不用什么都懂,先找厂家要一张零件表,盯着斜顶角度、司筒间隙、镶块拼缝这三处看,看完再签收。这一步做到了,后期八成的扯皮都轮不到你。
常见问题
斜顶和滑块有什么区别?
滑块治外侧倒扣,靠导滑槽在模具外侧运动;斜顶治内侧倒扣,藏在顶出系统里斜着走。扣位在外面用滑块,在里面用斜顶,一套模里两个一起上的情况也不少见。
司筒针断了能不能焊修复用?
直径超过2毫米的可以试着焊,细针焊完硬度不均匀,我的经验是十根修九根还得再断。直接备件换新更划算,一根细司筒针几十到一两百块,别拿整批产品去赌。
镶块材料怎么选?
走普通胶料选S136或2083,防腐蚀防锈;硬胶高填充选SKH-9;批量大、筋位细的可以考虑硬质合金。先问自己三个问题:腐不腐蚀、崩不崩角、换得勤不勤,答案自然就出来了。
精密模具零件的公差一般做到多少?
行业普遍按±0.01毫米控制,关键配合面做到±0.003毫米,靠三坐标和投影仪抽检。报价明显便宜一截的厂家,先问他检测设备是什么,再问公差敢不敢写进图纸,两个问题就能筛掉一大半。
延伸阅读
想接着往深里走,先看这篇精密模具的精度等级划分和加工技术解析,搞清「精密」两个字是怎么定义的。
型腔型芯这些主体件本篇没展开,可以补一篇型腔和型芯的区别与加工方式详解,跟零件表对着看正好。