模具压块是干什么用的?作用、材质和压塌了怎么换一次讲透
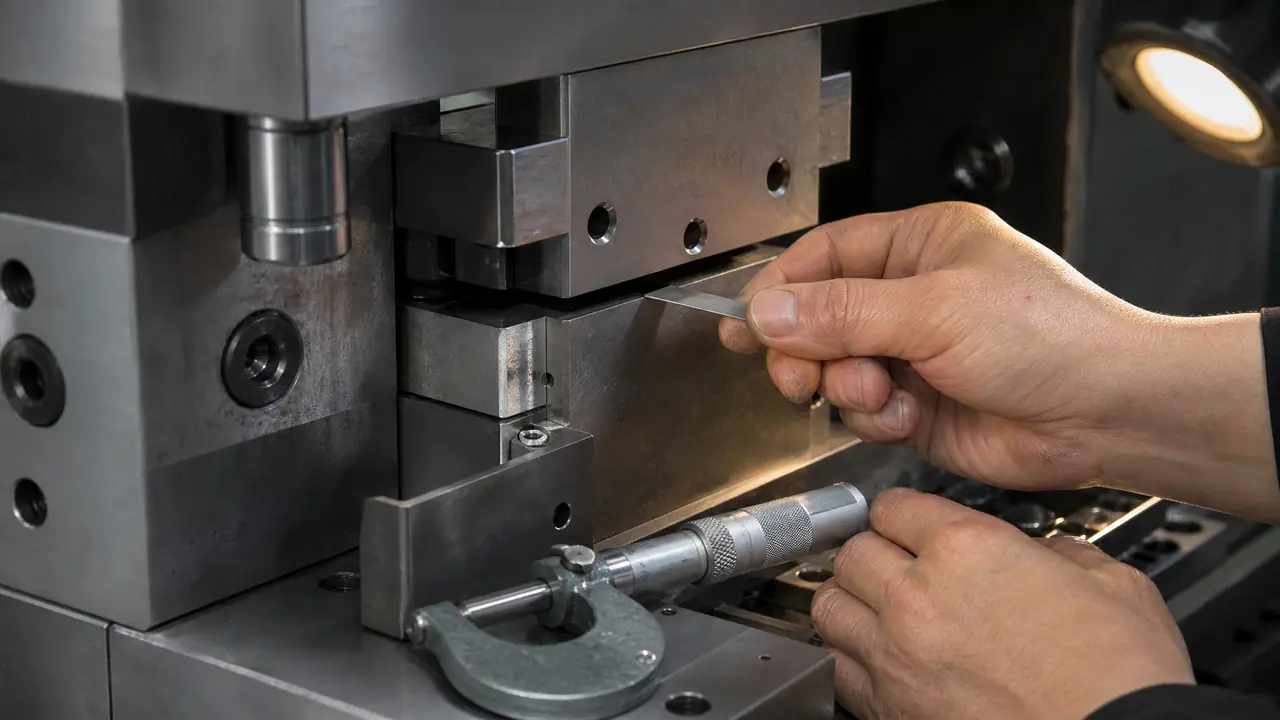
把话放这儿:模具压块就是合模的保险丝,一头管限位,一头替分型面扛锁模力。材质S45C调质起步,量产模上P20预硬料更稳,拿A3钢边角料凑合早晚出事;压塌超过0.1毫米别磨别焊,直接换新件,换完重新标低压护模。发现飞边一天比一天厚,先查它再怪型腔。
上个月一套电池盒模送回厂里返修,客户咬定是型腔磨损才漏飞边。我把模具架起来一量,问题根本不在型腔——四块模具压块里靠浇口那两块,压塌了差不多0.35毫米,整个闭合高度被吃掉,分型面硬碰硬地怼了三个多月,飞边能不厚吗。
这东西在图纸上就一个不起眼的小方块,装在动定模板和模脚之间,不少新模房还爱拿边角料随手铣一块装上去。可它干的活一点不轻,合模限位靠它,扛锁模力也靠它。它要是不行,模具分型面就替它挨打。
模具压块到底装在哪,管两件什么事
模具压块装在模板和模脚(垫块)之间的受力面上,作用就两条:合模到底时限制闭合高度做限位,锁模时替分型面和型腔分担压力做承压,两件事一副身子。展开讲,注塑模合模到底时如果全靠分型面贴死来定位,几千次几万次高压怼下来,型腔边缘先被压出亮痕,再往后就是塌边、飞边。压块的道理跟配电箱里的保险丝差不多,故意放一个该坏的地方在前面,让它替贵的部件挨压。
位置也有讲究。中小模架一般四角各一块,或者跟着模脚走,装在模脚顶端的受力台阶上;大模像保险杠那种一米往上的,除了四角,中间还得加两块,防止模板受压后中间凹下去。我平时做得最多的做法,是把压块承压面比分型面高出0.03到0.05毫米,合模时压块先接触、先受力,分型面刚好贴合但不受死力,这一步是磨配出来的,不是画图标出来的。
冲压模那边叫法不一样,老师傅喊限位柱,道理一个样:滑块下行,限位柱先到底,刃口吃进料片的深度就被定死了,不靠手感去猜。想看它在整套模具里站在哪个位置,可以翻翻这篇模具结构图解:一看就懂的基本组成部分与工作原理,对着图找一遍,比我空口讲三遍都清楚。
再啰嗦一句承压这头。锁模力在模板里不是均匀传的,压块把力集中收走,等于给型腔四周的钢料卸了担子。有人觉得少装两块省点事,我见过一套筐模只装两块的,用半年模板四角压出浅坑,取件全靠人工刮披锋,省下的料钱早赔进工时里了。
压块用什么材质,硬度和韧性怎么权衡
常规选S45C或S50C调质,硬度HRC28到35;量产模和锁模力大的模上P20预硬钢(718、2738这类)更耐用;千万别拿Q235边角料凑合,太软,几个月准压塌。压块这个零件的工况挺刁:表面要硬,扛住反复接触应力;芯部不能太脆,不然一受冲击直接崩块,崩下来的渣掉进分型面才是真事故。硬和韧得两头都占。
我给自己厂模房立了个规矩,列个表一看就明白:
| 材质 | 硬度水平 | 适合场合 | 成本感受 |
|---|---|---|---|
| Q235(A3) | 不处理,HB150上下 | 只配试模用,不许上量产 | 边角料,几乎不要钱 |
| S45C/S50C调质 | HRC28-35 | 中小注塑模的主力选择 | 一块几十块 |
| P20/718预硬 | HRC30-36 | 量产模、320吨以上机台 | 百来块,寿命翻倍 |
| T8/T10淬火 | HRC50以上 | 冲压模限位柱 | 贵些,回火不到位会崩 |
为什么不能一味求硬?去年我图省事,给一套薄壁盒模配了两块T8淬到HRC55的压块,机台320吨锁模力一怼,硬是崩掉一个角,碎渣嵌进分型面,产品拉出一圈白印,停下来清了半天模。后来换回718预硬料,用到现在一年多没事。这个坑我踩过,你们就别再踩了。硬度和耐磨、韧性之间怎么取舍,想深究的看这篇模具硬度多少合适?HRC与耐磨韧性的平衡,牌号比我讲得细。
压块压塌了是什么症状,怎么判断和更换
压塌的头号症状是飞边从局部慢慢变厚,二号症状是产品高度方向尺寸变矮、分型面出现压痕;深度尺量出压缩量超过0.1毫米,别磨别焊,直接换新件。我判断的顺序是这样:先看飞边位置,四角均匀变厚多半是机台吨位调猛了;靠浇口一侧或者某一个角先厚,八成是那个角的压块塌了。
手上验证也简单。拿深度尺量压块承压面到模板基准面的落差,跟图纸尺寸一对,差多少一目了然;没图纸就四个角互相比,哪个矮过0.05毫米哪个就有嫌疑。再摸压块表面,发亮、碾出小平台的,就是长期过压留下的印子。对了,说个土办法,红丹。承压面薄薄涂一层,合一次模看接触印:印子偏一边是装歪了,印子黑亮发满就是压得过死。
更换流程不复杂,两个钳工半天搞定。先拆模脚固定螺钉取旧块,量准原始长宽高和承压面高度;新件留0.1毫米磨量,装上后磨到比设计分型面高0.03毫米左右;螺钉对角拧,别一颗拧死再拧下一颗,不然模板被别出应力,装完手动开合几次,红丹再验一遍接触印。
最容易漏的一步是重新标机台的低压护模。压块换了以后闭合高度变了零点几毫米,原先设的低压保护位置全对不上,轻则报警频繁,重则护模形同虚设,下一套模照压。这套动作跟导柱导套的合模精度是一根绳上的,哪天导柱拉伤、合模别劲,压块也跟着遭殃,两处要一起查,展开的可以看模具柱是什么?导柱导套在合模导向中的作用。
有人问能不能补焊救一下。我的态度看塌量和位置:塌0.05毫米以内,油石把周边研平,凑合撑完这批单可以;塌得多或者已经压出发亮的冷作硬化层,焊上去的料硬度不匀,用俩月又塌,还得二次停机,账算下来不如直接换,别跟几十块钱的零件较劲。
那套电池盒模后来换了四块718的压块,连磨带装半天干完,试模飞边立刻回到0.05毫米以内,客户验收一次过。临走我跟他们厂长说,往后月保的时候拿深度尺顺手量一下压块,一分钟的事,能省一次大停机。他记没记住我不清楚,反正我经手的模,保养台账里都给压块单独留了一行。
常见问题
压块和模脚是一回事吗?
不是。模脚(垫块)是撑起模板空间的大件,压块是装在受力面上负责限位承压的小块。一个像桌腿,一个像桌腿下面加的垫片,个头差得远,坏的频率和换法也完全两码事。
一套模具装几块压块合适?
中小模架四块起步,位置在受力面上尽量对称分布;一米以上的大模建议六块,四角加中间两块。数量宁多勿少,受力均匀比什么都强,少装那两块省不下几个钱。
压块承压面到底该比分型面高多少?
我常年做高0.03到0.05毫米,让压块先接触受力,分型面贴合但不受死力。高过分型面贴不紧照样飞边,低了压块白装,这个数要靠磨配试出来,不能拍脑袋估。
冲压模上的限位柱也要定期检查吗?
要,而且冲压频次高,磨损比注塑模快得多。冲次上来以后每个月量一次限位柱高度,矮了0.05毫米以上就修磨或更换,不然刃口吃料深度一变,毛刺和尺寸偏差最先找上门。
新模验收时要专门查压块吗?
建议查。让模房在试模报告里写清压块材质和承压面实测高度,红丹接触印拍照留档。验收时多问这一句,后面量产少扯皮,算是最便宜的一份保险。