手板模具怎么安排才不烧钱?产品开发每个阶段的手板和开模账
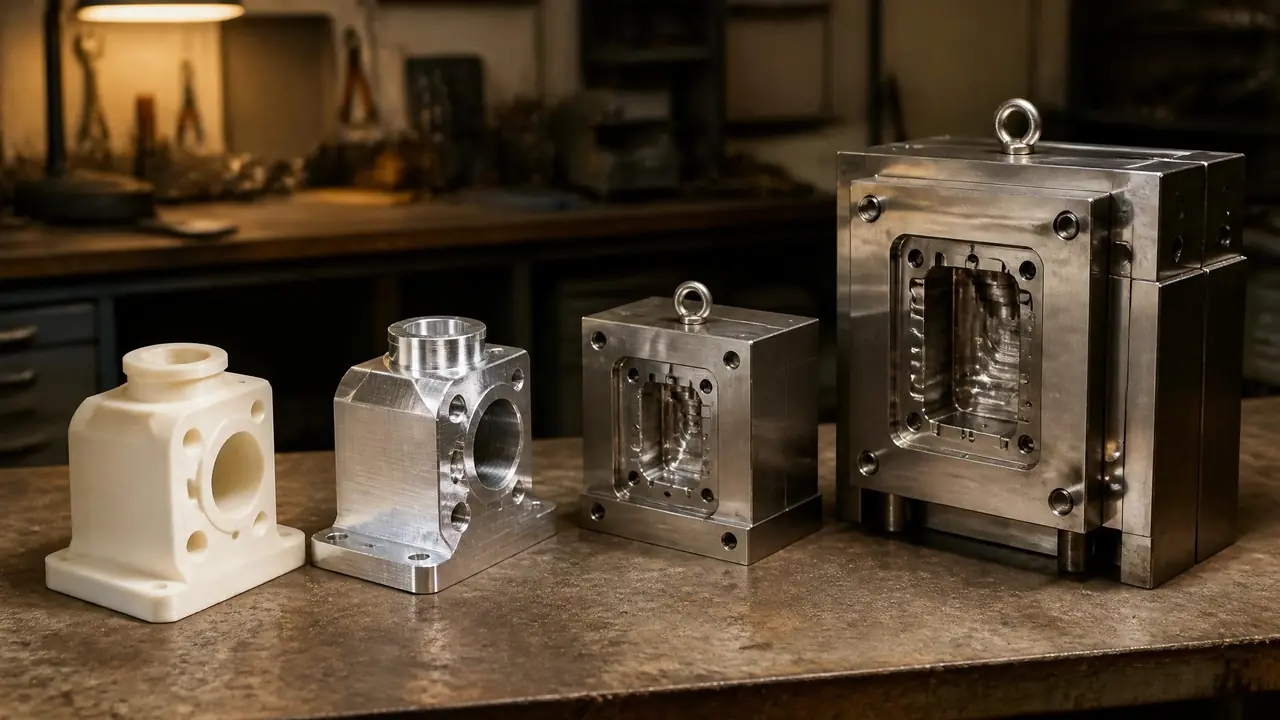
把话放这儿:手板和模具不是一回事,手板是验证设计的样件,模具是批量生产的工具,顺序不能倒。创业项目先花几百块打3D打印手板看造型,再花一两千做CNC手板验装配,确认无误才谈开模,量小用软模过渡,量稳了再上钢模,每个阶段都有它该花的钱。
上周有个做宠物喂食器的创业者发来图纸说直接开模,我让他先停一下:手板模具这两个词连在一起念,中间其实隔着一整条验证链,跳过去,赌注就是几万块的开模费。
这种话我每个月都要拦好几回。做手板一两千块的事,非要用开模来验证设计,等钢料上了机床,改一个卡扣位置就是几千块外加一周工期。这篇文章就把账摊开算,每个阶段该花多少钱、花几天,你看完自己就能排计划。
手板和模具到底差在哪?谁验证谁生产要分清
手板是单件做出来的样品,验证外观、结构和装配;模具是批量成型的工具,一套几万到几十万。手板改十版都是小钱,模具做错了再改,一处就是几千上万外加一周工期,所以必须先手板后模具。
打个土比方,手板像你先炒一小碗试味,模具是支起大锅开席。锅一旦铸出来,咸淡火候就不好大动了,回炉重铸的代价谁都扛不住。
手板回答的是"这一件对不对":造型顺不顺眼、按键按不按得动、两块壳装上去有没有缝。模具解决的是"十万件件件都一个样"。我常跟客户讲,手板样品和量产件的边界比多数人想的要宽,手板是CNC一刀一刀铣出来或者打印堆出来的,量产件是塑料在模腔里高压挤出来的,缩水、熔接痕、内应力这些事,手板阶段根本碰不到。
去年有个客户做蓝牙耳机充电盒,第一版CNC手板装上发现卡扣偏了1.2毫米,盖子合不严。改图重打,六百块,五天。这一步要是放到模具上才发现,加一块镶件改模最少四千起,还得排队等机台。这笔账不用我算了吧。
3D打印手板和CNC手板怎么选,各花多少钱
看造型选3D打印,一个件两百到一千,两三天出货;测装配强度和真材手感选CNC,一个件八百到三千,五到七天。预算紧就3D打印打底,关键受力件再上CNC,两步合计一两千,比改一次模便宜十倍。
3D打印手板现在主流是光固化,精度能到±0.1毫米,异形结构、镂空都吃得下。短板也实在:普通树脂脆,摔一下就裂,表面要打磨喷灰才拿得出手,当结构件测强度会骗人。
CNC手板用的是真材料,ABS、PMMA、PC,跟量产塑料对得上号,装弹簧、拧螺丝、做跌落试验都靠谱。上个月我陪一个客户打手板,光固化两件六百二,三天交;CNC的PMMA透明外壳一件一千八,前后七天,透明件铣完还要手工抛光,费用里小一半是人工。
| 对比项 | 3D打印手板 | CNC手板 |
|---|---|---|
| 常用材料 | 光敏树脂、尼龙 | ABS、PMMA、PC |
| 精度 | ±0.1毫米 | ±0.05毫米 |
| 单件价格 | 200-1000元 | 800-3000元 |
| 交期 | 2-5天 | 5-7天 |
| 适合验证 | 外观、比例、配色 | 装配、强度、手感 |
我的偏向很明确:消费类产品,钱再紧也要做一轮CNC装配件。3D打印看个大概可以,卡扣、螺丝柱这种受力位置,树脂件测不出真话。
软模小批量值不值,什么时候才该直接上钢模
验证期到小批量,几百到五千件的量用铝质软模最划算,一套三五万,十五到二十五天交货;图纸冻结、年量过五万件再上钢模,一套贵,摊到每个件反而便宜。
软模多数用7075铝或者预硬钢,模次寿命一到三万,做出来的注塑件单价比钢模件贵两三成,可它十五天就能出货。众筹产品两千套的量,软模打完正好交付,一分钱不浪费。
有个真实对比摆在这儿:去年一个做收纳盒的客户,众筹目标两千套,软模花了四万二,单件注塑三块八。另一个同行自信过头,图都没冻结直接上钢模,八万六的模子开到一半产品改结构,加滑块改模又花了四万六,前后耽误三周,众筹差点跳票。两笔账放一起,答案自己会说话。
对了,说到打样这一环,有人连软模都想省,几百件的量干脆用翻模顶着,这种路子在讲一次性模具那篇里掰开算过,小批量打样为什么不亏,量再小也有对应的花法。
什么时候能直接上钢模?两个条件同时满足:图纸冻结超过一个月没动过,年预估量过五万件。钢模用718H或S136,寿命三十万模次起步,交期三十五到五十天,T1试模那天你最好亲自到场。报价怎么拆,我在塑胶模具价格那篇里把尺寸、腔数、热流道的水位列过,这里不重复。
| 阶段 | 做什么 | 大概花费 | 周期 | 产出 |
|---|---|---|---|---|
| 造型验证 | 3D打印手板1-2件 | 300-1500元 | 2-5天 | 外观定稿 |
| 装配验证 | CNC手板2-5件 | 2000-8000元 | 5-10天 | 能拆装的工程样机 |
| 小批量 | 铝质软模 | 3-8万元 | 15-25天 | 500-5000件 |
| 量产 | 钢模 | 8-30万元 | 35-50天 | 30万模次起 |
回到开头那个做宠物喂食器的客户,他听劝了,先打了两版手板,第二版把进料口斜度改了三度,又发现食盆卡位要加深两毫米。两版手板加起来一千九,他后来说这是整个项目里花得最踏实的钱。你的项目也一样,把手板模具的先后顺序排对,每一步的钱才花在实处。
常见问题
3D打印手板能直接当产品卖吗?
当演示样机可以,当正经商品不行。树脂件的强度和耐温都到不了量产水平,磕碰就废。要给用户发货,还是得走软模或者钢模注塑。
手板一般打几个才够用?
外观验证一件就够,装配测试打两三件方便边拆边改,再给投资人或者拍详情页留一两件。正常三到五件封顶,一打就是十几件的那是钱多。
手板确认完开模,尺寸还要调整什么?
模具型腔要放缩水率,ABS一般按千分之五放,手板不用放这一道。所以手板和量产件会差一点点尺寸,设计装配公差的时候要自己留出来。
软模打出来的货能正常上市销售吗?
能。材料和工艺跟量产一致,众筹发货、首批铺货用软模件的项目多了去了。就是单价比钢模件高两三成,量上来之后换钢模摊平。
手板厂和模具厂是同一家吗?
多数手板店只做手板不开模,模具厂有些带手板部有些不带,下单前要问清楚。能一条龙最好,装配问题和模具设计是同一拨人看的时候,毛病暴露得早。