冰箱模具怎么做才不翻车?内胆吸塑模和抽屉注塑模的变形控制实战
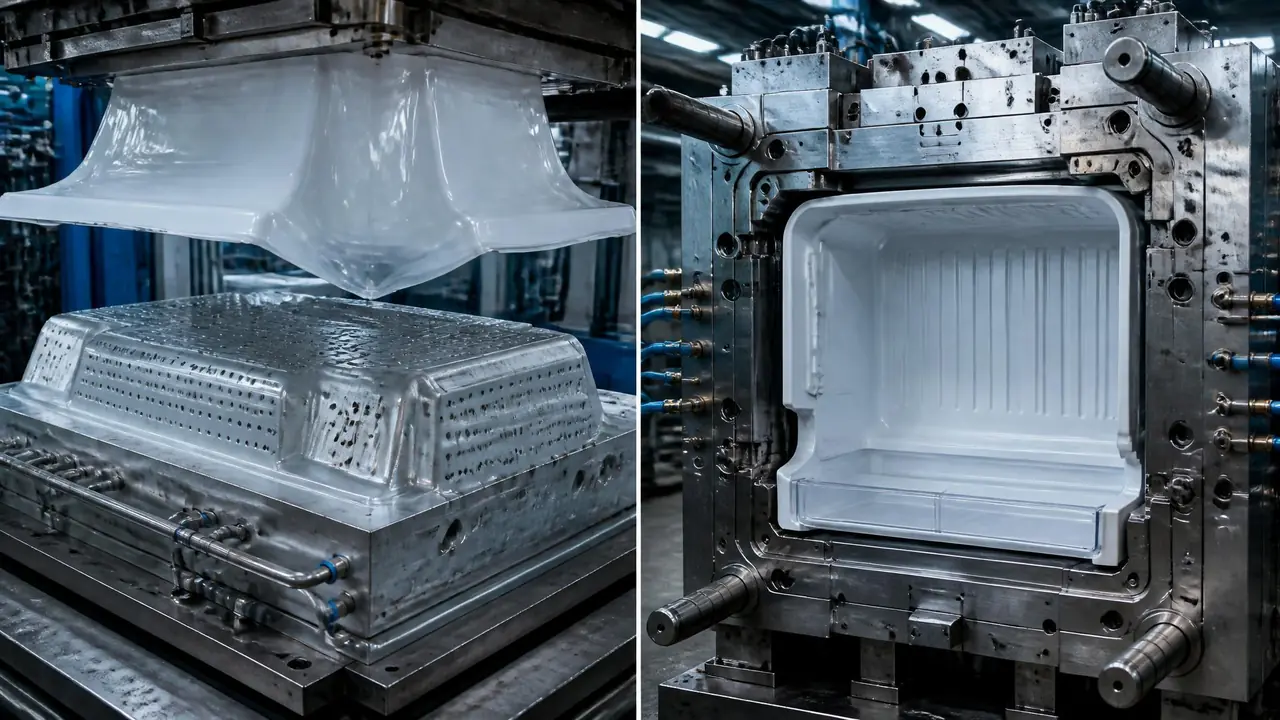
直接给结果:冰箱模具分内胆吸塑模和抽屉注塑模两条路。内胆是零点几毫米的HIPS薄板真空吸出来的,用带真空孔和风冷孔的铝模;抽屉是大件薄壁注塑模,成败全卡在变形控制上。这篇讲清两套模具的结构差异、报价区间和试模要盯的参数。
上个月在合肥一家配件厂盯冰箱模具的试模,650吨机台刚压出一模抽屉,四个角翘了两毫米半,客户拿卡尺量完没说话,脸色先变了。干这行就是这样:件大、壁薄、外观还挑,差半毫米都过不了关。
不少人以为冰箱模具就是一副模子,其实起码分两路。内胆那一路走吸塑,抽屉、隔板、蛋架、瓶座这些件走注塑。两条路的模具、设备、验收标准完全是两码事,路线选错,后面花的钱基本是扔水里的。
冰箱内胆为什么用吸塑模做?
冰箱内胆是薄板真空吸出来的,HIPS板加热软化后贴到铝模上抽真空成型,模具不进注塑机,靠加热箱和真空孔干活,这跟抽屉注塑模是两个行当。很多人拿注塑的思路去看内胆,第一步就走岔了。
先说板。内胆主流用改性HIPS板,厚度多在0.45到0.6毫米之间;门胆讲究外观和韧性,常用ABS板或者HIPS与ABS的复合板,能到1毫米。板材先过加热箱,箱温按料调,HIPS一般烘到130到160度,软了才贴得住模。
再说模。内胆吸塑模是铝模,整块铝料铣的,也有铸造的。型面上密密麻麻钻着真空孔,孔径0.8到1.2毫米,孔位有讲究,得抽在圆角和筋位附近,位置不对就出薄点。模体里还埋着水路,成型完吹风加水冷,几秒钟把件定住。一副内胆模单腔,节拍四十五到六十秒,一条线一天能出两千多个胆。
我头一回看内胆模试制,以为是注塑的缩小版,到了现场连压机都没有,就一台成型机加一个加热箱,有点像给板子做热敷。从石膏打样到铝模量产的完整流程,吸塑模具制作那篇写得细,这里不重复。
翻车的事也讲一个。有次一批内胆左侧老是偏薄,查了两天,是铸造铝模气孔多,局部漏气,真空度上不去,板子贴不实。换了CNC整料铣的模,厚薄立马齐了。所以预算够的话,我劝你直接上机加铝模。铸铝省下那两三万,试模阶段基本就赔回去了,来回修的差旅费还没算。
抽屉注塑模的翘曲变形怎么治?
冰箱抽屉长六七百毫米,壁厚两毫米上下,翘曲的头号原因是冷却不均。先查水路再调保压,把模温差压到正负五度以内,比拼命加冷却时间管用。这套排查顺序,是我拿真金白银换来的。
抽屉这个件,看着不起眼,其实是标准的大件薄壁。常见规格五百到六百毫米长,单重四百到八百克,壁厚1.8到2.2毫米,HIPS料,收缩率按0.5%上下放。机台650吨起步,大的要800吨。流长比一大,进胶就成了命门,我偏向两点进胶配热流道,浇口藏在抽屉底面,外观面不留痕。
说回开头那套翘两毫米半的模。排查顺序是这样的:先拿红外枪量模温,动模侧78度,定模侧只有65度,差了13度,问题就出在这儿。拆开一看,定模一组运水被水垢堵了半截。通完水路,保压从60%提到75%,第二轮翘曲回到0.8毫米。又在翘曲的对角加了两根隔水片水路,第三轮量出来0.3毫米以内,客户签字。
这单给我最大的教训是别急着改产品。客户当时提过把壁厚加到2.5毫米来压翘曲,加厚意味着单重多一百多克,按一年百万件算,光料钱一年就多几十万。先把冷却做匀,多数翘曲根本轮不到动壁厚。水路怎么布、运水距离跟冷却效率的关系,模具冷却水路那篇讲得比我这里细。
除了翘曲,抽屉还有两个高频废品。一个是卡扣发白,顶针位置和顶出速度的事,顶出平衡调好就消了。另一个是面板缩坑,保压不够或者浇口冻结太早,热流道针阀晚关半秒能救回来。对了,说到抽屉导轨配合,装配端建议让客户先拿激光快速件对一对滑道,别等模具做完再对,改一次就是一周。
一套冰箱模具的报价与交期账
内胆吸塑铝模我按八万到十五万报过,抽屉注塑模二十几万到四十五万。交期前者一个月上下,后者七十天起步,低于这个水位先查钢材和加工方式。报价异常便宜的单,坑都埋在后面。
抽屉注塑模贵在料和工时。报价拆开看三块:钢料加模胚占四成左右,CNC和电火花的工时占四成,剩下的设计费和试模费。型腔用P20或718H预硬钢就够,模胚选LKM标准的,别在这两处省。抽屉模带热流道的话,针阀式的再加三到五万。
| 对比项 | 内胆吸塑模 | 抽屉注塑模 |
|---|---|---|
| 模具材料 | 铸铝或CNC整料铝 | P20、718H预硬钢 |
| 配套设备 | 吸塑成型机加加热箱 | 650吨以上注塑机 |
| 报价区间 | 8万-15万 | 25万-45万,热流道另加3万-5万 |
| 交期 | 30-40天 | 60-80天 |
| 寿命参考 | 30万-50万次,看型面磨损 | 50万模次以上 |
交期这条多说一句。七十天里,设计评审占十天,钢料采购十五到二十天,CNC粗精加工二十天出头,装配合模加两轮试模还要半个月。谁拍胸脯说三十天给你交一套抽屉模,要么是拿旧模改,要么报价里埋了改模费,合同里得把试模次数和改模责任写死。
验货的时候,内胆模盯真空孔通透度和型面光洁度,拿气枪逐孔吹一遍最稳妥;抽屉模看试模样件的翘曲量、卡扣配合和外观面。我习惯揣着数显卡尺和塞尺去试模现场,翘曲量当场量、当场记,别等回厂再扯皮,来回邮费都是小事,耽误的排产是真的。
合肥那套抽屉模第三轮试完,客户拿着0.3毫米的量测单签了字。临走时厂里的调试师傅递了根烟,说做冰箱模十几年就悟出一个理:件越大越薄,越要沉住气把水路做匀,别跟保压较劲。话糙,理不糙。
常见问题
冰箱内胆用HIPS板还是ABS板好?
分开说。内胆主流是改性HIPS,便宜、成型窗口宽;门胆对外观和韧性要求高,多用ABS或HIPS与ABS的复合板。下单前先问成型厂的加热箱温区,别拿门胆的板硬吸内胆,厚薄均匀度会很难看。
冰箱抽屉为什么多用HIPS不用PP?
HIPS的刚性和低温韧性平衡好,跟内胆同料系,水口料好回收。PP低温下脆,翘曲也更难治。要做食品接触件,记得让料商提供GB 4806系列的合规检测报告,这钱不能省。
吸塑模的真空孔堵了怎么处理?
孔径才0.8到1.2毫米,最容易被板屑和脱模剂残渣堵死。每班收工用气枪逐孔吹一遍,堵实了的拆下来过超声波清洗机,千万别拿钻头硬捅,孔径一捅大,那个位置就永久拉薄。
二手冰箱模具能不能接?
能接,但账要算细。内胆铝模重点看型面有没有磕碰和补焊痕迹,抽屉钢模查模次记录和水路锈蚀。二手便宜三成看着香,运水系统一翻新,差价就吐回去了,除非对方有完整保养台账。