圆球模具怎么做正圆?两瓣合模与收口
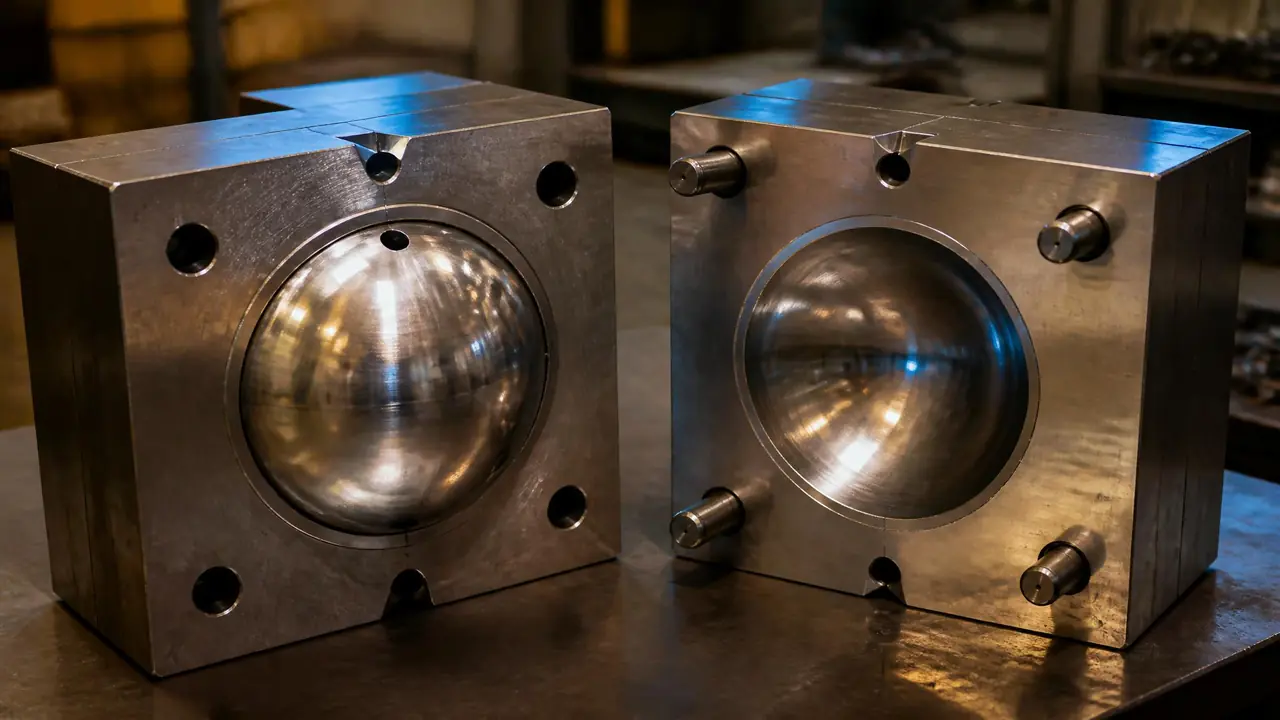
先说结论:球做不圆,九成不是灌料手艺的问题,是两瓣没对齐加收口没处理好。硅胶模必须配硬外壳,金属模要研配合模面,浇口一律开在顶点。动手前先把定位方式定下来,比事后拿砂纸救省事得多。
圆球模具看着比方盒子简单,真上手才知道,球是所有形状里最挑合模精度的一个。去年帮朋友翻一套直径60毫米的巧克力球模,第一炉出来个个带棱,两瓣还错着位。他一口咬定是配比不对。其实配比没问题,毛病出在定位上。
球是回转体,最大直径在赤道线上,两个半模只要错开0.5毫米,成品上就多一条肉眼看得见的台阶。做正圆绕不开两件事:两瓣怎么合得严,收口怎么处理得干净。这两件事拆开讲。
为什么你做的球总不圆?毛病基本出在三处
球做不圆,毛病基本出在三处:两瓣合模错位出棱、材料固化收缩变小、合模线飞边蹭进成品表面。错位靠定位解决,缩水靠放尺解决,飞边靠合模面研配加修边解决,三件事对应三道工序。
先说分型面。球的分型面选在赤道,也就是最大直径那一圈,道理很直白:这一圈投影最大,两个半球从这儿分开,脱模不受阻。斜着分型的地方,取件要么刮伤球面,要么直接卡死。
错位这件事,硅胶模和金属模的表现完全两样。硅胶是软的,光靠硅胶本身定不了位,灌料前两瓣一滑就是半毫米。金属模靠定位销和导柱,错位能压到0.05毫米以内。我们车间那套球模,导柱直径16毫米,用了四年,合模缝还是严的。
缩水更隐蔽。材料固化或者冷却的时候都会收缩,PP的收缩率大概1.5%,ABS在0.4%到0.7%之间,不饱和树脂差不多0.5%。型腔要按成品尺寸放大来做,直径100毫米的PP球,型腔得做到101.5毫米左右。放尺这步漏了,球做出来永远是差一号的小球。
型腔本身的圆度也得盯住。车削留下的刀纹、电火花放出来的放电痕,会原样印到球面上。我写过一篇模具型腔的文章,型腔和型芯的区别、加工方式都讲得比较细,开球模之前值得翻一遍。
两瓣合模:定位做不好,后面全白搭
两瓣合模的核心是定位:硅胶模靠对位记号加硬外壳锁紧,金属模靠定位销或导柱导套。合模面要贴平,锁紧力要均匀,灌料之前先把两瓣对好、检查一圈缝再动手。
硅胶球模的做法,是在灌第二瓣之前就埋好定位:分型面上切几个V形口,或者插定位珠,第二瓣硅胶固化后自然咬合。光有记号还不够,邵氏硬度A40以下的硅胶,做直径80毫米以上的球,树脂一压就会把两瓣往外顶。我第一套就是直接灌的,没加外壳,出来一个扁椭圆,半桶树脂全废了。老实讲,那一下比任何教程都管用。
后来学乖了。硅胶瓣固化后,外面再糊一层石膏或者玻璃钢硬壳,壳上按V形口做配套的凸棱,合模的时候对上、拿皮筋或夹子锁死,球的圆度立刻就稳了。硅胶翻模的完整步骤,我在硅胶模具怎么做那篇里写得比较全,这里只挑球模特别的地方说。
金属模是另一套逻辑。两个半球型腔分别车出来,或者铣完再电火花精修,合模面拿红丹研配,接触点匀了,飞边能压进0.1毫米以内。合模面要是研配时偷懒,飞边厚了会嵌进分型缝,修也修不干净,越修越大。
收口:顶点那道口子,处理不好全盘露馅
收口开在球的顶点,别开在赤道。灌料略过量,让口子鼓出一个小凸台,固化后贴着球面削平打磨;注塑球用点浇口,剪断后热熔压平,痕迹能压到0.5毫米以内。
为什么放顶点?赤道是球的最大直径,在这儿开口,补面必留疤,而且疤正好横在球最显眼的位置。顶点是一小块圆面,收口痕迹集中在一个点上,装配的时候朝下或者藏进连接件里,基本看不见。
手工收口的步骤不复杂。灌料的时候故意灌过量,让浇口位置鼓出1毫米左右的凸台,固化后拿美工刀贴着球面弧度削,200目水砂纸过一道,再上800目。巧克力模这类要入口的东西,我会再抛到1200目。急不得,一急就削出个平面。
注塑球的收口交给浇口。点浇口直径1毫米上下,开在顶点,脱模时自动拉断或者人工剪断,留个0.5毫米的印子,外观件就做热熔压平。空心球走吹塑的,吹针孔也在顶点,合模时靠模具上的收口块夹闭,出来本身就是封好的。
两条路子摆在一起看,差别更清楚:
| 对比项 | 硅胶两瓣模 | 金属两瓣模 |
|---|---|---|
| 适合材料 | 巧克力、树脂、石膏、蜡 | PP、ABS等塑料批量件 |
| 单套成本 | 几十到两三百元 | 几千到几万元 |
| 圆度保障 | 靠硬壳锁紧,易变形 | 导柱定位,公差稳定 |
| 寿命 | 大概20到50次 | 几万到几十万模次 |
| 收口方式 | 手工削凸台再打磨 | 点浇口剪断热熔压平 |
顺带说一句,要是你只是家里做做球形冰块,直接买成品冰球模具更划算,我写过一篇对比,犯不上为这个自己翻模。
回到朋友那套巧克力球模。后来他加了石膏外壳,两瓣切了V形对位口,浇口挪到顶点,第二炉出来就圆了,分型缝拿手指蘸点蜡一抹就没了。做球这件事,定位、放尺、收口三步心里有数,正圆是自然出来的结果。别指望事后拿砂纸救一个错位的球,那个救不回来。
常见问题
球模具能不能做成一整瓣不开模?
取不了件。球的最大直径在赤道,整瓣模包住之后,球卡在里面出不来。硅胶模勉强能撕开取,但反复拉扯容易变形,做出来的球一次比一次扁。要正圆,还是老老实实分两瓣。
手工翻模做多大的球比较合适?
直径80毫米以内比较好操作,两瓣的重量和变形都在可控范围。再往上就得配硬壳和支撑骨架,不然灌料那一下,两瓣就被往外顶鼓了。
收口留下的疤能彻底去掉吗?
手工模打磨到800到1200目,肉眼基本看不出。注塑球热熔压平后还是会留0.5毫米左右的浅印,要求苛刻的订单,就把浇口位置设计到装配位上,拿连接件盖住。
放尺到底怎么算?
型腔尺寸乘以(1加收缩率)。PP按1.5%左右,树脂大概0.5%,拿不准的材料就先试一小炉,量出实际尺寸再修模,比查表猜靠谱。