方形模具的直角怎么做利落?清角结构和工艺的取舍
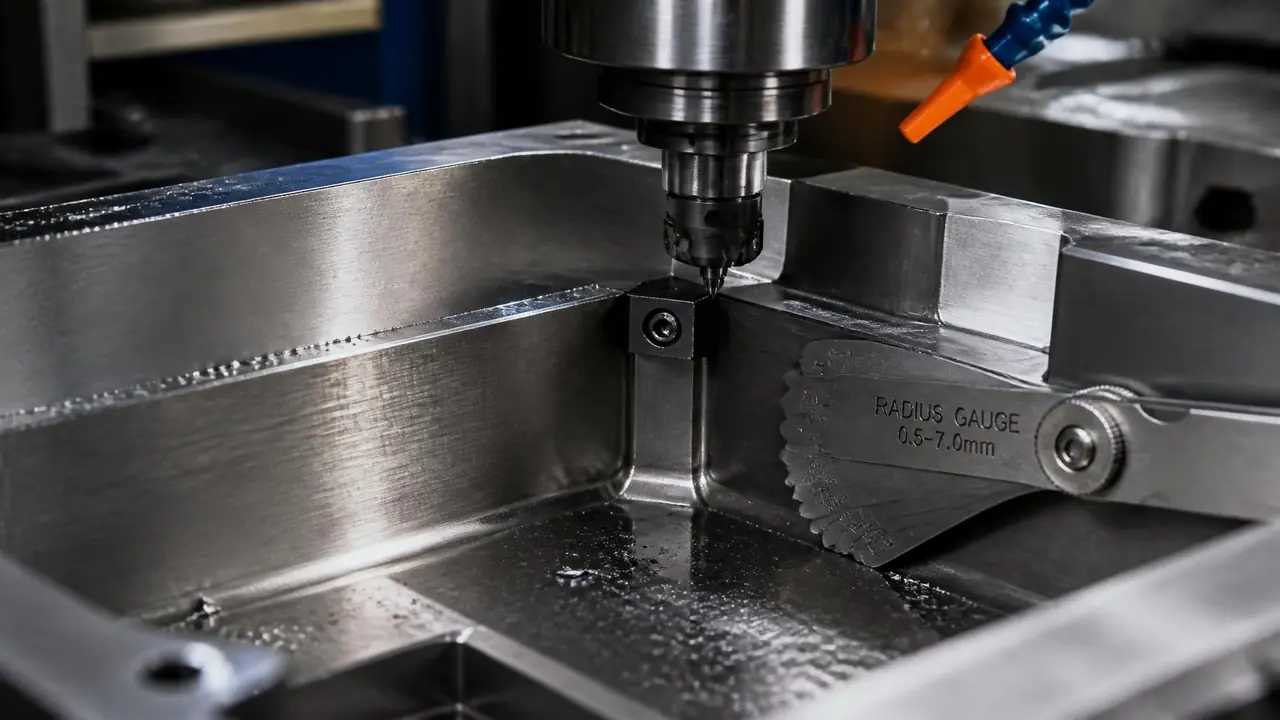
直接给结果:方形模具的直角想利落,产品允许就留内R,客户坚持尖角就上镶件清角,电火花清角放最后考虑,成本和交期都压不住。直角、清角、圆角怎么取舍看用途和预算,先想清楚产品拿去干嘛,再决定模具怎么开。
方形模具的直角怎么做利落?上个月验收一套方形盖板钢模,客户拿着R规往型腔内角一卡,脸当场就沉了。图纸上明明白白标着直角,实际量出来剩R0.8的圆弧。他问我这是不是没加工到位,我说不是,是铣刀的半径摆在那儿,刀进不到角尖里去。他不服。我拿一支用旧的平底刀给他看,刀尖自己就带着R0.4的圆角,比图纸上要求的还小,照样切不出尖。
这种场面我们车间一年总要碰上几回。先把判断放这儿:模具行业没有免费的尖角。CNC铣削天然在内角留圆弧,想要真尖角就得靠镶件拼或者电火花烧,每一步都是真金白银。直角、清角、圆角之间怎么取舍,看的是产品用途、预算、交期这三样,不是看哪家手艺高低。
CNC为什么铣不出真尖角
刀具是旋转的,内角必然留一段等于刀具圆弧的R,平底刀清根最好也只能压到R0.3左右,真正的R0尖角CNC给不出来。这不是手艺问题,是几何问题。刀在转,角在内,切出来的轨迹只能是圆弧。外角反而是另一回事,凸出来的角随便做尖,难的全在内角。
有人会想,换支更小的刀不就行了?想过,也干过。前年一套方形工具盒注塑模,我们试过用R0.5的硬质合金小刀去清根,进给压到平时三成,一个角多烧四十多分钟,四个角跑下来三个多小时,中途还崩了两支刀——小直径刀一崩就是几十块,算上机时,一个模多花出去小四百。更麻烦的是细刀刚性差,走到角底容易让刀,角是清了,面却微微鼓起来,钳工还得重新推平。绕这个弯路的人不少,想弄明白CNC在模具里的边界在哪,可以看这篇讲数控模具加工的门道,把刀具和机时的账算得更细。
三种清角方案摆在一起,钱和角各占多少
内R圆角零成本最耐用,镶件清角花小钱换真尖角,电火花清角精度最高但成本交期双倍,我的顺序是先内R、再镶件、最后电火花。三个方案没有谁全面胜出,只有谁更配得上你这套模的用途。看表。
| 方案 | 额外成本 | 直角利落度 | 寿命与维修 | 适合谁 |
|---|---|---|---|---|
| 内R圆角(直接铣出R0.5-R2) | 零,本来就要铣 | 圆弧过渡,不是尖角 | 最长,无薄弱点 | 产品允许圆角、水泥预制件、周转类方模 |
| 镶件清角(内角镶淬硬钢磨尖) | 一件两三百元 | 真尖角,带一条细拼缝 | 磨损拆件就换,模体不伤 | 客户死要尖角的批量模 |
| 电火花清角(铜公放电烧角) | 四角六七百元起,交期多三五天 | R0.05以内,最接近真尖角 | 表面有变质层,返工得重做电极 | 高精度小批量、修模救急 |
要说偏向,我明说。小批量或者外观件,电火花清角确实比镶件省心,不用跟客户解释拼缝线,也不用管镶件刚性够不够。可一到批量生产,镶件就强出一截,角磨秃了换一件是几百块的事,模体一点不伤;电火花烧过的角想再返工,得重新做电极从头来一遍。这是我用下来的感受,不是抄来的结论。
镶件清角,我最愿意做的一手
镶件清角是在型腔内角开槽镶进一块淬硬钢,磨床把角磨到尖,磨损后拆件更换,模体永远不伤,批量生产的尖角基本都该走这条路。材料多用SKD11或CR12MOV,淬到HRC58以上,挂台加螺钉固定,拆装是十分钟的事。
细节全在拼缝上。镶件和模体的结合面会有一条细线印到产品上,位置得提前跟客户谈好,压到非外观面去。去年那套盖板模镶件一件两百五,做四件一千块,客户咬着牙认了。用下来三个月换过一次,角磨到差0.02毫米的时候产品开始拉飞边,这个数我拿千分尺量过,记在本子上——别等飞边刮手了才换,产品报废的钱比镶件贵得多。
话说回来,镶件不是万能贴。角太深、镶件太薄的话刚性撑不住,打几模就让位,尖角变歪角。这种结构要么把镶件加厚、固定面做大,要么老老实实转电火花。镶件这门手艺水不浅,从选材到固定方式,站里那篇模具镶件选材与固定的实战写得比我全。
电火花清角,什么时候值得花这个钱
电火花清角用铜公放电把CNC够不着的角烧出来,精度能到R0.05以内,代价是电极费、机时费、交期三头涨,救急和高精度才划算。粗打加精打两道,一个角一到两小时机时。
账我算过。一套方形模四个角,紫铜电极粗精各做一支,连电极加工带放电,六七百块起步,交期多三到五天。烧完的表面还附着一层白色变质层,注塑模得再抛一道光,又是一笔工费。烧淬硬料更要当心,H13这类料内角本来就应力集中,2022年我见过一套模淬完火内角直接裂开,电火花的热影响再叠上去,裂得更快。模具寿命怎么在热处理这一关少折损,那篇模具寿命延长的全程记录里有个从80次崩模到230次的案例,值得翻翻。
它真正的用武之地是修模救急。产品都开完模了才发现角不利落,镶件已经没地方加,这时候电火花是唯一能进场的老同志。新模一开始就打算要尖角的,先把镶件方案谈好,别让电火花替设计失误收尾。
回头说那个客户。我把三个方案连同报价摆到他面前,他盯着内R0.8看了半天,自己问了自己一句:产品是水泥盖板,这个角圆一点碍什么事?想通了。尖角不是免费的,每一个都要有人付钱。你拿到方形模具图纸的时候,先问这个直角是给谁看的,是功能需求还是画图习惯,这一步问清楚,后面的钱基本就省下来了。
常见问题
注塑模的内R留多大合适?
结构允许的话留到壁厚的0.5到1倍最理想,最低也别小于R0.5,再小刀具容易崩,产品那头应力也大。外观件跟客户确认清楚再动手,结构件就往大了留,模具省心产品还结实。
镶件清角会不会在产品上留痕?
会有一条很细的拼缝线。谈图纸的时候就把位置定死,压到非外观面或者分型面附近,别等试模了才想起来。客户要是外观面死活不让压,那就得转电火花方案,钱另算。
电火花清角一个模大概多少钱?
看角的大小和深度。常规小角四个角连电极六七百块,深窄的角电极要分两段做,上千也正常。报价时把交期一起算进去,多三五天对交付不是小事。
产品直角处老粘模顶白,问题在模具吗?
一半一半。产品内直角本身就是应力集中点,冷却收缩时死死咬住模芯;模具外角要是没做拔模或者表面粗糙,就更麻烦。先抛光、加拔模试一轮,还不行就得跟客户谈产品上让一步。