鞋模具厂怎么选?鞋底模开模报价和验厂的门道一次讲透
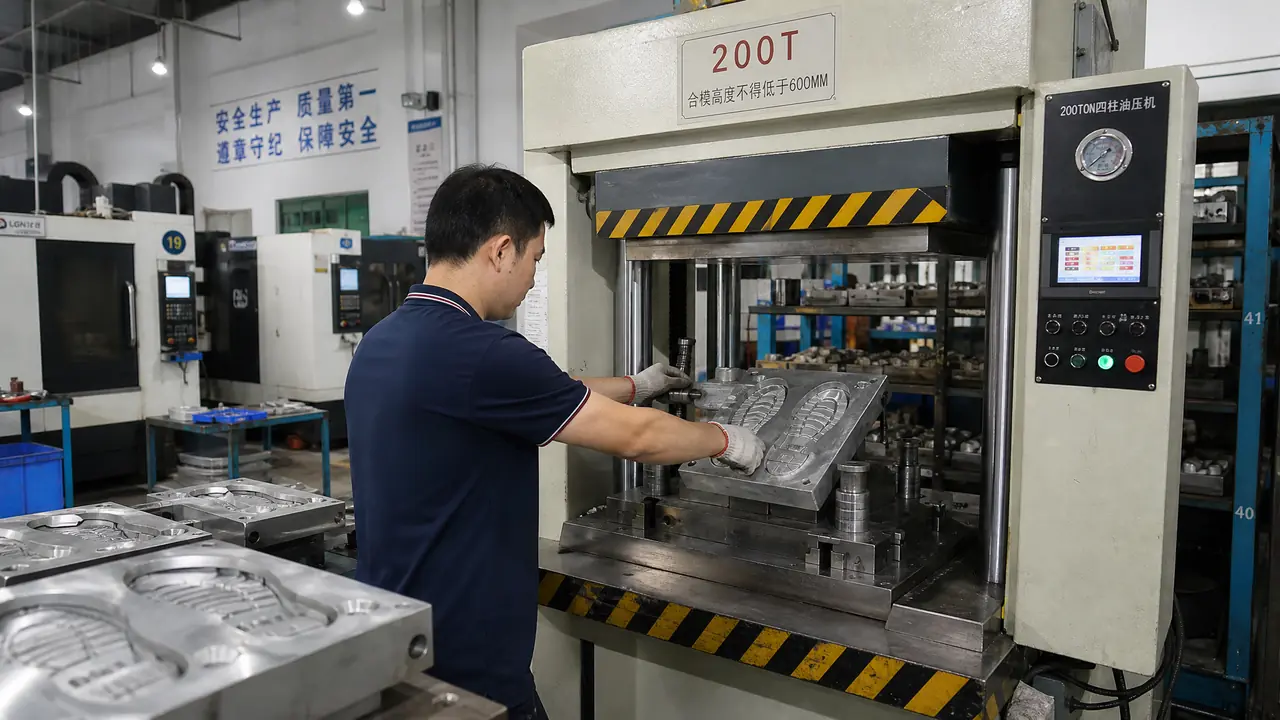
把话放这儿:找鞋模具厂先看你要开什么底。EVA冷粘底找温州,报价低交期短;PU浇注底和外贸运动鞋底找东莞,机台和精度都高一档。一套双腔鞋底模报价三万五到七万是正常水,低于两万八的要么腔数缩水要么钢料掺假,验厂先看有没有龙门铣和合模机。
上礼拜一个做外贸凉鞋的客户拿着图纸来询价,开口就问鞋模具厂哪家便宜,我说你先别问便宜,你先说这底是EVA发泡的还是橡胶冷粘的,他愣了一下说有啥区别。区别大了,这两类底根本不是同一拨厂做的。鞋模具这行说白了分两大派,派系找错了,报价单看再多也是白看。
我的判断很简单:鞋底模具七成的成本差别不在报价技巧,在你找没找对片区。温州那边做EVA冷粘底是老本行,一台120吨的油压机配一副铝模就能开工,模子便宜、交期快,一套双腔模三万五到四万五很常见。东莞长安那片做PU底和外贸运动鞋底,用7050铝合金或者S50C钢板做模,配的机台都是200吨起步的,一套下来六七万不稀奇。客户听完自己就把路线定了。
鞋底模具怎么开?先分清两大工艺再谈钱
鞋底模按成型工艺分两条路:EVA发泡底用铝模配油压机,模温80度上下一次成型,开模三万五起;橡胶PU底用合金钢模,要合模精度和排气设计,开模五万起。先定工艺再找厂,顺序反了必定返工。展开讲,EVA发泡是把料粒放进模腔,油压机合模加热,模温控制在80度左右让料发泡涨满,冷却定型后开模取件。这类模子多是铝浇铸或者铝棒直接铣的,图省事的甚至拿铸铝毛坯手工修,寿命一般两千到三千模次,坏了就补,补不动就扔,跟换遥控器电池一个道理,不值钱的东西别修太久。
橡胶冷粘和PU底完全是另一套逻辑。这种底要跟鞋面贴合,对尺寸公差卡得严,型腔公差要压到±0.02毫米以内,模面上还得开排气孔防气泡。模材基本是7050航空铝或者S50C碳素钢,腔内要淬硬到HRC30以上。我经手的一套外贸运动鞋底模,双腔,光排气孔就钻了四十多个,试模改了三回,T1到T2隔了半个月才定下来。这种精细活温州小厂接不了,他们机台上不去。
对了,跑个题——很多人以为鞋模不分冷热,其实EVA模也有冷热两用的新玩法,热模成型的底密度更均匀,但模价贵两成,中小鞋厂大多还是用冷模凑合。这个后面说。
| 对比项 | EVA发泡底铝模 | PU/橡胶底钢模 |
|---|---|---|
| 常见模材 | 铸铝、6061铝棒 | 7050铝、S50C钢 |
| 吨位要求 | 120-200吨油压机 | 200-320吨平板机 |
| 型腔公差 | ±0.1毫米能交货 | ±0.02毫米以内 |
| 双腔模报价 | 3.5万-4.5万 | 5万-7万 |
| 正常寿命 | 2000-3000模次 | 8000模次往上 |
| T1试模周期 | 20天左右 | 35-45天 |
东莞和温州的鞋模具厂,报价差三成差在哪
同规格双腔鞋底模,东莞厂报价比温州高三到四成,差价在模材、机台和试模次数上:东莞用整块铝棒铣腔配合模机修配,温州多用铸铝毛坯省机时。要寿命和精度选东莞,要快和省选温州,别拿A的报价砍B的单。我替客户跑过两边的厂。温州温州大道那片的厂,车间里清一色中小油压机,师傅一个人看四台机,模子坏了钳工当场补。他们的逻辑是鞋厂 season 到了就得出货,模子两周内必须交,慢一天客户就跑隔壁广东去了。这种节奏做出来的模子是消耗品思维。
东莞长安的厂完全是另一副面孔。CNC加工中心占了车间半边,一套模从铝棒到出件要过粗铣、精铣、电火花、合模机四道关,工时是温州的三倍。有一回我陪一个做安全鞋的客户验厂,厂里拿一套报废模给我们看截面,说他们每套模出厂前都用合模机压红丹试配,红丹分布不到九成就返工。客户当场就下定了,他说这套流程值这个差价。我更偏向这种厂接外贸单,理由很直接:外贸客户验货看的是连续三千双的稳定性,不是首件多漂亮。
价格档位给你们列一下心里账。EVA冷粘底单腔模一万八到两万五,双腔三万五起;PU底单模四万到五万,带花纹复杂点的六万出头;如果是做全厂配套,连鞋楦模一起开,那就是十来万的盘子了。低于这个水位太狠的报价,十有八九是腔数偷了或者钢料降级,这个坑我踩过,客户图省两千块,结果模子打了八百模次就塌花纹,返修的钱够再开半套模。
验鞋模具厂就看三样:机台、案例、修模响应
验鞋模具厂不用看资质证书,盯着三处看:车间有没有200吨以上机台和合模机,有没有跟你同工艺的在产模,修模响应能不能48小时内给答复。三样占齐了价格贵一成也值,缺任何一样报价再低都慎接。机台这块,判断标准很土:看机器的新旧和吨位构成。做EVA模的厂120吨到200吨油压机得有四台以上,做PU底钢模的厂必须有 CNC 加工中心,光靠普铣的厂精度是吹出来的。有个土办法是直接问师傅这台机一天能出多少模次,答得含糊的八成是外协。
案例要比机台更要紧。进车间别光看宣传墙,直接走到在产的模具边上问两个问题:这套模开多久了、这批鞋底发给谁。在产模上的字码和厂名能对上他们嘴里的客户,基本就实了。我有个习惯,看模腔里残留的胶料颜色,如果杂色多说明这厂最近接单很杂,专精度存疑。如果说得头头是道但车间冷冷清清,扭头就走。
修模响应是最容易被忽视的一环。鞋底模的花纹跟鞋厂的爆款周期绑着走,改一次花纹就是一场战斗,厂家能不能48小时内出修模方案、七天里交回模子,直接决定你跟不跟得住市场。谈价的时候把这个写进合同,写不进去的厂再便宜也别碰。要是你想系统了解一下定制模具从报价到验收的整套流程,可以看下这篇模具定制怎么谈才不被坑,里头的验收条款对鞋模一样管用。
回到开头那个凉鞋客户,他最后把EVA底的模放温州、把PU中底的模放东莞,两边各开一半,总价比全放东莞省了三成多,交期也赶上了客户的秋季单。鞋模具厂这个行当说复杂不复杂,你把工艺归好类,把片区找对,把验厂三样看齐,剩下的就是拿数字谈价了。
常见问题
开一套鞋底模具一般要多少钱?
EVA发泡底的单腔模一万八到两万五,双腔模三万五起;PU和橡胶底的钢模单腔四万到五万,花纹复杂的六万出头。报价低于这个水位太多的,先查腔数和模材再谈。
鞋底模开一套周期要多久?
EVA铝模快,图纸确认后二十天左右能T1试模;PU钢模要过粗铣精铣和合模机试配,正常35到45天。赶上旺季两边都可能往后拖一周,下单前把交期写死在合同里。
温州做鞋模的厂靠谱吗?会不会都是小作坊?
温州是做EVA冷粘底模的老产业带,厂子规模普遍不大但工艺吃得透,两千到三千模次的消耗模找他们最划算。做外贸运动底、要求8000模次以上寿命的,还是走东莞那片更稳。
鞋模具厂不给退改模费合理吗?
看改的是什么。如果是客户自己改设计,收改模费合理,一般按工时算三千到八千一次;如果是模具厂自己的尺寸做错了,不但不该收费,试模期间产生的打样费也该他们担。签合同前把这条聊清楚。
没有3D图只有实物鞋底,能开模吗?
能,用三维扫描仪扫实物再逆向建模,扫描加建模一般两千到四千块,多数模具厂能代办或者介绍合作方。扫出来的模型记得让厂里把收缩率放好,不然开出来的模打出的底会小一圈。