五金模具厂家集中在哪?看设备盯试模再拆报价的门道
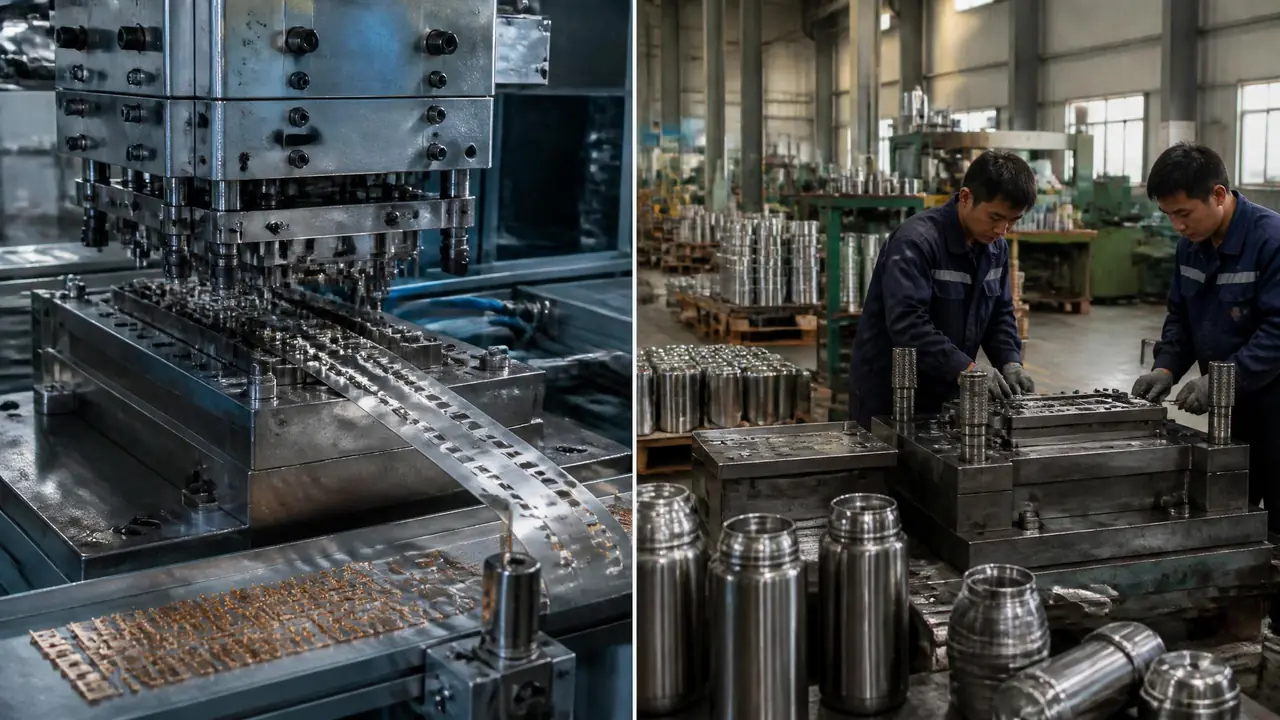
把话放这儿:挑五金模具厂家别看展厅大小,先看厂里有没有慢走丝和平面磨床,试模肯不肯当着你的面连续打500冲,报价低得离谱的先问清模摊从哪赚回来。单子放东莞长安还是浙江永康,取决于你的件是电子冲压料还是五金日用品。
上个月陪一个做家具铰链的老板去长安挑五金模具厂家,两天看了六家。挑厂这事,门面不作数。他进门先看前台装修,我进门先绕去模房。走到第三家他被我说动了:那家的磨床师傅当面磨出一个面,拿千分尺打给我们看,平面度压在0.005毫米以内。这个数字,比任何一份宣传册都有说服力。
五金模和塑胶模不是一个生态。一副铰链级进模四五万,端子模十来万,账期短、改模勤,厂子普遍二三十号人,小而密。所以找五金模具厂家不能照搬塑胶大厂那套验厂思路,得换一套打法。
五金模具厂家扎堆在哪些地方?
国内五金模具厂家最密的两块在东莞长安和浙江永康,长安吃消费电子的端子连接器模,永康围着五金日用品转。先按产品找地方,再在地方里挑厂,顺序反了要多跑一倍路。
长安镇是绕不开的第一站。乌沙、涌头这些社区里藏着一堆二十来人的小厂,专做端子、屏蔽罩、弹片这类电子五金件,料薄到0.1毫米,孔位公差±0.02毫米。慢走丝在这里基本是标配,沙迪克、三菱的机台一台一百多万,舍得买这种设备的厂,刃口质量心里就有底。
永康走的是另一条路。保温杯、门锁、电动工具外壳的冲压模,讲究快、便宜、够用。料厚多在0.5到1.5毫米,模具三五万一副,改模三天出一版。同样一副模,永康报价普遍比长安低一到两成,我手上的几副小件模都是在那边开的。怎么在永康不跑空趟,之前写过一篇永康模具厂怎么找不跑空?五金之都保温杯电动工具门业模具的门道,照着走就行。
除了这两块,中山小榄的锁具五金带、慈溪的家电件配套也能就近开模。北方有客户推荐河北南皮,冲压加工厂扎堆,做模的也有,我在那边只看过加工没开过模,就不替它打包票了。消费电子件、0.3毫米以内的料,我偏向长安;五金日用品、量大的,永康更划算。
看厂先盯设备:冲床磨床慢走丝比宣传册管用
验五金模具厂家先看两样:模房里有没有慢走丝和平面磨床,车间里冲床吨位齐不齐,宣传册不如设备实在。做端子模的厂还得有高速冲床,一分钟600冲以上的那种,没有就是自己都量产不了。
慢走丝问清牌子,割一修二是基本功,刃口公差能做到±0.003毫米。只有快走丝的厂不是不能合作,做普通落料模没问题,做带细小孔位的连续模就悬。前年我吃过这个亏,一副弹片模图便宜发给了家快走丝厂,刃口崩了两次,修模修了三回,多花八千多还拖了一个月交期。从那以后我的询价单上直接写一行字:刃口慢走丝加工,割一修二。
冲床看吨位排布。车间里25吨、45吨、80吨一字排开,说明中小连续模做得熟;有110吨以上的双动冲床,拉伸模才敢接;做端子的必须有高速机,一分钟800到1000冲那种。还有个细节别放过:平磨是谁在操作。同一台磨床,老师傅能把型面平面度压到0.005毫米以内,生手磨出来还得钳工手工研配,工期直接多一周。对了,看厂最好约在上午十点前,那时候磨床师傅都在干活;下午三四点去,有的模房已经在磨洋工。
两地设备底子摆一起看更直观:
| 对比项 | 东莞长安 | 浙江永康 |
|---|---|---|
| 主做模具 | 端子、屏蔽罩、弹片等电子五金模 | 保温杯、门业、电动工具件模 |
| 模具单价 | 端子级进模8万到15万 | 同类模便宜一到两成 |
| 设备底子 | 慢走丝普及,精度导向 | 普通设备为主,出货快 |
| 试模习惯 | 报价常含两次试模 | 多为一次试模,改模另算 |
试模冲次和报价习惯是两块试金石
试模别只看件出来就收货,要盯着连续冲500冲以上,看毛刺和料带的变化,孔位抽件上二次元量。报价明显低于行情的,先问清模摊怎么算,压低的模费多半要从后面冲压订单里赚回来。
T1试模那天,懂行的厂会当着你的面连续打500到1000冲,然后停机看三样:刃口崩没崩、料带跑没跑位、毛刺超没超标。0.2毫米的料,毛刺超过0.02毫米就得修,别听“差不多、用得住”这种话。再抽三件去二次元底下量孔距,图纸标±0.02就按0.02量。只肯打十几冲给你看就急着收钱的厂,多半心里没底。
报价习惯两地也不一样。长安厂报价单列得细,DC53和SKD11每公斤差十几块,钢材、工时、试模费分行写,一般含两次试模。永康老板习惯口头一口价,痛快,但合同里必须写死模具产权归谁、改模怎么计费。还有一类厂把模费报到成本线以下,靠你长期在他家冲压赚模摊,一件摊几分钱的模费。这不算坑,你本来就打算在他家量产,这买卖两头划算;只想开完模把模具拖走,他这一单就亏了,后面配合度自然打折。冲压加工那笔账怎么算,之前拆过一篇五金模具冲压加工的报价怎么算?材料、工时、模摊一笔记清楚,可以对着看。
我手上那副铰链模就在永康开的,三万六,长安报价四万三。选永康不是图便宜,是那家厂做过几十副类似的铰链料带,T1一次过。多花看厂的车费,省的是试模来回折腾的钱。
铰链老板第二天定了一家中等规模的厂,二十几个人,慢走丝两台,冲床从25吨排到110吨。送我上车时他说,这两天最大的收获不是拿到报价,是学会了进车间先看磨床。挑厂这事,看懂一台设备,顶得上看十份宣传册。
常见问题
五金模具厂家接小批量单吗?
几百件的散单,专门开模的厂基本不接,开一副模几万块摊不下来。量小可以直接找有公共模的冲压加工厂,或者跟厂里谈借用相近规格的现成模架,只做刀口部分,成本能压下去一大截。
一副五金模能用多少万冲次?
DC53刀口正常保养能做到100万到300万冲次,端子模用粉末高速钢刀口上千万也常见。冲次到了不用换整副模,刃口修一次磨掉0.1到0.3毫米就又能用,一副模修个七八次很正常。
异地开模怎么验收才稳妥?
试模让厂里拍连续冲压的完整视频,别只拍成品。样件寄到后自己送二次元量一遍关键尺寸,对不上图纸的当场提。合同里写清试模次数、验收标准和模具产权,这三条写进去了,扯皮空间就小了。
五金模和冲压模是一回事吗?
日常说法里基本重叠,五金模大多指给五金制品开的冲压模。细分的话,五金模偏重制品厂按件配套,冲压模这个词覆盖面更广,汽车覆盖件那种大型冲压模也包含在内。