未来模具不是概念:随形水路、3D打印镶件在车间里落地的真实现状
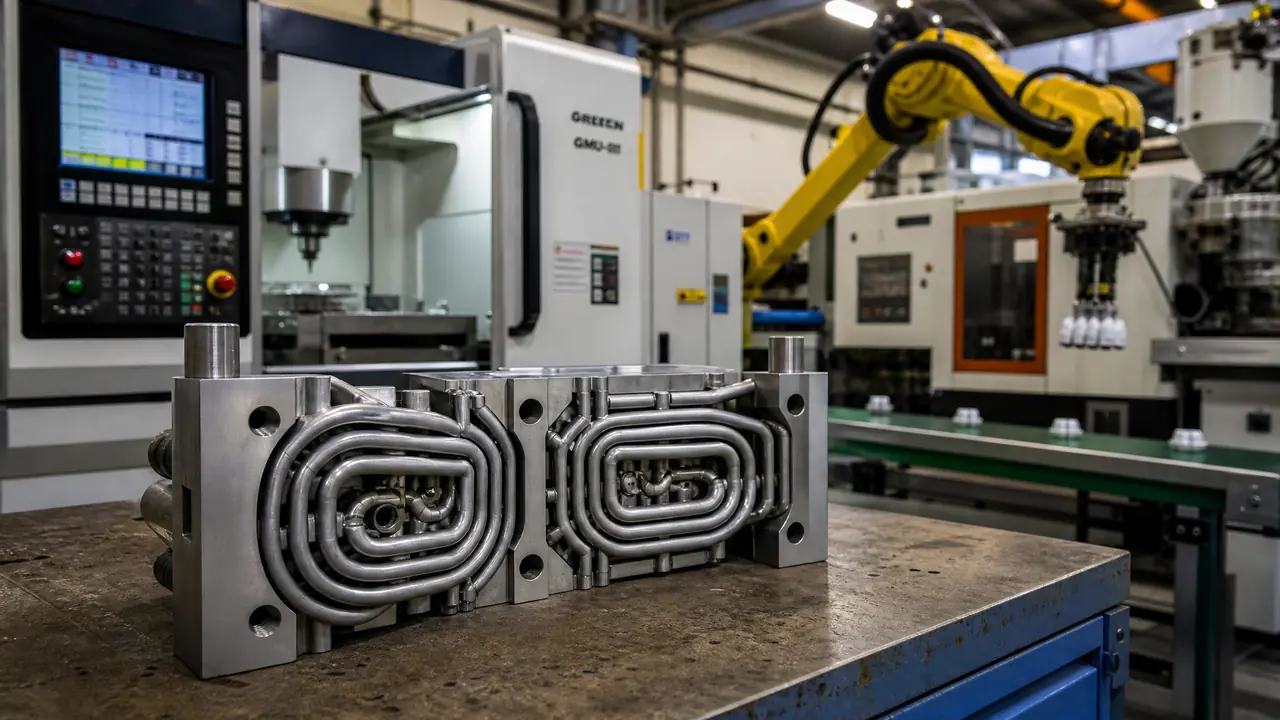
这事儿得拆开说。未来模具不是一个遥远概念,随形水路、3D打印镶件、模具监视器这三样现在就能买到、能装到模架上用,我车间一套水杯模改了随形水路后成型周期从42秒压到31秒。真正要想清楚的是投入多少、哪类模子改了才划算,下面我把账一笔笔摊开。
上个月有个老客户来验厂,指着我车间那台金属3D打印机问:这就是你们说的未来模具?我笑了。未来模具这个词听着玄,其实拆开就是四样东西:随形水路、3D打印镶件、模具监视器、机械手取件。哪一样都不是科幻,哪一样都是我账本上有记录的支出。我这人的判断很简单:这些技术已经过了概念期,现在的问题不是“行不行”,是“哪类模子值得上”。
先交代下背景。我管一个四十来人的注塑模具车间,一年开三十几套模,大件120吨的端子模到320吨的周转箱模都做。这波新技术我们是从2023年开始零零散散往里砸钱的,砸了小一百万,有赚回来的,也有打水漂的。这篇就按我账本顺序,一样样说。
随形水路:冷却省下的每一秒都是纯利
随形水路就是让冷却水管贴着产品形状走,而不是传统横平竖直钻孔。像水杯这种深腔件,改完成型周期能缩短两到四成,代价是模芯得用3D打印做,一套镶件多花两三万。
传统水路是钻直孔,深腔产品的底部够不着,冷却水到不了的地方只能靠自然降温。这就导致一个尴尬局面:产品表面一半烫一半凉,缩水和变形都从这来。随形水路的思路是把水路做成贴着型腔的螺旋管,跟给产品穿了件水冷服一个道理,哪里料厚水路就跟到哪里。
我们第一个改的是一套双腔水杯模。改之前成型周期42秒,改完31秒,冷却时间直接砍掉11秒。按一天22小时开机算,一模省11秒,一天多出四千多模的产能余量。这套随形水路镶件是外发打印的,S136粉末,两个镶件加后加工一共两万八。照这个省法,八个多月回本。
但有个坑得说。别一听省时间就上头,随形水路不是万能药。我们后来给一套外壳模也改了,结果只缩短了3秒——为啥?那套模的瓶颈根本不在冷却,在填充和保压。改之前你得先搞清楚自己这套模的时间都花在哪一段,拿秒表在机台边掐三天就知道了。我这套测法土是土,比花几千块买模流报告还准。
对了,跑个题。打印镶件的内部水路是封在钢里的,堵了看不见摸不着。我们的办法是装模前用气枪试压,接个压力表看掉不掉压,一分钟的事,能省后面一整天的排查。
| 项目 | 传统钻孔水路 | 随形水路 |
|---|---|---|
| 冷却时间(水杯模) | 约24秒 | 约13秒 |
| 成型周期 | 42秒 | 31秒 |
| 模芯制作 | CNC+深孔钻,约1.2万 | 3D打印+后加工,约2.8万 |
| 缩水不良率 | 3%上下 | 0.8%以下 |
| 回本周期 | — | 约8个月(按一班制算) |
3D打印镶件:救急和排气是真正用得上的场景
3D打印镶件最划算的用法不是整副模打印,而是做常规机加工做不出来的局部:深筋排气、异形冷却、修模急件。打印一个镶件三五天到手,比整机改模快得多,单价按克算一千到两千不等。
整副模3D打印是噱头,局部镶件是真金。我用的最多的是两件事。头一件是深筋位的排气,产品上0.8毫米深的加强筋,传统铣削根本做不了排气槽,靠3D打印镶件上的微孔结构把困气排掉,烧焦和缺料当场解决。第二件是试模后的修改,T1试模发现某处拉伤,传统流程返厂改钢料一个来回七天,打印一个新镶件三天装上。
这个坑我踩过,花了不少冤枉钱。头一回打镶件我图便宜找了个新开的打印作坊,打出来的件致密度不行,上机五千模就被熔体冲出麻点。后来换了家做粉末冶金出身的,同样S136粉,密度能到99.7%,现在那副镶件撑了八万多模还在服役。劝一句:这东西别比价,比致密度报告和案例模次。
跟修模师傅聊的时候他打了个比方我觉得特别准:3D打印镶件对模具厂来说,跟换遥控器电池一个道理——你不用为了一节电池买新遥控器,也不用为了一个局部结构重开一副模。
| 做法 | 交期 | 成本 | 适用场景 |
|---|---|---|---|
| 返厂改钢料 | 5-7天 | 按工时3000起 | 大改、结构动刀 |
| 打印新镶件 | 2-4天 | 1000-2000/件 | 局部排气、急件 |
模具监视器和机械手:小厂自动化的第一笔账
模具监视器一万余元、机械手六到八万,这两样是注塑车间自动化最便宜的起步组合。监视器防压模,机械手省一个取件工,两样加起来不到十万,一年就能从省下的人工和避免的损失里赚回来。
先说监视器。一套320吨机台上的精密模,滑块、顶针、镶件密密麻麻,一次压模轻则修两天,重则整套报废。我们车间三年前压过一回,修模加停机损失两万出头。装了监视器之后,机台每次开模都拍照对比,多出0.5毫米的毛边、掉进型腔的料头,停机报警比人眼快。这两年再没压过模。说实话,这一万块是我们厂花得最值的一笔设备钱。
机械手的账更直接。夜班取件工一名,月薪按六千算,一年七万多。一台六轴机械手连地轨八万块,包安装培训。我们现在四个夜班机台配了两台机械手加一个看机师傅,人从四个减到俩,一年省下的小十万,两年收回设备。这不是什么智能工厂,就是最笨的替代人工。
想跟进的同行,我给你三条验收动作。一,监视器重点试它的误报率,连跑三个班误报超过十次就得让厂家来调参数,不然工人在旁边看着烦,迟早把灵敏度调低形同虚设。二,机械手取精密件要配夹治具,光吸盘对薄壁件会留痕。三,改造前先算自家机台的停机记录,一年压不了一回模的厂,监视器可以缓一缓再买。
相关的水路和冷却改造细节,我之前写过一篇模具水路怎么走?三种冷却回路的取舍,讲的是传统水路怎么排布,跟随形水路正好是上下篇。监视器怎么调参数防误报,可以看这篇模具监视保护器真能防住压模吗?原理、选型和误报排查一次讲透,比我这篇细。
我的建议:先花小钱试,再花大钱上
跟进未来模具技术的顺序应该是:先上监视器和机械手这种万级投入,再用3D打印镶件解决具体工艺难题,最后才考虑随形水路这种整模改造。反过来做,钱大概率打水漂。
为什么这个顺序?因为监视器和机械手不挑模子,装上就用,收益看得见摸得着。3D打印镶件是按需采购,哪套模疼治哪。随形水路最贵,而且必须配套重新做模流分析,一旦设计思路错了,两三万就沉底了。我们厂是先买了机械手尝到甜头,才敢在第二年碰随形水路的。
还有个心里话:别信“不上这些就会被淘汰”这种话。模具这行一百多年了,真正的淘汰从来不是技术跟不上,是质量稳定性跟不上。这些新技术的本质就一件事——把“靠老师傅经验”变成“靠传感器数据”。老师傅退休了经验就带走了,数据留在系统里。所以哪怕不为省时间,冲着这个也值得慢慢上。
技术调研别光听供应商讲。我一般先去模具科技公司怎么看出真本事?随形水路到AI设计的四项新技术拆解这类文章里把概念搞清楚,再带着问题去展会,供应商一看你懂行,报价立马实在三成。3D打印镶件能不能替代开钢模的边界,那篇里也写了判断标准,跟我车间实测的对得上。
回到开头那个老客户。验完厂他把原本准备发到外地的两套家电模改发给我们了,理由是“你们车间有打印机,改模快”。你看,这些设备对我们最大的价值甚至不是省那11秒,是客户信得过你接得住急单。未来模具这事,说到底就是花钱买确定性。
常见问题
小模具厂预算有限,最先上哪一样?
先上模具监视器。一万出头,装完当天见效,防的就是压模这种大损失。机械手排在第二位,要看你夜班机台数量,少于三台的话回本周期会拉长。随形水路和3D打印放尾巴上再碰,那是有具体工艺难题才值得动的东西。
随形水路镶件打印完还能再修改吗?
基本不能。钢料打了孔还能焊补再钻,打印件内部水路一旦成型就定型了,改结构只能重打。所以打之前务必用模流软件或者试压片验证水路走向,这块的钱不能省。
金属3D打印镶件的寿命比不上整体钢料吗?
致密度99.5%以上的合格件,用在我们这种生产批量十万模以内的模子上,寿命和常规镶件没拉开差距。真正的风险在小厂低价件,致密度不达标,几万模就冲蚀。验收时让供应商出示致密度检测报告,低于99.5%的不要。
模具监视器误报太多,工人都嫌烦怎么办?
分两步调。先把灵敏度降一档跑一个班,统计报警里真问题占几成;再把检测区域框到只盯关键型腔,别全画面扫。我们调到第三天才稳定,现在一天误报不到两次。买的时候记得跟厂家谈好免费上门调试,这个别自己瞎摸索。
机械手取件会不会把精密件刮花?
用吸盘会,用定制夹治具不会。薄壁外观件要在夹持面上贴聚氨酯软垫,压力调到夹得住的最小值。第一次上机时盯着取二十模,看没有压痕再放手。