方管冲孔模具怎么冲四个面?芯棒支撑与斜楔侧冲的接单实底
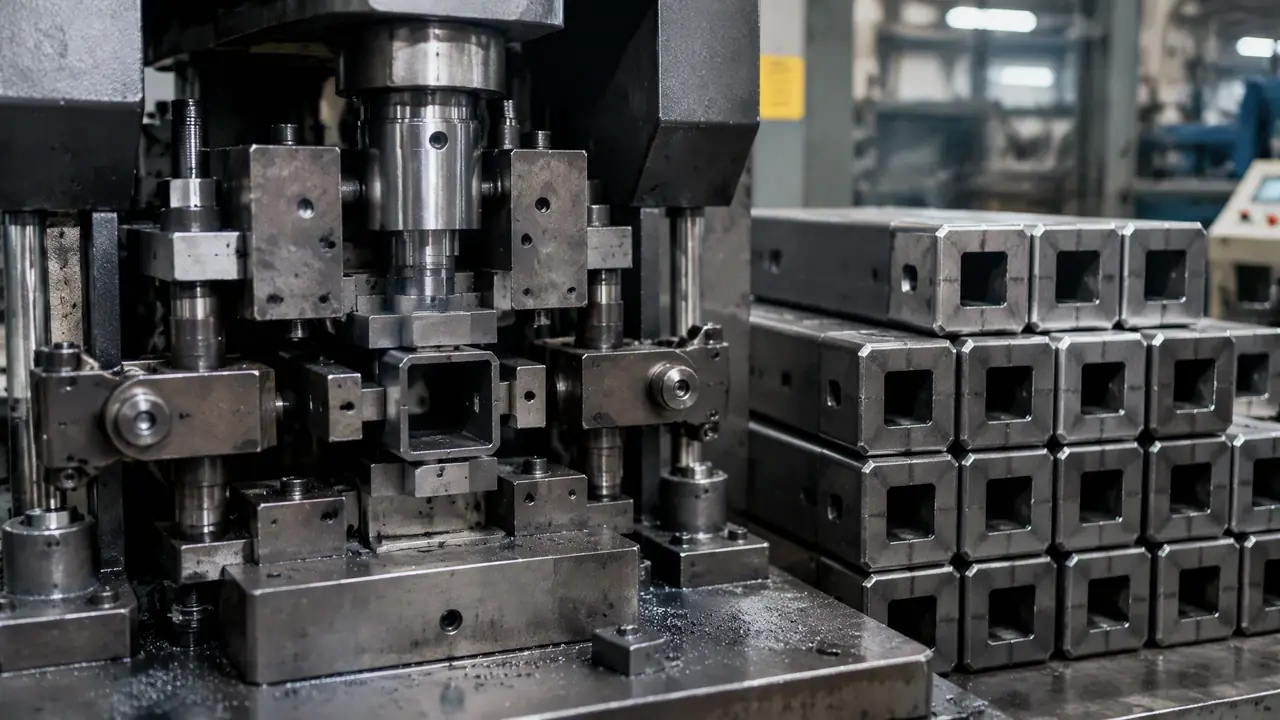
挑明了讲:方管冲孔模具要四面开孔,靠的是管内塞芯棒撑住内壁、斜楔把压力转向侧面这一套,不是把普通打孔模改改就行。40乘40乘2.0的货架管,一套四面模两万五到六万,改模一次动辄几千块,下单前把结构问清楚最省钱。
方管冲孔模具这活儿我上个月刚接了一单:客户做仓库货架横梁,40乘40乘2.0的方管,两个大面冲蝴蝶孔,两个小面冲定位孔,他张口就问,家里那副打孔模改改能不能顶上。我给的说法很直接:顶不上,四面开孔是另一套结构,芯棒加斜楔缺一样管子就塌。
账也给他算了。激光切一件加工费八毛到一块二,一个月五万件就是四五万;开模两万五到六万是一次投入,冲压一件合三分钱,两个月就把模钱省回来了。他当场拍板。月产三千件以下的,我真劝你别开模,激光或者钻模更划算。
方管四面冲孔模具凭什么能把四个面一次冲完?
靠两样东西:管内塞淬硬芯棒撑住内壁防塌,斜楔把上下压力转成左右冲力去打侧面,缺一样管壁当场凹陷起皱。很多人以为就是多加几个冲头,拆开看才知道名堂全在管子里。
跟拿筷子顶着饺子皮戳洞一个道理:里头有东西顶着,皮不破;里头是空的,一戳一个大坑。芯棒就是那根筷子。40乘40的方管,芯棒按内腔配,单边留0.5到1.0毫米方便插管,材料Cr12MoV,淬硬到HRC58到60,冲孔瞬间管壁往外鼓的那一下全靠它顶住。
上下的孔好办,冲头直上直下。两个侧面的孔轮到斜楔上场:冲床往下压,斜面把力转向,侧冲头横向打进管壁,四个面的孔在同一个行程里出来,相互位置全在模具里锁死。管类件的内芯支撑思路是相通的,圆管冲孔模具怎么设计不塌管?内芯支撑、对冲同步与孔距定位的全套实战心得那篇拆得细,圆管比方管还少一个面要照顾。
| 方案 | 模具配置 | 模价 | 孔位精度 | 适合 |
|---|---|---|---|---|
| 斜楔四面一次成型 | 一套模带斜楔 | 4.5万-6万 | ±0.05毫米 | 月产两万件以上 |
| 两副模对冲 | 上下对冲加前后对冲 | 2.5万-3.5万 | ±0.15毫米 | 月产五千到两万件 |
| 单面冲加转位 | 一副普通冲孔模 | 1.5万上下 | 看人工 | 打样和小批量 |
三选一我站斜楔一次成型。对冲那两副模是便宜两万块,可管子要人工回转90度再定位,白班和夜班两拨人手劲不一样,转不到位孔就飘,验货时四面孔对不上,扯皮能扯到你怀疑人生。
多少钱一套、配多大冲床,报价单怎么读
40乘40乘2.0的Q235方管冲Φ11孔,单孔冲裁力两吨出头,60到100吨冲床足够;四个面十来个孔,模价两万五到六万是常态。报价之前,先让对方把冲裁力算给你看。
算法不神秘:孔的周长乘料厚乘抗剪强度。Q235抗剪强度取350兆帕,Φ11的孔周长35毫米左右,乘2.0乘350,一个孔两吨半。四面一起冲再打安全系数,吨位就出来了。实际干活负载压在冲床吨位的60%到75%最稳,冲得太满飞轮掉速,孔口毛刺忽大忽小。
对了,说到冲床多啰嗦一句:别拿离合器老化的旧冲床凑合,四个冲头落下有先后,壁薄的管子会被硬生生扭一下,管口拧成麻花。
模价的大头在斜楔和芯棒。斜楔要研配,斜面贴合面积得有七成以上,这一道比普通冲孔模多花七八天。交期上,普通冲孔模T1试模二十五天上下,带四面斜楔的报35天比较实在,谁跟你拍胸脯说二十天全拿下,你就多留个心眼。
说实话,这套模的钢材钱真不多,Cr12MoV加45钢模架摊下来小几千,贵的是人工研配和试模反复调的那几天。
试模最容易翻的三处,每处都替客户花过冤枉钱
翻车集中在三处:芯棒被管壁抱死拔不出、对面冲完管子没回准位导致四面错位、间隙取大了塌角毛刺超标,三处都有便宜的前置解法。等试模时才发现,改一次就是几千块。
芯棒卡死这个坑我去年结结实实踩过。当时把芯棒和管内腔单边留0.5毫米,想着插管顺滑,结果冲孔瞬间管壁材料被拉下来抱死芯棒,铁粉全挤进间隙里,冲到两百件芯棒拔不动,最后模温加热到80度再用铜棒敲才下来,那批管子内壁刮得跟犁过地似的。改法不值钱:芯棒尾部挂弹簧做成浮动,冲完先退芯棒再卸料,间隙按壁厚公差重新放大。
四面错位出在转位定位上。对冲方案管子要翻90度,靠定位销插进已经冲好的孔里锁角度,销径比孔小0.02到0.05毫米。销子磨掉0.1毫米肉眼根本看不出来,四面孔全歪。销子得用SKD11淬火,每个礼拜拿塞规查一遍,磨损超标立刻换。
销子几十块,一批货几万块。
塌角是间隙的事。单边间隙取壁厚的10%,塌角能爬到半毫米,客户卡尺一量直接退货。2.0的壁我按8%走,0.16毫米,塌角压进0.2毫米以内,毛刺反面去一下就能装配。冲头打两三万模次刃口一钝,塌角最先变大,别等客户投诉,自己养成抽件拿卡尺量的习惯。
回过头看那单货架管,客户听了劝走斜楔一次成型,模具五万二,T1试模一次过,现在一天冲一万二千件,摊到每件三分钱不到。四面冲孔这事拆穿了就三句话:芯棒顶住,间隙取对,转位锁死。三件都做到位,这套模就是车间里最省心的进项;差一件,每一件废品都在替激光切割机打工。
常见问题
方管壁厚不一样,芯棒要另配吗?
看外形变没变。外形一样、只是壁厚从1.5换到2.0,内腔尺寸没动,芯棒通用,间隙重算一遍就行。外形规格一换,芯棒和凹模都得重新配,这不是该省钱的地方。
不打芯棒直接冲会怎么样?
管壁往内凹,塌陷深度能到管宽的一成,孔边一圈皱褶,冲头还可能把对面管壁顶鼓。试一次就明白,试的成本是一根废管,几十块钱的事。
四个面的孔位精度最高能做到多少?
斜楔一次成型的方案,四面相对孔位±0.05毫米是正常水平;对冲加人工转位,能做到±0.15就算手稳的老师傅。图纸上标±0.02的,先跟模具厂把方案聊透再签。
小批量几百件,值得开这套模吗?
不值得。月产三千件以下,激光切割或者做个简易钻模更划算,模具费摊不下来。这套模的回本点在月产一万件往上。