模具工装是什么?工装夹具与模具的边界
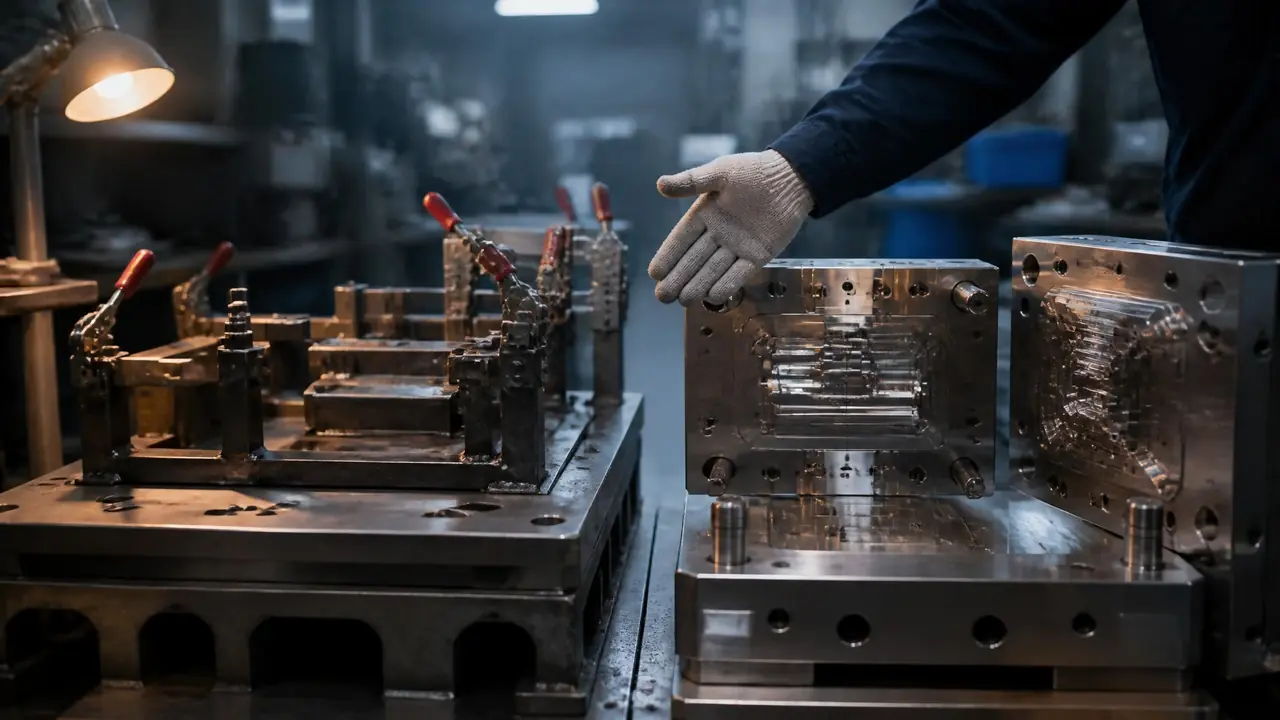
我的判断是,模具工装是个大筐,模具只是筐里最贵的那一件。夹具检具不改变产品形状,模具才改变,这条线画清了,报价和采购就不会乱。你下次拿到清单,先把出产品形状的项目挑出来单独谈。
上周有个做新能源支架的客户来询价,开口就说帮我们报一下模具工装,发来的清单里一半是焊接夹具、两副检具,真正的注塑模只有一套。我说这得拆开算,夹具和模具根本不是一个价。对方愣了一下,估计是被工装这两个字绕进去了。这词车间里天天挂嘴边,真要讲清它和模具的边界,得掰开说。
先把词捋直。工装全称叫工艺装备,范围比很多人想的大:机床上装卡工件的夹具、焊接时固定零件的托架、量产线上量孔位的检具、车刀铣刀这类刀具,在不少厂里都算工装。模具也是这棵树上的一根枝,而且是挂账最重的一根。冲模、注塑模、压铸模、锻造模,全在工艺装备的大类下面。
模具工装是什么?先把工艺装备这棵大树画出来
模具工装泛指生产过程中用到的工艺装备,模具只是其中一类,夹具、量具、检具、刀具这些也都在工装范围之内。所以有人问你做不做工装,先别急着点头,问清楚是哪一类,价格差着数量级。
正因为它是个大筐,厂里的叫法就乱。有的叫工装科,有的叫工模具科,台账混在一起管。我以前在一家做汽车支架的厂待过,工装科的台账里,前一页是十二套焊接托架,后一页就是一副注塑模,资产登记用的还是同一张表。
行话里还有个二类工装的说法,指夹具检具这类,一类工装有时特指模具,不同厂口径不一样。进新厂先问一句台账怎么分,省得开会的时候鸡同鸭讲。
这些家当怎么管,工装模具的台账管理笔记里有一位老科员记的流水账,写得比我细,感兴趣的可以翻翻。
工装夹具与模具的边界,一条最硬的标准就够了
模具直接决定产品的形状,离开模具产品就出不来;夹具只管定位和夹紧,产品长什么样跟它没关系,这就是分界线。其他所有判断,都是这句话的衍生。
注塑模合模,塑料进去,冷却出来一个壳,形状由型腔说了算,这是模具。焊接夹具把两块板按角度托住,焊完拿下来,板子的形状是焊出来的,不是夹具印出来的,这是工装夹具。一句话:产品的形状是不是从它里面长出来的。
灰色地带也有,说两个容易吵起来的。级进模里送料、导向、抬料钉一大堆,看着像夹具的亲戚,但它每一站都在冲出产品形状,归模具,没跑。检具更冤,明明干的是测量的活,一点不碰成型,可精度高、长得又像加强版夹具,常被新人当成模具的一部分。它不是,它是工装里的测量类。
叫法混在一起,吃亏的多半是采购。见过一个真实的事:一家小厂把夹具和模具写进同一张请购单,财务按模具走固定资产十年摊销,夹具其实两年就换了型,账面上留着一大笔早就没用的东西。分开写,分开摊,年底盘点不吵架。
| 对比项 | 工装夹具/检具 | 模具 |
|---|---|---|
| 干的活 | 定位、夹紧、检测 | 直接成型产品形状 |
| 形状决定权 | 没有,产品形状由工艺决定 | 有,型腔型芯说了算 |
| 精度关注 | 定位孔位±0.05到0.1mm | 型腔尺寸加收缩率补偿 |
| 常见价格 | 几千到十来万 | 几万到上百万 |
| 寿命逻辑 | 跟着项目走,换型就闲置 | 按模次算,几十万到上百万模次 |
| 报废原因 | 产品改款、产线调整 | 型腔磨损、崩角、烧蚀 |
报价差多少:我经手的一笔电池托盘项目账
同一个电池托盘项目,焊接工装报价6.8万,配套检具2万多,上盖注塑模要15万,量级完全不同。差距的根子在型腔,不在大小。
去年那单我记得清楚。客户要一套焊接工装:铸铁平台加12个定位销、6组快夹,定位销位置公差±0.05mm,平台平面度0.03mm以内。定位件用45钢,淬到HRC45左右,普通铣床粗加工、磨床精磨,三坐标检测合格发货,前后19天,报价6.8万。两副检具各2万3,塑料件检尺,比想象中便宜。
同一个项目里,托盘上盖那套注塑模,模架用P20,型芯上718H,CNC粗加工、淬火、电火花清角、省模抛光一套下来40多天,报价15万,客户还嫌贵。我让他去问第二家,回来告诉我人家报17万,他就没话了。
差在哪?差在型腔。夹具碰不到产品表面,定位销磨坏了换一根几百块;模具的型腔直接印产品,钢材、热处理、抛光一样不能省,坏一块就是大修。型腔怎么加工、怎么抛光排气,型腔那篇拆解写得更全,这里不展开。
交付周期也是两码事。夹具检具走通用机床,排产快,两三周常见;模具要过CNC、热处理、电火花、抛光好几道关,一套中型注塑模40天起步,赶工也压不到30天以下。排项目计划的时候,别拿夹具的周期去套模具,这是新人常犯的错。
回到开头那位客户。最后我们把清单拆成三份:注塑模一份、焊接夹具一份、检具一份,各自找对口厂家,预算一周就批下来了。你下次拿到类似的清单,先问自己一句:哪几项要出产品形状?挑出来单独谈,剩下的归工装。就这么一步,能省掉大部分扯皮。
常见问题
治具和工装夹具是一回事吗?
基本是一回事。治具是台资和日系企业带来的叫法,大陆厂里多说夹具,指的都是定位加夹紧的那套东西。面试或者对图纸的时候听到治具别发懵,就是个叫法差异。
检具为什么比普通夹具贵?
检具要出数据,精度往±0.02mm这个量级上做,材料要稳,车间温度变了都不能让它飘。普通焊接夹具做到±0.1mm就能交差,成本自然差一截。
一套焊接工装大概多少钱?
看复杂度。简单的托架定位工装几千块能做,带十几个定位销和快夹的,几万到十来万都正常。我经手的那个6.8万属于中等偏上,贵在定位精度和三坐标检测费上。
工装模具这个词到底对不对?
口语里没错,不少汽车厂就有工装模具科,一个部门管两摊。但做预算时最好拆开说,夹具归夹具、模具归模具,两边报价口径差太远,混着说容易吃亏。