水泥墙板模具怎么做才不翘不裂?平整度、脱模剂和边角一次讲透
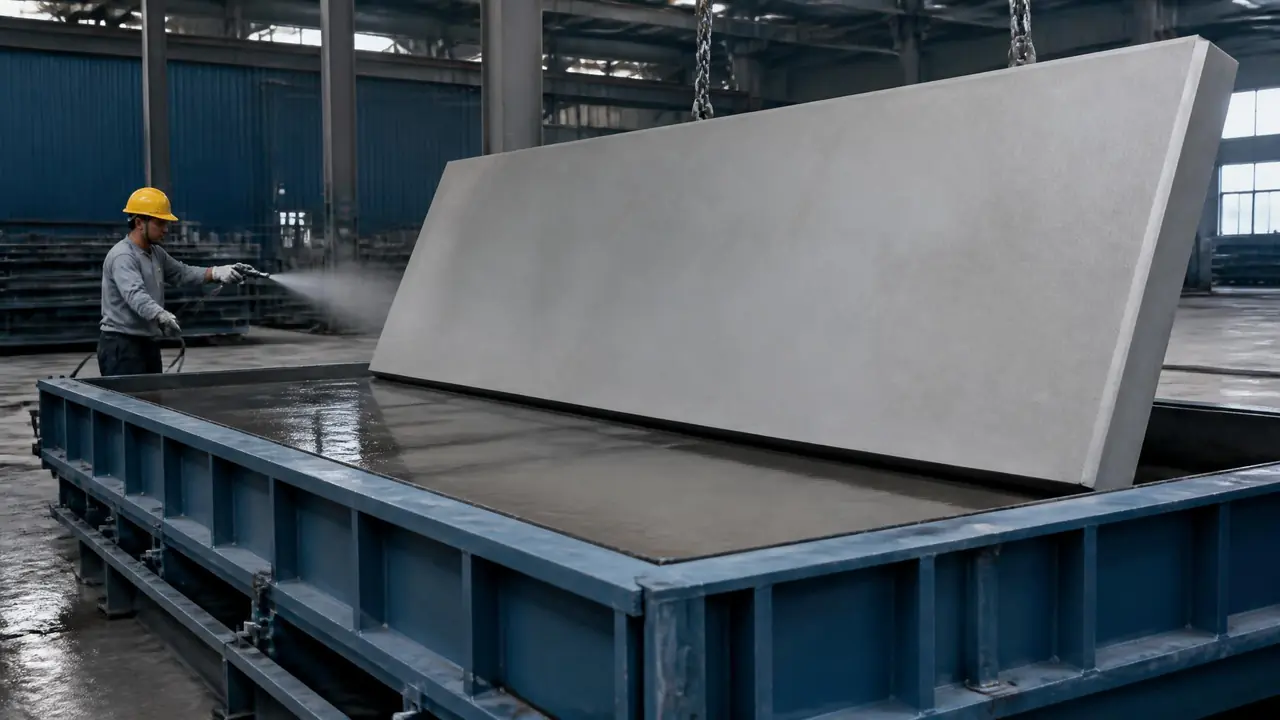
把话放这儿:墙板浇出来翘、麻、崩边,十有八九先查模具,别一上来怪工人手艺。面板钢板低于6毫米、脱模剂涂得厚薄不匀、棱角做成直角,这三样凑齐了,再好的水泥配方也救不回来。开工前照这三条把模具过一遍,能省下成批返工的钱。
上个月有个老客户拉来两块装饰墙板让我看,2米靠尺往板面一搭,中间能塞进小指头,缝得有4毫米。他咬定是新到的水泥有问题,我没接话,问他模具用的什么钢板。电话里一问,3毫米的板,筋还焊得稀稀拉拉。我说这不用查了,模具的事儿。墙板这种东西,六面里五个面都平平整整没人看,就冲着这个大平面来的,而大平面的命,捏在墙板模具手里。
水泥料再好,模具面是波浪,出来的板就是波浪。这篇我就围着三件事说透:平面怎么压平、脱模剂怎么涂、棱角怎么不崩。都是我车间里交过学费换来的。
大平面的平整度,钢板厚度和加强筋才是命门
做水泥墙板模具,面板至少用6毫米冷轧钢板,底下配250到300毫米间距的槽钢或方管筋,焊完校正到2米靠尺缝隙1毫米以内,达不到就别开浇。道理不复杂:水泥湿料有将近2400公斤每立方米的比重,压在薄板上,浇筑那一下就把面板压出肉眼看不见的下陷,养生一干,翘曲全暴露出来。
3毫米板不是不能用,是扛不住。我2023年图便宜做过一副,面板3毫米、筋间距拉到500,头一个月没事,浇到第四十副,板面中间起了道浅波浪,返工了三十多块板,光打磨人工就贴进去两千多块。后来重做一副,6毫米面板、10号槽钢做筋、间距300,浇到今年一百八十多副,靠尺一搭还是一条线。
焊接这步最容易埋雷。筋和面板要是满焊,热量一上来,整张面板拉得跟锅底似的。我们的做法是断续焊,焊50毫米留100毫米,两头和四边满焊锁边。焊完别急着用,搁三天让应力放一放,变形大的地方火焰校正一下。说实话,很多模具买回来就不平,不是钢不好,是焊完没校正就出厂了。
面板还得抛。水泥虽然比塑料件糙,但装饰墙板要直接喷漆或者贴皮,面板得用油石顺一个方向推光,粗糙度做到Ra0.8左右,板面出来才有那种摸上去发滑的密度感。粗糙的面模浇出来的板,毛细孔全开着,喷漆吃料,一平米多费两成漆。
脱模剂不是越厚越好,涂法比牌子重要
水泥碱性重,墙板模具要用皂化油类脱模剂,按1比5到1比8兑热水,拿干净棉纱薄涂两遍,第一遍干透再上第二遍,厚了起麻面,薄了拉皮。这步看着最不起眼,翻车率却最高。
我见过太多厂图省事刷废机油,头两模看着挺滑,第五模开始板面一块一块发黄的花斑,那是机油跟水泥里的碱起了反应,斑子渗进表层两毫米深,铲不掉磨不平,这批板只能当次品卖。皂化油便宜得多,一桶18升的兑完能涂两百多平米模具面,摊下来每块板的脱模成本不到一块钱。
涂法上有三个讲究。第一,棉纱要顺一个方向抹,来回蹭容易局部堆厚。第二,冬天钢模凉,脱模剂兑水后容易凝在面上,先把模具空转预热到20度再涂,不然涂出来一道一道的油线,板面上就是一道一道的印子。第三,涂完拿手背贴一下,微微发黏但不粘手指,这个厚度正好。太厚了浇上去,表面那层水泥被油膜托住水化不实,脱出来一片鱼鳞似的麻面。
对了,说到这个,很多人问喷涂行不行。行,但喷壶雾化差的会一坨一坨的,我更偏向手涂,慢是慢点,一副1.2米乘2.4米的模面,两个人十分钟涂完,匀得很。
边角崩裂,八成是R角没留加上脱模太急
墙板棱角崩边,先把模具边口从尖角改成2到3毫米的R角,再等试块强度到15兆帕以上才脱模,两招下去崩边率能从10%压到1%以内。别急着怪工人手重,模具边口是直角的话,谁脱谁崩。
直角棱边脱模那一下,板子往下一让,棱上的水泥全靠那零点几毫米的接触面扛,等于拿刀背刮。改成R2的圆角,成本几乎为零,钳工拿磨头走一遍就行,成品边上多一条圆滑的小圆线,客户反而觉得做工细。这个坑我踩过,一副模改R角之前,一百块板里挑出十一块崩边的,改完浇了三百块,崩了两块,还是吊装磕的。
脱模时机是另一半原因。我们蒸养是静停2小时、升温2小时到60度、恒温4小时、再慢慢降温,全程算下来8到10个小时,试块压出来到15兆帕才动模。有次赶订单,恒温压到3小时就掀盖,那批板棱角一碰掉渣,客户收货投诉,整批让利15个点才了事
起吊也补一句。大板别用单点钢丝绳硬吊,用真空吸盘或者四个八字吊点加横梁,让板子平着走。侧面一受力,再好的棱角也给你掰崩。
模具材质怎么选,顺手放一张我们车间实际用下来的对比:
| 材质 | 寿命(次) | 大平面平整度 | 单价参考 | 适合谁 |
|---|---|---|---|---|
| 6毫米钢板模 | 300以上 | 最好,靠尺1毫米内 | 800到1200元每平米模面 | 批量做装饰墙板 |
| 玻璃钢模 | 80到120 | 好,怕高温变形 | 500到700元每平米 | 异形板、小批量 |
| 塑料复合模 | 50以内 | 一般,越用越翘 | 300元上下每平米 | 打样、临时活 |
我的站队很明确:认准要批量做墙板的,直接上钢模。玻璃钢便宜那两三百一平米,摊到寿命里反而不划算,而且高温蒸养几轮下来边角发软,崩边先从模具本身崩起。
那两块翘了4毫米的板,客户回去把模具重做了。钢板加厚、筋加密、边口倒了R角,上礼拜发来的新样品,靠尺贴上去连0.5毫米的缝都难插进去。墙板这行拼来拼去,拼的就是模具那点耐心,料谁都能配出来,面和棱是模具给的。
常见问题
墙板模具每次用完要马上清洗吗?
要,水泥浆残料硬化后比石头还犟,隔夜再铲基本得动凿子,一铲一个坑,模面就毁了。脱完模趁浆还软,拿塑料刮板刮掉,湿布擦一遍,再薄薄补涂一次脱模剂防锈,整套下来十来分钟。
冬天浇筑墙板,模具需要额外加热吗?
环境低于5度建议先把钢模预热到20度左右再涂脱模剂和下料。冷模会让贴面的水泥急速失温,水化不充分,表层起粉,脱模剂也挂不匀。车间有蒸汽的,空模蒸半小时就够。
一套墙板模具大概多少钱?交期多久?
按我们这边的行情,常规1.2乘2.4米的平板模,钢模一平米模面800到1200元,一副整模连同边模压条一万五上下,交期20到30天。带浮雕纹理的装饰面模要多加雕刻和抛光工序,贵四成左右,交期也得再加十天。
板面出现小气泡麻面,是模具的问题还是料的问题?
两边都可能,先查脱模剂是不是涂厚了,再查振捣。料偏干、振动台频率不够也会留气泡。一个土办法区分:同一模面换一锅料再浇,麻点位置不变就是模具面的事,位置乱跑就是料和振捣的事。