水泵模具怎么开才不花冤枉钱?泵壳叶轮两副模的门道与验收要点
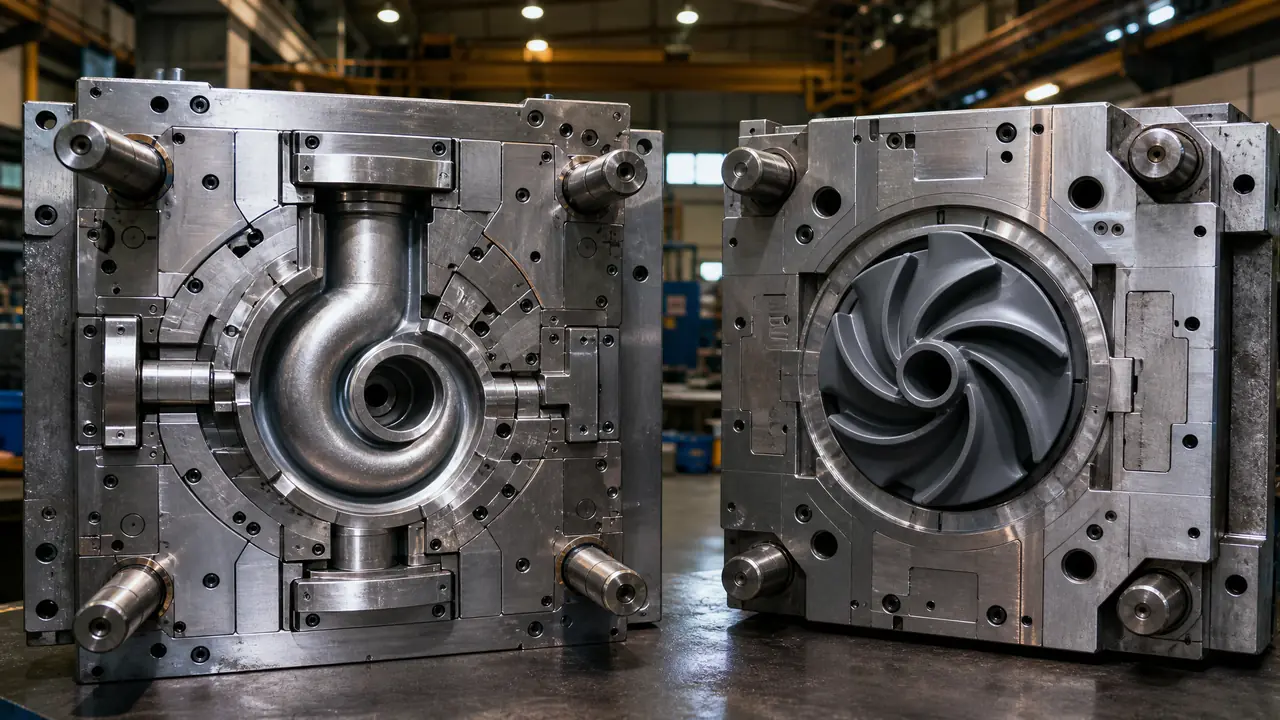
把话放这儿:水泵模具是泵壳模加叶轮模两本账,结构、钢材、报价、交期都得分开谈;叶轮的动平衡一半在模具上就定了,后道只能找补。带着这套思路去谈价验厂,钱才花在刀刃上。
上个月月底,温岭大溪一个开泵厂的老主顾来电话,说要再开一款增压泵,开口就问:水泵模具一套什么价?我先给他泼了盆冷水——这不是一套的事,泵壳一副模,叶轮一副模,两本账。
他在电话那头愣了一下,说以前都是整机配套厂包掉的,头一回自己开模。这种客户我一年能碰上十来个,问来问去就三件事:钱花在哪,精度谁保,本地开还是出去开。这篇就把这三件事摊开讲透。
泵壳和叶轮是两副模,报价前先分开算
泵壳模管外形和密封,叶轮模管精度和平衡,结构、钢材、腔数、报价全不一样。谈价之前先拆成两副模分开问,打包价里最容易藏水分。
泵壳模的重点在结构。家用泵的泵壳十有八九是PP注塑的,出水口歪在侧面,得用滑块抽芯;进出水的螺纹要么镶铜嵌件,要么模具上直接做强脱。密封面是命门,平面度得压到0.05毫米以内,不然装机漏水,泵厂第一个找的就是模具厂。对结构没底的话,可以先翻翻模具结构图解,把型腔型芯、滑块这些词弄明白,跟厂家对话不吃亏。
钢材上,泵壳模我用718H预硬钢最多,硬度均匀,省一道热处理,也少一层变形风险。按我这几年的单子,带滑块带嵌件的泵壳模,报价多落在8到13万,T1试模35天上下。泵壳壁厚在3毫米左右,厚薄不均就缩水,运水得跟着壁厚走,开模前让设计照着冷却水路的布法核一遍,能省掉一回改模。
叶轮模是另一码事。叶片是曲面,型芯得五轴或者高速铣铣出来,浇口开在中心或三等分点上。家用款叶轮多用PP,一套3到6万;热水泵、增压泵的叶轮上玻纤尼龙,模温要拉到80度以上,钢材还得扛玻纤冲刷,一套5到8万。贵有贵的道理,这个钱别省。
叶轮的动平衡,一半是模具给的
模具决定叶轮的壁厚均匀度和浇口对称性,这两样是动平衡的底子。残余不平衡量靠后道去重找补,模具做不对称,后面越修越歪。这话我逢客户必讲。
不少泵厂的人觉得动平衡是装配车间的事,跟模具有什么关系。关系大了。前年一套潜水泵叶轮,一模两腔,浇口位置偏了一点,两腔出件重量差了2克多,装机噪音超标,客诉直接砸到泵厂头上。追到根上,问题就出在模具流道不平衡上。这个坑我踩过,赔得肉疼,从那以后我们厂的叶轮模,浇口一律对称布置,试模先称重。
模具上能抓的就三条:浇口对称,型芯定位止口的同心度控制在0.02毫米以内,顶针布置对称防止顶出时叶片变形。抓完这三条,残余不平衡量交给后道去重,几分钟的事。模具底子要是歪了,去重就是把叶轮削得千疮百孔,性能照样吃亏。跟盖房子打地基一个理,地基斜了,墙上贴多少瓷砖都白搭。
温岭买泵,模具去哪开?
温岭大溪、泽国一带能开简单的PP小模,泵壳模和精度要求高的活,多半流到隔壁黄岩。按活的难度分单,比死磕一家省时间也省钱。
温岭是水泵整机的大本营,大溪镇上泵厂一家挨一家,但本地模具厂以小模快模为主,开个密封盖、简单叶轮,三五天交货,价格也实在。泵壳模这种带滑块、带嵌件、要保密封面的活,温岭本地能接的厂不多,大部分往黄岩流。我在黄岩做模具十几年,客户名单里温岭号码占了一小半,就是这个分工闹的。两地车程四十来分钟,跑一趟不算远。
去黄岩验厂别光看门面,我给个土办法:数加工中心,看试模机。四台以上数控加工中心的厂,产能基本稳;厂里得有自己吨位段的注塑机,160吨到250吨都摸得着的,试模就不用排队外借。修模响应也要谈进合同,泵厂停产一天,损失比修模费大得多。
报价单上先盯哪三个数?
先盯钢料牌号和重量、腔数、试模次数这三样。模具报价的水分多半藏在这三处,盯着问下去,报价单当场能挤掉一截。
头一样是钢料。718H和P20看着像兄弟,价差能到两成,还有些厂拿翻新料冒充,在重量上做文章。报价单得写清牌号和毛重,到货对不上就退。注塑模具报价的门道,影响报价的六个关键因素那篇里拆得比我细,可以对照着看。
第二样是腔数。叶轮一模两腔和一模四腔,模具钱差不多翻倍,可单件摊下来便宜,月出货几万只的泵厂上四腔才划算,量小的两腔够了。第三样是试模,T1含不含在报价里、修模包几回,白纸黑字写清楚。我见过最离谱的一单,试模三次次次另收钱,客户多花了一万八。
把部件、材料、价码放进一张表,谈价的时候直接拍桌上:
| 部件 | 常用料 | 放模收缩率 | 模温 | 价码区间 |
|---|---|---|---|---|
| 泵壳 | PP | 1.5%上下 | 40-60度 | 8-13万 |
| 泵壳带嵌件 | PP加铜螺母 | 1.5%上下 | 40-60度 | 10-15万 |
| 叶轮家用款 | PP | 1.5%上下 | 40-60度 | 3-6万 |
| 叶轮增压款 | PA66加30%玻纤 | 0.5%左右 | 80-100度 | 5-8万 |
表里的数字是我这几年江浙客户单子的经验区间,具体还得看腔数和结构,差个两三成很正常。
电话收尾时,我跟大溪那位老主顾说:泵壳模放黄岩开,叶轮先在本地开一副PP的试市场,跑通了再上尼龙款。他算了算,第一期少花六万多。水泵模具的账,从来是算出来的,不是问出来的。真要开模,先把两副模拆开、三个数盯住,再动笔签字不迟。
常见问题
泵壳模具开好后怎么验收?
试模件量三处:密封面平面度压不压得到0.05毫米,进出水螺纹过不过通止规,接水口配合尺寸对不对图。三处过关,模具基本就稳了。
叶轮模具的动平衡要不要写进合同?
动平衡是装机后整机测的,合同里写它容易扯皮。建议改成两条能量化的:叶片壁厚差不超过0.1毫米,止口同心度0.02毫米以内,好验也好追责。
泵壳用PP还是尼龙好?
冷水泵用PP,便宜又耐水解。热水泵、增压泵上PA66加玻纤,强度高,可尼龙吸水,泡水工况尺寸会涨,设计时得把公差放出来。
一副水泵模具能用多少模次?
PP泵壳模30万模次上下要大修一次,玻纤尼龙叶轮模磨损快,10到15万模次就得动浇口和型腔。订货量大的话,备一副备用型芯不亏。
温岭本地开模靠谱吗?
简单小模靠谱,交期快、改模方便。带滑块嵌件的泵壳模和尼龙叶轮模,还得看厂里设备,没有五轴和试模机的,多便宜都别接。