锅模具怎么铸出一口锅?铸铁锅的砂型流程
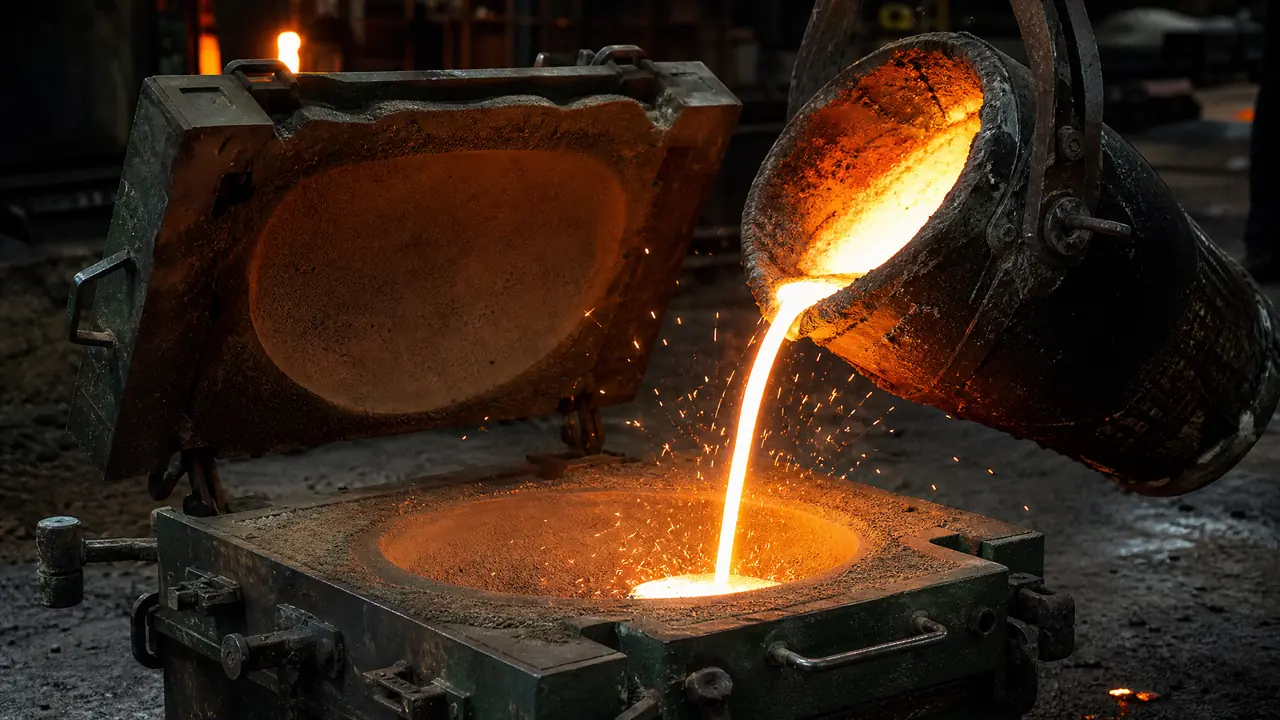
开门见山:一口铸铁锅的底子,在锅模具那一步就定了。砂型一次一浇、浇完即毁,锅壁厚薄和砂眼多少全看造型功夫。想挑到耐用的铸铁锅,先翻过锅底看表面再下单。
一口铸铁锅出厂前什么样?带着浇口、粘着黑砂,锅沿还连着一坨多余的铁。我头回看锅模具开箱就是这个画面——两箱砂子掀开,锅坯躺在里面。先给判断:锅模具不是铁做的模子,而是两箱砸实的型砂,中间掏一圈锅形空腔,铁水浇进去冷却了就是锅。这套砂型流程决定锅壁厚薄均不均、有没有砂眼,买锅之前先把工艺看明白。
别小看这两箱砂子。一口32厘米的铁锅,从造型到开箱顺利的话两个钟头上下,中间任何一步手抖,缺陷就留在锅底。砂的紧实度差一点,锅面起麻坑;合箱时掉进一撮砂,锅底就多一块夹渣。老师傅常说锅是浇出来的,其实是造出来的。
一口锅的模具,其实是两箱砂子
锅模具的主体是砂型:上箱和下箱两副砂框,中间的空腔按锅的外形翻转取出,浇注一次基本报废,属于一次性成型。听着浪费,砂子本身是回收的——落砂后的旧砂过磁选、除尘、冷却再回用,用了几十年的旧砂堆我见过,砂粒都包浆了。
具体怎么成腔?先做一副锅的模样,批量厂用铸铝或铸铁模样,小作坊拿木头做也行。模样平放在底板上,锅口朝上,沿锅沿那一圈平面分型。下箱填砂砸实、刮平、翻过来,再放上箱,撒一层分型砂,上箱也砸实。之后提起上箱,把模样从下箱里起出来,锅形整圈留在下箱,上箱只留锅沿平面和浇冒口通道,合回去就是一个完整的空腔。
造型这一步,厂子里分两条路走。量大的用造型机,射压加震击,一箱砂几十秒砸完,紧实度还均匀;小批量、大口径的锅多半手工造型,风锤一遍遍捣,一箱下来小半个钟头。我蹲过的那家车间两种都有,师傅说机器箱留给走量款,手工箱留给花色货。
敞口的锅不用下芯,一腔到底,锅的内壁就是砂面本身。带盖的炖锅或者锅耳复杂的款式,才要加活块和砂芯。型腔这个词放到锅上更好懂,之前写过一篇型腔和型芯的区别、加工方式与抛光排气,感兴趣可以去翻。型砂也有讲究,石英砂掺膨润土和煤粉,含水量压在4%到6%,煤粉占3%上下,浇注时烧出一层光亮碳膜,锅坯表面才不发粘不结疤。老师傅验砂不用仪器,手攥一把,成团、掰开即散,就成了。
从造型到开箱,一箱锅要过六道关
砂型流程六步:混砂、造型、下芯合箱、浇注、落砂、清理打磨,砂模只能用一次,浇完就打掉回炉再生。看着土,每一步都有失效点,铸铁锅的毛病十有八九能追到这六步里。
混砂和造型前面说了,往下是合箱。合箱前要在型腔表面刷一遍石墨涂料,防粘砂,刷漏一块,那块锅面就糙。合完箱用压铁或锁箱螺栓压住上箱,不然铁水一顶,上箱浮起来,锅沿就跑厚。我见过最冤的一炉,压铁少放了两块,开箱一看整批锅沿厚了快两毫米,全部回炉重浇。
浇注是全场最紧张那几十秒。电炉出来的铁水逼近1450℃,浇包里晾到1360℃上下再浇,太烫容易呛出气孔,太凉又浇不到锅沿边。浇口对准,一气呵成,中途断流一次就是一个冷隔。铁水面上先结一层暗红的皮,渣勺一拨,底下亮黄的水跟着流出来,那画面我到现在还记得。
浇口和冒口摆哪里,也讲究。锅是盘状薄壁件,浇口多设在锅沿一侧,铁水贴着型腔壁转圈进,冲得太猛卷气,走得太慢又浇不满。冒口开在最厚的位置补缩,锅底中心那块略厚,冒口就对着它,凝固时最后补进去一点铁水,不然锅底缩出一个凹坑。浇口冒口跟锅连成一体,落砂后才切掉,新锅边上那圈磨痕就是这么来的。
质检那道也有意思。锅坯出了抛丸机,老师傅拿小锤沿锅沿敲一圈,听声辨裂——有暗裂的锅声音发闷,一下就听出来。再拿卡尺量几个点的壁厚,最薄处压在2.8毫米上下,低了的直接敲碎回炉。这套土办法没有传感器,快得很,一天几百口锅就这么过。
浇完等。铁锅壁厚大概三到四毫米,凉得快,四十分钟到一个钟头就能落砂开箱。太急着开箱,锅坯内外冷缩不匀容易翘;闷太久也没好处,占场地拖工期。开箱之后进抛丸机滚一遍,黑砂打干净,浇口用砂轮磨掉,飞边锉平,再过一遍目检,锅才算出锅。
砂型和金属型到底差在哪,下节拿锅来比;更系统的对比之前那篇砂型铸造和金属型铸造的模具对比写得全,这里不重复展开。
砂型和金属型铸锅,到底选哪个?
走量的大厂用金属型,一套硬模浇几万口;砂型一箱一换但开模成本极低,款式多、批量小的铁锅厂照样离不开它。两条路线没有谁淘汰谁,看的是订单形状。
| 对比项 | 砂型铸造 | 金属型铸造 |
|---|---|---|
| 模具寿命 | 一箱一用,型砂回收回用 | 金属型几千到几万次 |
| 开模成本 | 低,木头模样也能开干 | 高,一套金属型几万起步 |
| 锅坯表面 | 略粗,要靠抛丸救 | 光洁,铸态就挺好看 |
| 壁厚均匀度 | 靠手工,波动稍大 | 尺寸稳,波动小 |
| 适合谁 | 小批量、大口径、款式杂 | 定型款大批量走量 |
我的偏向很明确:订单碎、款式多的厂,砂型是活路,锅面粗一点抛丸能救回来,省下的模具钱是真金白银。日产几千口的定型锅,金属型确实比砂型强一截,这是拿账算出来的感受。铝锅那边道理相近,倒铝锅模具的3条实战经验我之前记过,铝水比铁水烫不到哪去,防粘砂的思路却是一脉相承。
回到开头那个画面:砂箱掀开,锅坯躺在黑砂里,浇口还连在锅沿上。一口锅的好底子,在浇注前那一个多小时就定了型——砂砸得实不实、涂料刷得匀不匀、合箱时有没有落砂。下次挑铸铁锅,翻过来看看锅底,表面匀净、没有明显冷隔和夹渣的,多半出自一套认真做出来的锅模具。
常见问题
铸铁锅上的浇口痕在哪个位置?
多半在锅沿或锅底外侧,打磨后留一块比别处略亮的疤。挑锅时留意那块区域有没有细裂纹,浇口根部是应力集中点,翻过来看一眼不吃亏。
砂型铸出来的锅有砂眼正常吗?
针眼大的气孔在铸造行业算常见,标准允许范围内不算缺陷。要是一眼能看见成片的孔洞或者夹渣,这口锅放下别买,用不了多久就渗。
一套锅模具能浇多少口锅?
砂型是一次性的,浇一箱换一箱,型砂回收再生接着用,长期成本压在模样和砂处理线上。金属型另一回事,一套硬模正常能用几万次,摊到每口锅上便宜得多。
家用铸铁锅要不要纠结铸造工艺?
不用。砂型和金属型都能出好锅,关键看后处理:抛丸到不到位、开锅油膜养得好不好。表面看着舒服、锅底平整放得住,就够家用。
为什么有的铸铁锅锅底一圈一圈的纹?
那是机加工或打磨留下的刀纹,也有的厂直接保留铸态表面。铸态面略粗,挂油反而好,养出来的锅不容易粘,算特点不算毛病。