木模具现在还有哪些在用?铸造砂型与食品印模
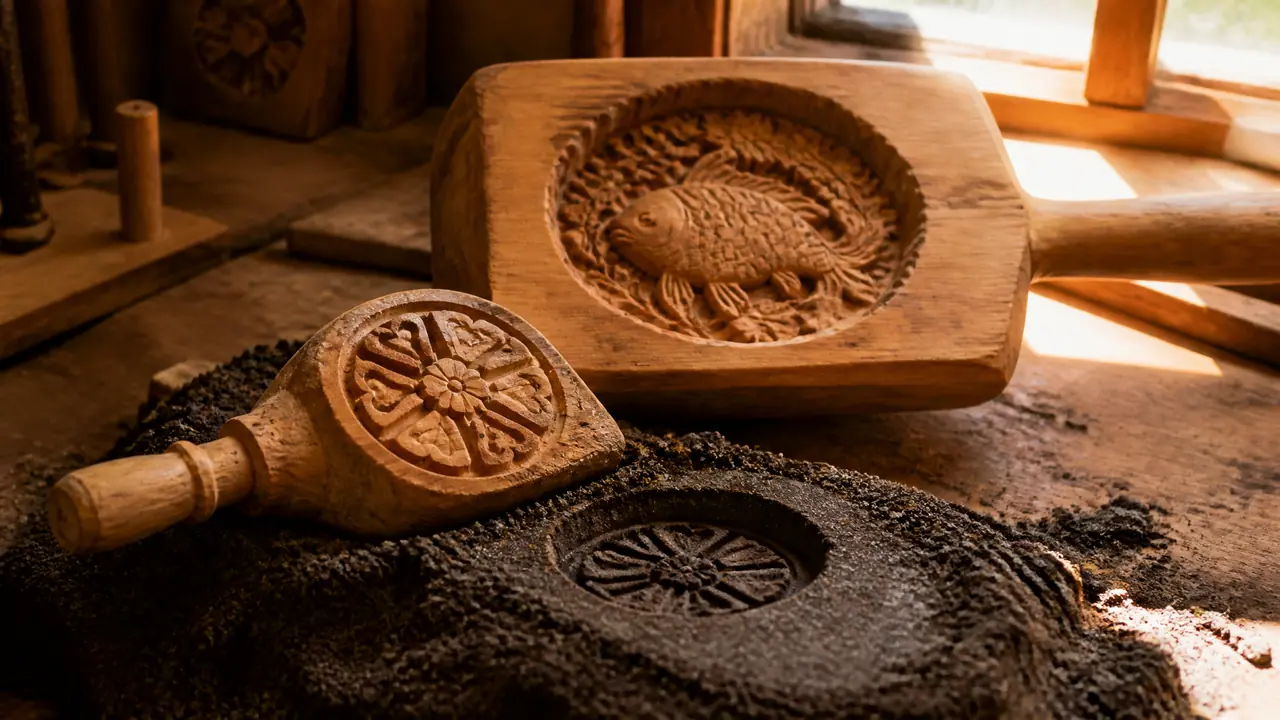
先说结论:木模具没有淘汰,它退守在两个最合适的位置,一是砂型铸造的单件小批量模样,二是讲究压花的食品印模。木模便宜、快、好改,可寿命和精度撑不起量产。你先按批量数选:几百件订木模,量产直接上金属模。
前几天有个开机械配件厂的朋友打电话,问我木模具是不是早就绝迹了,因为供应商的报价单里还躺着一套木模钱,他觉得像上个时代的东西。我听完就笑了。木模具非但没绝迹,在砂型铸造和食品这两个行当里,它到现在还是刚需,只是退到了大多数人看不见的角落。
判断依据不复杂。你去任何一家还在做单件小批量铸件的车间看,造型工段里摆的多半是刷着黑漆的模样,那就是木模。再翻翻山西、山东做糕点的老作坊,压花纹用的印模,十有八九是一整块硬木抠出来的。金属模吃掉的是量产那一头,单件和手艺那一头,木头一直没让。
砂型铸造车间里,木模凭什么还站得住
做单件小批量铸件时,木模仍是砂型铸造的首选模样,一套几百到几千块,三到七天交货,成本通常只有金属模的三到五成。逻辑就是分摊。金属模贵在开模,一套铝模上万起步,批量上不去这钱根本摊不下来。木模是木匠拿樟子松、红松这类软硬适中的料按图纸刨出来拼起来的,人工占大头,料钱反倒不多。改尺寸也快。砂箱才翻了几十箱,客户说壁厚要加两毫米,师傅拿刨子半天就改完;金属模得走返机加工序,一周起步。
放尺是这行最深的一道坎,我在铸造厂里最服的就是老师傅放尺那一下。灰铁件收缩率百分之一上下,铸钢件百分之二左右,图纸标一千毫米,木模实际要做成一千零一十毫米,全凭脑子里换算。邻县有家小厂图便宜,找了个不懂铸造的木匠做模样,忘了放尺,一整批皮带轮铸出来小了一圈,全部回炉,光铁水就多烧了小两万。这行看着土,坑全在细节里。
价格和交期我手上有一组实打实的数。去年秋天帮朋友问过一套皮带轮模样加芯盒,本地师傅报两千六,五天交活;同期问的铝模,报价一万四千八,工期二十天往上。最后那批活一共要铸一百二十件,算下来木模摊到每件二十来块,铝模要一百二还多,这账谁都会算。要是后来追加到五千件呢?那就是另一个故事了,这批活他们铸完就收摊,木模正合适。
起模环节木头也有优势。木料有弹性,起模时敲敲打打不容易伤砂型,磕了碰了当场拿腻子和木片就能补上,铸铁模样常用的起模斜度一到三度,木模师傅顺手就留出来了。带孔的活还有另一码事:模样管外形,芯盒管内腔,轮毂那种件的内腔得靠芯盒做出砂芯来,木芯盒比模样还讲究,分盒面、定位销一样不能省。
这些底层的门道,我在铸造模具是什么?砂型铸造和金属型铸造的模具对比那篇里写过更全的版本,想系统捋一遍的可以翻翻。
食品印模为什么认木头
压花纹的食品印模至今以木模为主,榆木梨木枣木雕刻的月饼模一套两百到八百块,压出的花纹比金属模更立体。道理说出来挺朴素。木头比金属温润,压糖皮面皮不容易粘,冬天摸上去也不冰,面团不会被激出一层硬壳。刀口是刻刀一刀一刀挖出来的,纹路深能到两三毫米,压出来的鲤鱼、玉兔、福字棱角分明。激光做金属模效率高,可那种手作的钝感,机器做没了。山西的月饼模多用梨木,硬而不脆;广东做糕印偏爱荔枝木,这是我从一个刻了二十多年月饼模的师傅那里听来的,他自己最认梨木。
木印模娇气,养起来倒简单。用完阴干,不能暴晒不能泡水,梅雨季得防霉。我见过一支没养好的榆木模裂了一道通纹,整条鱼纹当场报废。用之前刷层熟油慢慢养,越用越亮,老师傅手里那种包浆乌亮的模子,岁数说不定比你还大。
顺带说个糕点铺的小窍门:压之前往模子里撒一层薄手粉,脱模一磕就出,纹路完整率几乎能到十成,不撒粉的话十次总有两三次粘底。就这么点门道,很多新开铺子的人要赔掉好几锅料才摸出来。
有意思的是,现在也有师傅拿CNC在木头上刻模,刀路打完再手工修光,交期能压到三天,纹路底子比纯手工还均匀,只是那股手作的憨劲差点意思。食品模具的整个家底,从月饼到巧克力,我在食品模具有哪些种类?从月饼到巧克力食品级模具全览里盘过一遍。手头正好要做月饼的话,手法和技巧细节看月饼模具怎么用?传统手工和现代压模的做法与技巧就够了。
木模具什么时候必须让位给金属模?
批量过万、公差卡得严或者产品要长期量产时,木模就该让位了,金属模的寿命是木模的几十倍,摊到每件反而便宜。我见过一套木模样翻了三百多箱就磨圆了棱角,铸出来的件披缝越来越宽;同样的活换铝模,翻上万次尺寸还稳稳待在公差里。这是一笔不用算第二次的账。
| 对比项 | 木模 | 金属模 |
|---|---|---|
| 一套价格 | 几百到几千元 | 上万起步 |
| 交货周期 | 3-7天 | 15-30天 |
| 使用寿命 | 约200-400箱 | 上万箱 |
| 尺寸稳定性 | 受湿度影响会胀缩 | 稳定 |
| 适合场景 | 单件、小批量、试制 | 批量量产 |
所以我的偏向很明确:三百箱以内的活,木模确实比金属模划算一大截;要奔着量产去,别心疼那笔开模钱,咬牙上金属模。
后来我给那位朋友回了话:几十件的铸件,放心让供应商做木模,这钱花在刀刃上。木模具这门手艺,就像车间角落里那台老皮带车床,不显眼,缺了它还真转不起来。下次你在铸造车间闻到木屑混着型砂的味道,就明白了——有些老东西还活着,是因为它还在干别人替不了的活。
常见问题
木模具用什么木头做最耐用?
铸造模样多用红松、樟子松和柏木,纹理直、不容易翘;食品印模认榆木、梨木、枣木这类硬木,花纹边缘才立得住。软木好刻但不禁磕,硬木耐用但费刀,看你要寿命还是要交期。
木模尺寸为什么要比图纸放大?
金属液浇进砂型冷却后会收缩,行业里叫放尺。灰铁件大概放大百分之一,铸钢件百分之二上下,具体还得看铸件结构和牌号。不懂放尺的木匠做出来的模子,铸件几乎必废。
家里的木质食品印模怎么防裂防霉?
三个习惯就够:用完阴干别暴晒,别泡水,梅雨季放进米缸或者挂在通风处。隔阵子刷点食用油养木性,裂纹基本能避开。
现在还能找到做木模的师傅吗?
比十年前少多了,但没断。铸造厂周边、老城区的木器作坊还有人在做,接的多是砂型模样和糕点印模的活。找的时候先问他会不会放尺,一句话就知道内行还是外行。