模具冷焊机修补怎么样?热影响区小
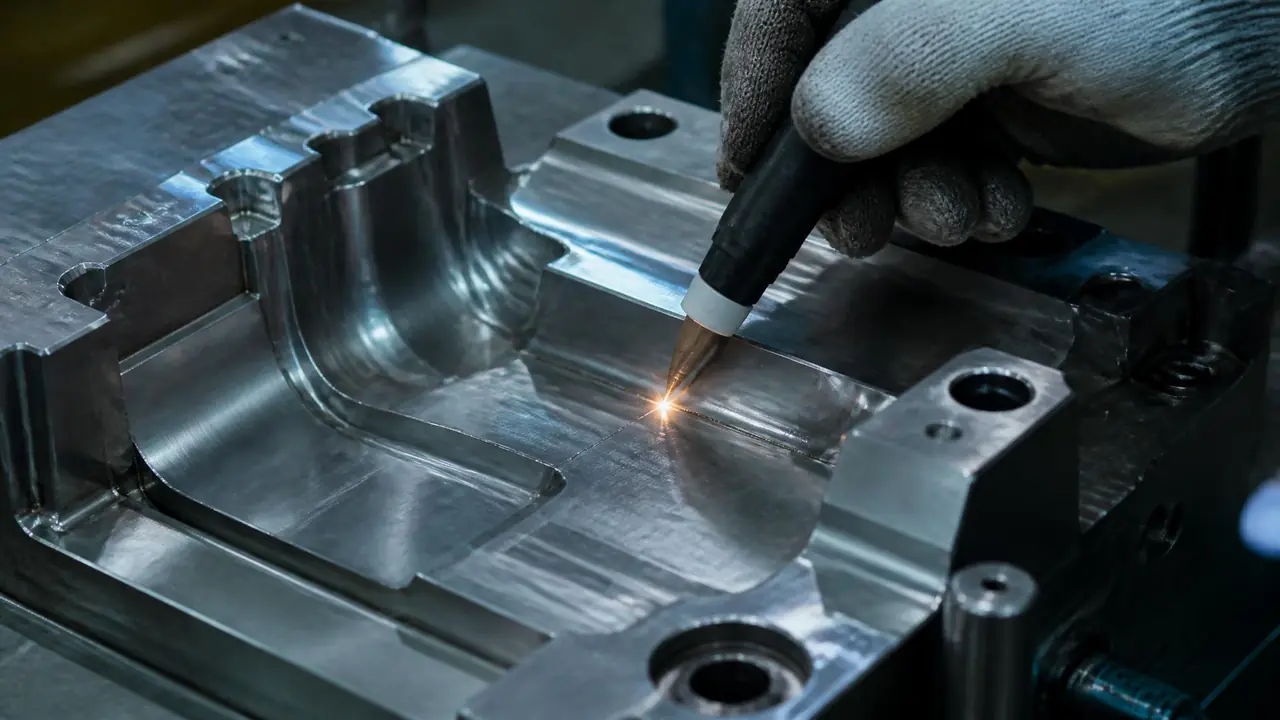
我的判断是:模具冷焊机适合补尖角崩边、分型面研伤和微小气孔这类怕热的小缺陷,热影响区能压在零点二毫米上下,补完不变色。大面积烧伤它太慢,别为难它。先按缺陷位置和大小对号入座,再决定买不买。
模具冷焊机这东西,车间里的争议一直不小。有人说它是补模神器,有人说它堆料慢得让人犯困。我们车间那台储能式冷焊机用了三年出头,注塑模、压铸模的伤都拿它处理过,我的结论放开头:怕热的小缺陷它确实好使,热影响区小不是宣传话术,是真本事。可你要拿它去补一大片烧伤,那就是为难它,也为难你自己。
为啥这么说?先把它发热的原理捋明白,再讲我们踩过的坑,最后放一张冷焊、氩弧、激光三种焊法的对比表。你看完就知道,手里那个缺陷该走哪条路。
冷焊机的热影响区为什么小?
冷焊机靠电容储能一火花一火花往上堆金属,单点能量小、放电按毫秒算,热量来不及往母材深处走,热影响区通常压在零点二毫米以内。这是它和氩弧焊最本质的区别。氩弧焊是连续电弧,母材一大片区域反复加热再冷却,组织跟着反复转变;冷焊是一点一点"叮"上去,每一点的热刚冒头就被金属体量吸走了。
口说无凭,我拿硬度计打过点。前年补一副 718H 模框的塌角,补完沿着补丁边缘打里氏硬度,间隔一毫米打一点:补材本身 HRC 32 左右,紧挨着的母材 HRC 30 出头,跟远端本体几乎没差。同一副模上有个旧伤是早年氩弧焊补的,那圈软带宽度目测两三毫米,硬度掉到 HRC 25 上下,省模的时候一推就能感觉出来,那边发粘,这边利索。
热区小还带来一个直接好处:补完不变色。氩弧焊补过的位置周边常见一圈蓝紫色或者发黄,抛光之前得多磨掉一层;冷焊补完基本保持原色,肉眼不凑近看不出来。对皮纹面和火花纹面来说,这一条能省下重新咬花的钱。话说回来,颜色不变不代表可以糊弄,补前的油污清理照样一步不能省。
什么缺陷该交给它,什么缺陷别为难它
零点五毫米以内的塌角、研伤、气孔、毛刺,交给冷焊机最划算;大面积烧伤和贯穿性裂纹,它效率太低,转激光焊或镶件更省账。判断标准其实就两条:伤得浅不浅,位置怕不怕热。
我们车间用得最多的三类活:一是分型面塌边,跑毛边了,塌下去零点一二毫米那种,冷焊堆上来油石一推就合模;二是型腔尖角或者碰穿位崩一小块,深腔薄壁怕热,氩弧一上整块型芯跟着变形;三是排气槽边缘的研伤和加工刀痕补平。这三类有个共同点——面积小、位置娇气、客户等着要模。
别为难它的场景我也吃过亏。有回来了一副压铸模,铝水冲蚀出一片指头大的麻坑,客户指定要冷焊补。两个师傅轮着补了将近两天,补材堆了一层又一层,工时费算下来比镶一块新料还贵。打那以后我们定了个规矩:伤的面积超过指甲盖,先算账再动手。至于裂纹,尤其走料的贯穿裂,冷焊那点堆料能力兜不住,该评估报废就评估。
还有个客观限制提前说:电极枪头有尺寸,深腔底部、窄缝里面的伤,枪伸不进去就是够不着。买机器前拿你厂里最常见的模具量一下最小腔深,别等机器到了才发现够不着活。
档位、电极、手法:补完掉不掉全看这些细节
功率从低档往上试,补材选跟母材同牌号或接近的焊丝,点与点压住半个熔池,堆一层刮一层再堆,别一口气堆高。冷焊机的操作门槛不高,门槛在手上。同样一台机器,老师傅补出来跟母材长成一体,新手补出来三天就掉。
上个月刚补过一套 718H 模框,分型面塌角深度大概零点四毫米。先把补的位置用丙酮擦净晾干,功率开三档试两个点,观察熔池颜色正常再正式堆。点距压半个点,堆完一层拿油石轻轻推平看结合面,没夹渣再堆第二层。整个活两个人轮换,一个钟头出头补完,试产两万模次,补位没掉没塌,客户回访说毛边跟新模一个样。
翻车的经历也有一回,印象很深。车间新来的师傅图快,上来就把功率拉到六档,结果堆材直接炸出个小坑,比原来的伤还大,多花一下午返工。打那以后车间墙上贴了条规矩:宁低勿高,宁慢勿快。补材选择上我倾向宁软勿硬,P20 的模配 P20 焊丝,淬硬料用对应补材,稍软一点省模好推,硬过头反而咬刀。
补完的收尾别偷懒。油石推平、砂纸过到八百目,跟母材接平后摸上去不挂手才算完。入库存放前把模面清干净做防锈,清洗剂怎么选、水路油污怎么处理,这篇写全了(模具清洗怎么做?注塑模具的清洁保养全流程)。补位挂着油污进库,下回开模第一个出问题的就是它。
冷焊、氩弧、激光,一张表看清怎么选
怕热的精密位优先冷焊或激光焊:冷焊机便宜、热影响区最小但出活慢,激光焊快、效果细但整机贵,氩弧焊留给不怕热的大补量。三个不是替代关系,是分工关系,预算和活源决定你先买哪个。
| 对比项 | 冷焊机 | 氩弧焊 | 激光焊 |
|---|---|---|---|
| 热影响区 | 最小,零点二毫米上下 | 最大,两三毫米软带 | 小,半毫米左右 |
| 出活速度 | 慢,小伤也要一钟头 | 快,补量最大 | 快,深伤要逐层堆 |
| 设备投入 | 国产三千到一万 | 几千块 | 国产十几万起 |
| 上手难度 | 练一两周能上手 | 要持证焊工 | 会操作软件就行 |
| 适合的活 | 尖角、分型面、薄壁小缺陷 | 模框补焊、非配合面 | 精密面、细纹面、批量大伤 |
偏向我明说:小厂第一台补模设备,我劝你先买冷焊机。三千到一万的投入,回本快,练手感也便宜,厂里八成的日常小伤它都接得住。等活多了、精密模多了,再添激光焊不迟。激光焊的具体选型坑,三种焊机怎么分档,之前专门写过一篇(模具激光焊接机怎么选?精密模具修补的三种焊机对比),冷焊氩弧激光放一张表逐项对的内容也有(模具修补机怎么选?冷焊激光焊三种修补技术对比),买设备前值得各对一遍。
回到开头的判断:模具冷焊机是好东西,但它的好,长在"热影响区小"和"设备便宜"这两点上,不长在效率上。伤小、位娇、等模急,它就是救场的;伤大、面宽、要堆厚,它就是磨人的。动手之前先把缺陷的深度和位置摸清楚,再决定这台机器进不进你的车间。
常见问题
冷焊机补过的位置能扛多高模温?
补材熔点跟母材接近,注塑模温一百多度完全没问题。压铸模局部到三四百度的我们也补过,目前没听到掉料的反馈。不过关键位置我建议补完先试模确认,心里踏实。
补上去的金属会不会掉?
按规程补的不会掉。掉料基本是两个原因:补前油污没擦净,或者功率开太大把堆材炸松了。丙酮擦净、低档慢堆这两条守住,结合力不用担心。
淬硬钢上能直接补吗?
能,但要小心。SKD11、CR12MOV 这类淬到 HRC 50 以上的料,选配套补材,功率压在最低两三档慢慢堆。热一大,补位周边容易出微裂,得不偿失。
补完的位置还要做热处理吗?
小面积冷焊补完不用整体回火,这也是它省事的地方。氩弧焊补完才讲究回火去应力。冷焊热输入小,应力积累有限,油石推平接好面就能交付。