模具氮气弹簧怎么选不踩坑?吨位行程换算、充放气要点与品牌价格带
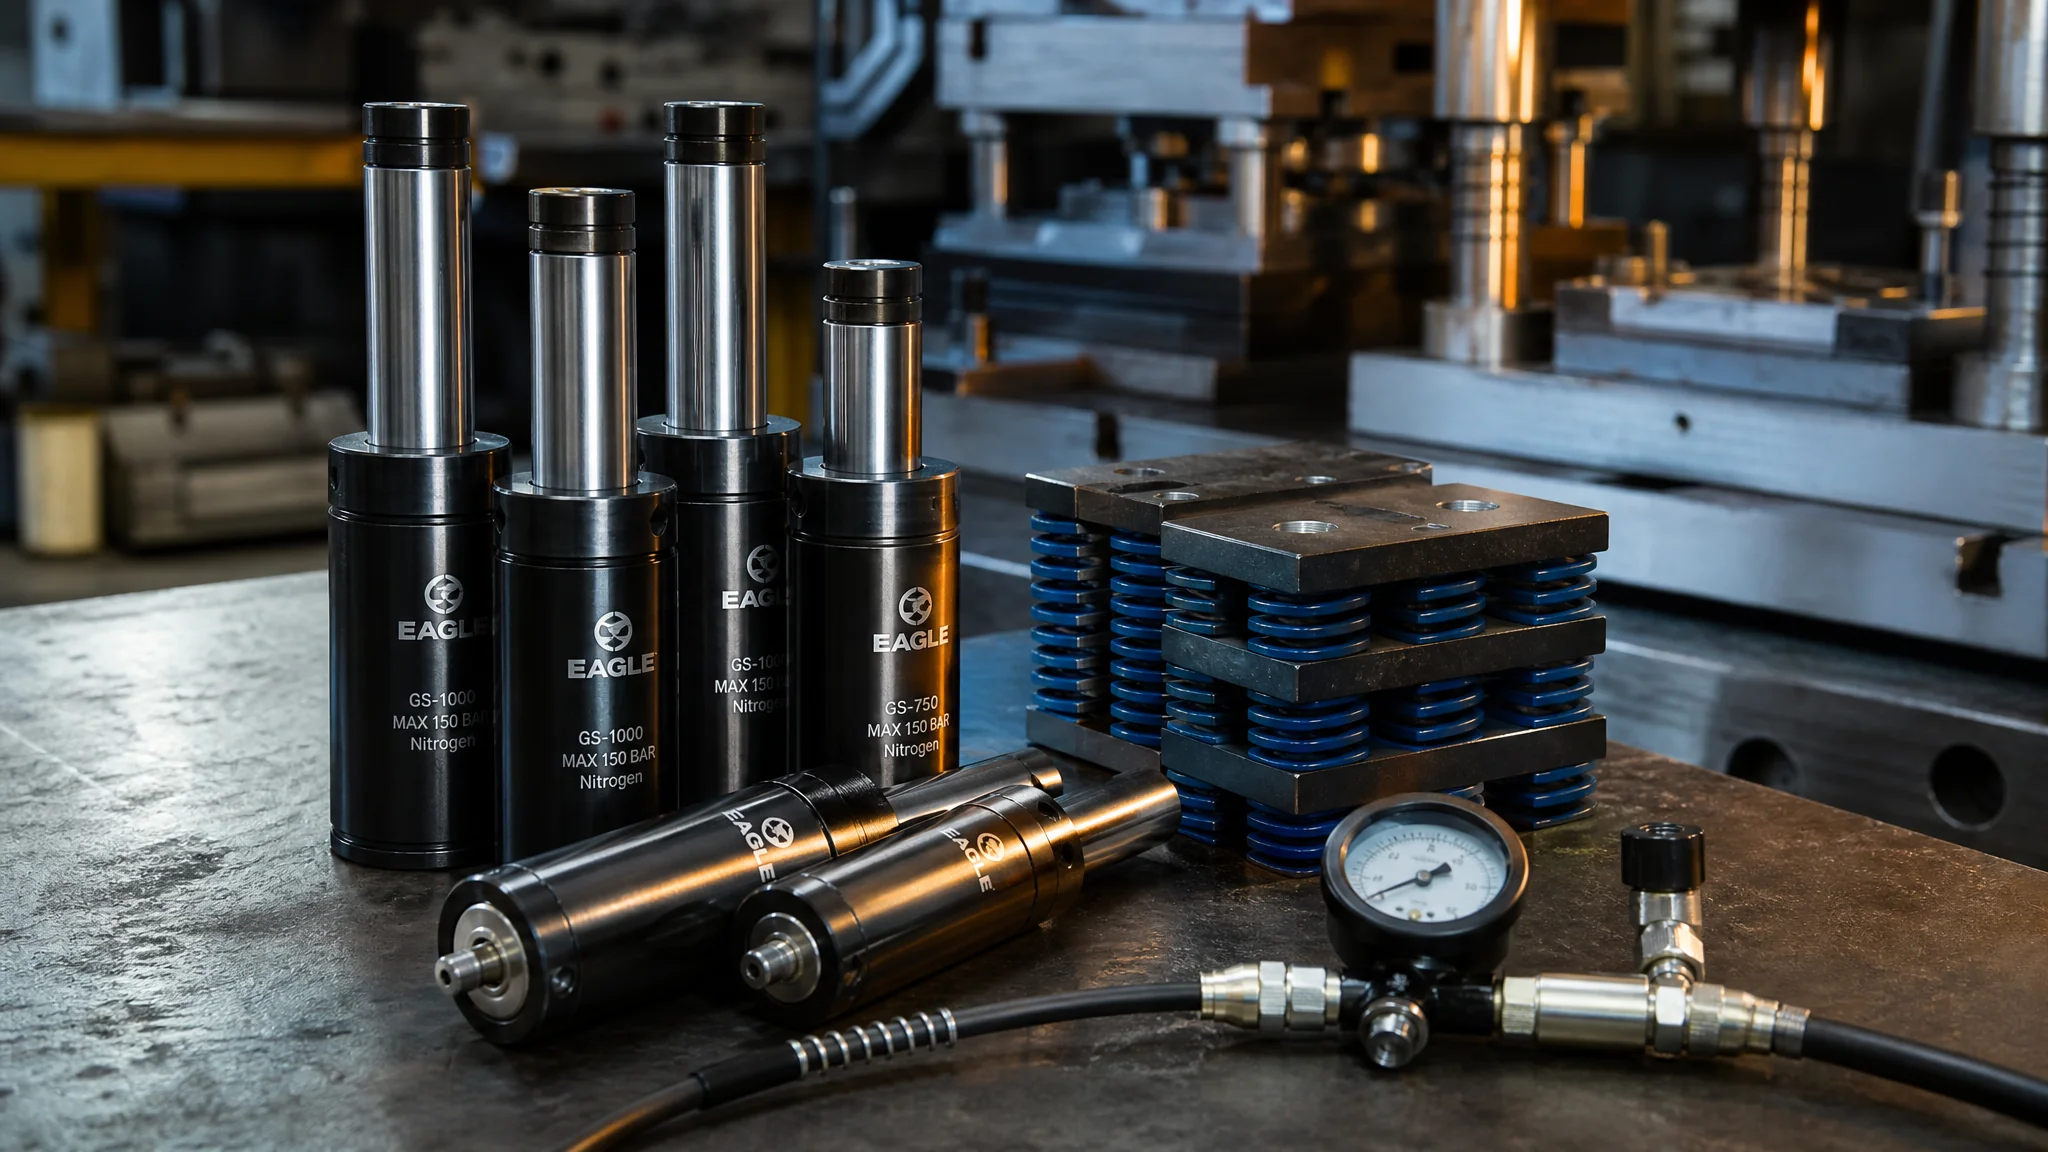
简单说:模具氮气弹簧靠压缩密闭缸里的氮气出力,行业基准初始压力150bar,吨位=压力×活塞面积;走完全行程力只涨10%-20%,比矩形弹簧恒得多,压边力要稳、空间又紧的模具用它最值。国产单根大概300-1500元,DAD、Kaller这类进口要1500-8000元。
第一次被模具氮气弹簧救场,是一套汽车门内板拉延模。压边圈上八根重载矩形弹簧,模具往下走,弹簧越压越硬,到下死点附近压边力比开模状态蹿了四成多——板料起皱,边缘还裂。改了三轮都压不住,最后整批换成十二根2500kg的氮气弹簧,压边力从头到尾稳在一个数上,破裂率从8%左右压到1%以内。就这一次,我对这东西的态度变了。
你肯定也见过类似的窘境。卸料板上弹簧孔塞了一圈,想加力没位置,想加行程弹簧先压死。金属弹簧的力出厂就定死了,想调只能拆了换规格。氮气弹簧不一样,充放气就能改吨位,相当于一根力气可调的弹簧。
站内之前写过一篇模具弹簧总览,矩形弹簧和圆线弹簧那边讲得比较全。这篇专门往深处走:吨位怎么算、预压和行程怎么换算、充放气怎么不伤人不伤模、进口和国产价格差多少。都是这几年在冲压和注塑车间里真用出来的东西,翻车记录也一并摊开。
氮气弹簧和矩形、圆线弹簧差在哪?
差在三条。力曲线:矩形弹簧压得越深力越大,走完全程力要涨40%上下,氮气弹簧全程只涨10%-20%,接近恒力。体积:同样出力,氮气弹簧占的安装位只有金属弹簧的五分之一到十分之一。寿命逻辑:金属弹簧怕压缩比、怕疲劳塌缩,氮气弹簧没有簧丝疲劳这回事,真正的敌人是密封件老化和慢漏气。圆线弹簧顺带一句——同外径出力比矩形弹簧还小三成,新模具基本不用考虑,翻修老图纸才会碰上。
这三条差异直接决定谁用在哪。压边力要恒定的拉延模、翻边模,金属弹簧天生干不了——它的力跟行程线性挂钩,你要行程就得接受力狂涨。那套门内板模就是活例子:换氮气弹簧之前,老师傅试过整批上超重载绿色弹簧,结果起皱轻了,开裂反而更凶。力的波动还在,只是搬了个位置。
空间局促是第二个场景。接插件级进模的卸料板上,原来四个φ19的矩形弹簧孔占了半块板,换成两根小缸径氮气弹簧,省出来的位置多布了一组浮动导正销。这种一根换一排的空间收益,做精密模的人体会最深。
第三个场景是试模阶段要中途调力。顶出力不够、产品顶白,矩形弹簧只能整批换,氮气弹簧补十几个bar当场解决。顺带说一句,抽芯机构的动力源它跟油缸怎么取舍,我们写过模具油缸选型那篇,两相对照着看更清楚。
吨位规格怎么定?一条公式就够
行业基准初始充气压力是150bar,吨位=充气压力×活塞面积。缸径50mm的弹簧,150bar时理论出力约2.9吨(15N/mm²×1963mm²≈29.4kN)。市面常见规格从150kg一路到7500kg,缸径19mm到75mm,再大的吨位靠并联管路供气,不是无限充压。选型时拿总需求力除以根数,留20%余量,就这么直接。
这套换算不是我的发明。Kaller官网技术支持栏目里有一页Basic Gas Spring Theory,压力、力、温度之间的公式和算例写得清清楚楚(见Kaller气体弹簧理论页),选型拿不准的时候照着套一遍,比翻供应商纸面目录快得多。
有一个坑要单独提醒:买国产弹簧先问清初始压力是150bar还是120bar。有一批低价货按120bar出厂标吨位,同样印着2500kg,装上去出力比150bar的少两成,压边压不住你还以为是模具结构的问题。这亏我吃过,一批二十根,全数退货重买,交期搭进去一周。
长行程规格还要看"行程比"。额定行程50mm的弹簧,日常压边或顶出用足80%就收手,剩两成当缓冲。压到满行程再硬顶,缸底和活塞杆导向件受力恶化,密封圈最先遭殃。省那点行程,不划算。
初始预压和行程怎么换算?
装配时给0.5-1mm预压,让活塞杆全程贴住工作面不窜动。之后力沿行程缓增:以50mm行程的常见规格算,每走1mm力大约涨0.3%,走满全程力比初始高10%-20%。换算公式F1=F0×V0÷(V0−A×s),不想背公式就按每毫米0.3%估,工程上够用。
举个真算例。一套翻边模用2500kg、50mm行程的氮气弹簧,装配预压1mm,工作行程25mm,末端力=2500×(1+26×0.3%)≈2700kg,涨了8%。同样的位移换矩形弹簧,力早多出三四成——"恒力"两个字在数字上就是这个样子。
温度这笔账很多人不算。吨位是20℃标定的,气体压强跟绝对温度走,模具上60℃,(333−293)÷293≈13.7%,出力凭空多一成还多。注塑模滑块里用氮气弹簧的,模温一上来顶出动作明显变"冲",多半是这笔账没算。反过来,冬天车间5℃,力又要比标定值低5%左右。所以试模确认力的那天,先看一眼模温计。
还有个不起眼的小事:同批弹簧装模前把编号和外径量一遍,公差大的(活塞杆直径差0.05mm以上)单独放。混装进同一块压边圈,四角力先不齐,板料流动就歪了。
充放气:四个不能省的动作
只充工业高纯氮气,空压机的压缩空气绝对不行——21%的氧混着管路油雾,压进高压缸是隐患,水汽还会冷凝锈缸。充放气走专用充气阀和带压力表的减压组件,氮气瓶13-15MPa先减压再接。带压状态严禁拆卸,拆前必须放净。充气在常温下做,充完在表上复核读数。四条少一条都可能出事,不是吓唬人。
细节上再补几句踩过的坑。充气口螺纹常见M8和G1/4两种,跟充气阀必须配套,下单时把接口型号写进采购单,别到货才发现对不上。补一根气一两分钟,慢是慢在把软管里的余压排干净——放气那下"噗"的一声正常,管口别冲着人。
见过老师傅拿内六角顶阀芯快速放气。快是真快,阀芯顶歪了漏得也快。省下两分钟,不够后来补的气。规范做法是充放气组件带泄放阀,拧开慢慢泄。
维保周期给个参考口径:带检测口的型号每季度接表读一次压力,内压低于120bar补到150;慢漏气一年掉5-10bar属正常,一周掉10bar以上基本是密封件到寿命了。每根弹簧的编号、初始压力、历次读数都记进台账,我们挂在模具管理系统的保养模块里,到期自动弹提醒,比翻本子靠谱。
DAD、Kaller和国产,价格差在哪一档?
行业里普遍三档。顶配是Kaller(瑞典)和Special Springs(意大利)这类欧洲厂,单根大概1500-8000元;DAD是日系代表,国内模具圈保有量大,价位跟欧系接近或略低;国产主流300-1500元。大吨位、长行程(100mm以上)的规格,各档都要翻着涨。数字是采购口径的"大概",具体到型号还得逐家询价。
贵的那部分买的是什么?我拆过返修的进口弹簧,缸内壁粗糙度和活塞杆镀层确实好一截,密封是氟橡胶级别,连续模上跑三五年慢漏都在指标内。Kaller官网还有个Gas Spring Database,老型号停产找替换件,输参数进去能对出替代型号(Kaller官网)。靠这个救过我们一套08年的进口模——原厂那批弹簧停产了。
国产这几年的进步是真的。短板也是真的:高温模具环境下的密封一致性还差着一口气。邵阳、宁波一带的厂子,常规规格出力一致性已经能压到±5%以内,我们的连续模消耗件基本国产化,一年弹簧这一项省下小两万。
但对压边力敏感的关键模,主压边我还是留进口。一炉废件的损失就够差价了,这笔账我算得清。Special Springs的专利安全阀设计(漏气先泄压、活塞不飞出)在高速冲模上是个实打实的加分项,官网列得明白(Special Springs),做高速模的可以多看一眼。
采购时把三件事写进合同:初始压力150bar、充气阀接口型号、同批力偏差≤5%。另外标准件渠道的价格可以横向比,MISUMI目录里氮气弹簧常年挂着标价,当个价格锚点挺好。弹簧属于标准件的一类,成套采购的门道在模具标准件采购里写过,这里不重复。
常见问题
模具氮气弹簧漏气了怎么办?
先判断漏点在哪。充气阀芯最常见,换一颗阀芯几块钱,自己就能处理;活塞杆密封漏就是大问题,国产多数直接换新,进口品牌可以返厂换密封件,费用大概两三百到五百。判断快慢有个土办法:充到150bar放一周再量,掉10bar以上基本是密封件,轻微慢漏补口气接着用。
能用空压机给氮气弹簧充气吗?
不能,这条没得商量。压缩空气里21%的氧气混着管路油雾,压进高压缸等于埋雷;空气里的水汽还会在缸内冷凝锈蚀。只充工业高纯氮,一瓶几十块。真别在这上面省。
氮气弹簧寿命大概多长?
它不讲"断不断",讲密封件。行业普遍口径是密封件3-5年一换,压力每季度查一次。同批弹簧出力偏差超过5%就该整批送检,别等某根明显软了才动——那时候模具动作早就不同步了。
顶出板到底用氮气弹簧还是矩形弹簧?
八成场景矩形弹簧够用,便宜十倍,坏了换得也快。只有顶出力大、安装位小、或者深腔大件怕顶白需要恒力顶出,这三类情况氮气弹簧才真有优势。顶针受力怎么算,配合模具顶针那篇看,思路是连着的。
我的态度一直没变:模具氮气弹簧不是升级配件,是特种工具。压边力要恒、空间要省、试模要调力,这三个场景它一根顶十根;日常顶出复位硬上它,纯属烧钱。
选型时花十分钟把吨位、预压、温度三笔账算完,比到货后发现出力不对再返工划算太多。这个小东西在BOM表里不起眼,在停机损失报表里从来都是显眼的那一行。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。