冲压模具维修养什么?刃口与导向的保养
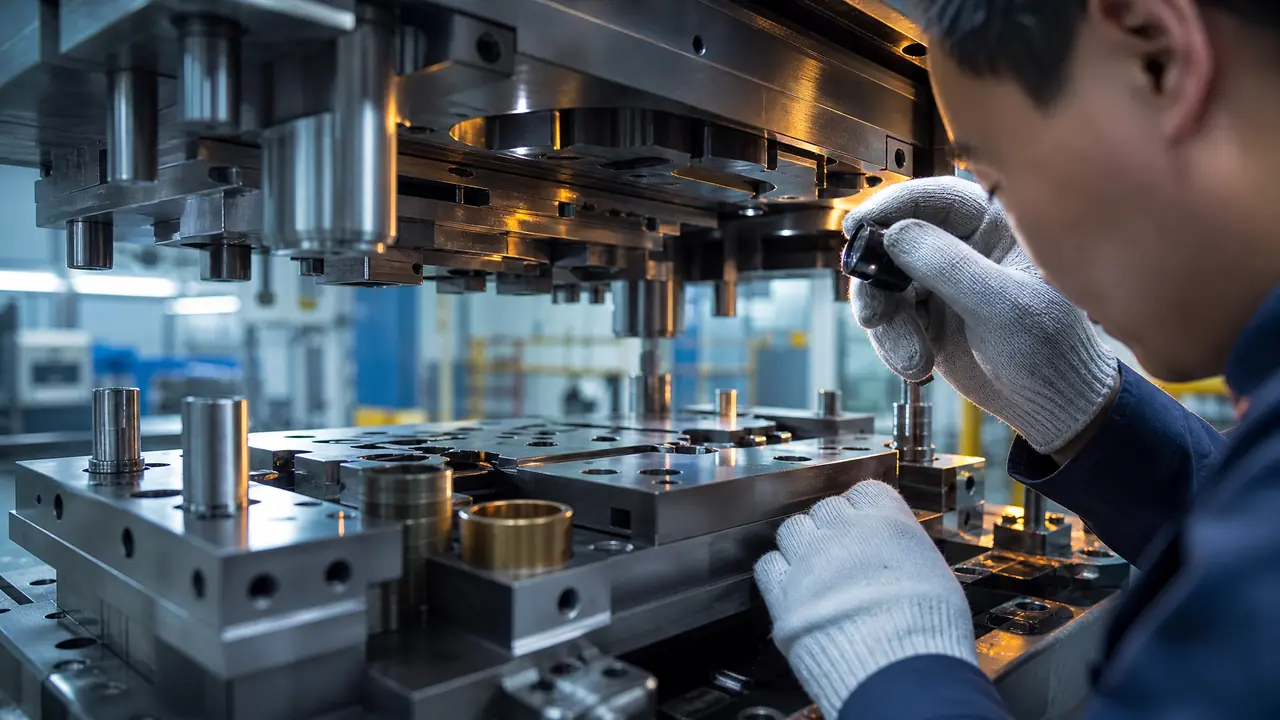
别绕了:冲压模具维修的大头不是等崩了再焊,而是平时盯住刃口和导向这两处。刃口看毛刺高度定修磨时机,导向靠润滑和间隙检查保寿命。先按这篇的检查顺序把你的模具过一遍。
车间里最怕听到的一句话,是「这副模又不下料了」。很多师傅理解的冲压模具维修,就是崩刃了补、卡料了拆,修完接着打,过俩月又趴窝。我的判断是:八成的非计划停机,根子都在平时没养刃口和导向这两处,等它真坏了才动手,花的钱和停的机都是双倍。
我们车间有一副160吨的级进模,前年连着三个月出毛刺,操作工拿油石随手蹭蹭继续打,最后刃口崩了一整圈。拆下来一看,间隙磨得快有料厚一倍宽,定位块也跟着松了。那一次停机九天,修模费两万多。要是提前按毛刺高度判断,磨一次刃口四十分钟就能解决。这笔账算完,我们就把整套保养规则推翻重来了。
刃口:毛刺高度说了算,手感不算
毛刺高度超过料厚的百分之五就该安排修刃口,单次修磨量控制在0.05到0.1毫米,磨完退磁、清渣、上防锈油,三步缺一不可。这三条是我们吃过亏之后才定死的,比任何老师傅的手感都靠谱。
为什么不能凭手感?操作工在机台边摸一下,觉得「挂手了」才报修,这时候毛刺往往已经超过0.1毫米了。料越薄越吃亏,0.5毫米以下的薄板,毛刺到0.03毫米就得留意。我们的办法简单粗暴:每批首件留样,拿投影仪或者带刻度的放大镜量毛刺,超线就开修磨单。机台边没条件量的时候,看毛刺是均匀一圈还是局部变大——局部变大多半是间隙单边跑偏,比均匀变大更急。
修磨量这件事,很多厂栽在「多磨点管得久」上。恰恰相反。刃口材料像SKD11、Cr12MoV这类淬硬钢,单次磨削进给狠了会烧伤表面,肉眼看不见的微裂纹就是下次崩刃的起点。我们的规矩是平面磨单次只进给0.03毫米左右,累计磨到0.05到0.1毫米封顶;整副模累计修磨到刃口高度只剩原来的三分之二,就别再磨了,直接评估换镶件或者补焊。磨完还有一步不能省:退磁。带磁的刃口会吸铁粉,我见过磨完没退磁的,装上去三天,间隙里全是铁泥,料带拉得全是划痕。
崩缺超过0.3毫米的话,磨是磨不回来了,得先焊补再重磨。激光焊热影响区小,适合精密镶件;大面积崩缺用氩弧焊,焊完要回火去应力,不然磨完接着裂。具体焊机怎么挑,可以看这篇模具激光焊接机的三种焊机对比,里面有精密修补的选型思路。
导向:导柱导套磨坏了,整套模跟着报废
导柱导套每班打一次油,配合间隙超过0.05毫米、表面出现拉伤划痕,就直接换新件,补焊刮研都撑不了多久。导向是整套模精度的地基,这钱不能省。
为什么导向这么要紧?冲裁间隙全靠导向来保证。导柱一旷,上下模对不齐,刃口单边受力,崩刃就是迟早的事。而且导向磨损是悄悄来的,不出毛刺你根本察觉不到。前面说的那副160吨模,孔位公差从±0.05一路漂到±0.12,质检查了三天料,最后拆开一看是导套拉伤,冤不冤。
日常检查不用拆模。换模的时候用干净手指推一遍导柱上的油膜,发涩或者能摸到划痕就得停机细查;有条件拿塞尺塞一下导套配合,超过0.05毫米就别凑合了。润滑方面我们走过一个弯路:早期图省事用黄油枪猛灌锂基脂,结果油脂甩出来污染料带,冲压件带油印,客户投诉。后来改成每班班前油枪打两下稀油,量不大但天天有,导柱上始终挂着一层膜。说实话,导向件烧的是细功夫,不是钱。
还有一个位置容易漏:压料板和导板的滑动面。这里不进油,靠自润滑垫片,磨出碎屑会掉进刃口里二次伤害。我们每次保养都把导板拆下来拿煤油洗一遍,碎屑多的批次就查一下料带清洁。停机待产超三天的模具,刃口和导柱要涂防锈油再合模,选哪种防锈材料可以参考这篇薄层油、防锈蜡和气相防锈的搭配指南,不同停机时长用法不一样。
保养节奏怎么排?按冲次算,不按日历算
每五万冲次查一次刃口,每二十万冲次拆检一次导向,台账只记冲次数不记日期,高速冲的模具频次还要再砍半。日历保养最大的问题是闲模和忙模一个待遇,忙模被亏待。
同样放一个月,一天打三十万冲的模和一天打两万冲的模,磨损差着一个数量级。所以我们在台账里给每副模装了冲次计数,保养单跟着计数走。五万冲次:量毛刺、看刃口、清废料;二十万冲次:拆导向、查弹簧、紧螺钉。这套节奏跑下来一年,非计划停机从每个月两三次降到一两个月一次,效果比我预想的还好。
拆下来的导向件、待修的镶件别乱放。裸放地上磕一下,前面修的功夫全白费。我们划了专门的存放区,模架按吨位分层上架,轻型重型分开,具体怎么配可以看这篇车间模具存储的货架配置指南。别嫌麻烦,模具这东西,放坏比用坏的例子我见过不止一回。
维修和保养的分工也要说清楚。保养是按计划动,维修是出了问题动,两个都记进台账但分开统计。有的厂把崩刃补焊也记成「保养」,月底一看保养次数挺多,其实全是在救火。数字分开记,才知道你的保养到底在防火还是在灭火。
回到开头那副停机九天的模。如果当时有人按毛刺高度报一次修磨,四十分钟的事;如果导向间隙早查一次,几十块钱一个导套的事。冲压模具维修省钱的办法从来不在修得多快,而在少修几回。刃口和导向,一处看毛刺,一处看油膜,两件小事天天做,这副模就能多陪你打好几年。
常见问题
刃口修磨之后,冲裁间隙需要重新调吗?
只磨刃口平面的话,间隙不受影响,装模时把进入深度确认好就行。但如果换了镶件或者补焊过,间隙就要重新配作,拿塞尺和压铅法实测一遍,别按图纸想当然。
导柱导套磨旷了,能不能补焊修复接着用?
不建议。补焊的热变形会让直线度跑掉,装回去导向反而不正,等于把问题转移了。导柱导套是标准件,换新比修划算,一套也就几百块。
毛刺忽然变大,但刃口看着还行,先查哪里?
按顺序来:先查刃口间隙里有没有铁屑卡废料,再查压料板弹簧有没有疲了,最后才怀疑刃口本身。多数「忽然变大」是异物和弹簧的问题,不是刃口钝了。
停机一段时间后重新开机,模具要先做什么?
先把防锈油擦干净,油路空打几个行程确认润滑到位,然后手动慢走几个行程听声音,没有异响再逐步提速。直接开高速冲,停机期间落的灰和干掉的油膜会咬伤导向面。
延伸阅读
刃口崩缺的焊补和日常清洗是两件配套的事,焊完的镶件装模前要洗干净,可以接着看这篇中性碱性酸性清洗剂怎么选;想系统搭一套保养台账,这篇模具台账与保养寿命预警的实战经验写得更全。