模具放置架怎么选?承重、层高、防锈这些参数别搞错
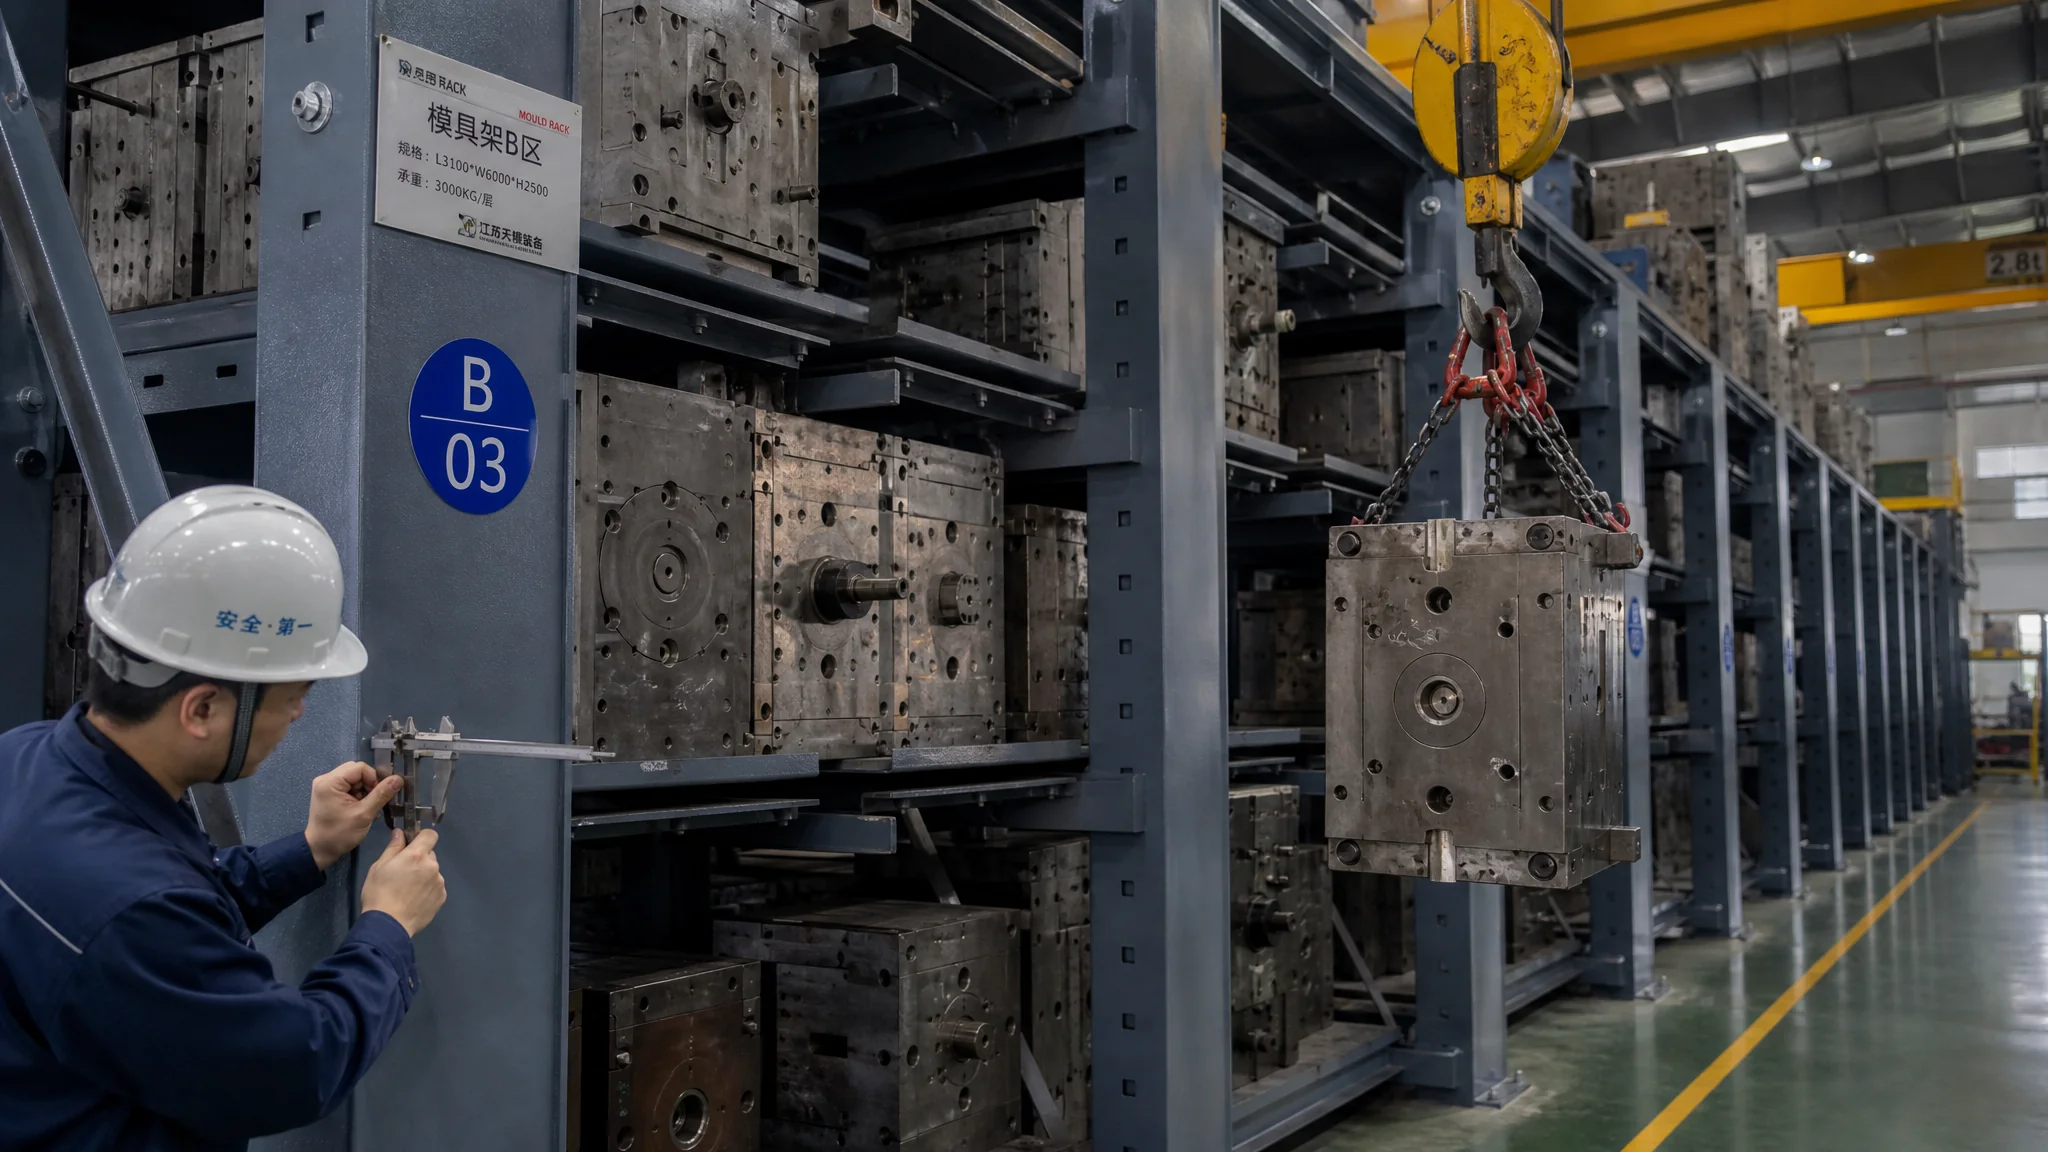
简单说:模具放置架选购抓四个硬参数——层载按最重那套模的1.3倍留余量,立柱料厚低于2.0毫米的直接pass,跨度别超2.5米,每层净高比最高模具多留15厘米给吊装。架子只是半件事,另半件是模具入库规范:合模存放、水路吹干、防锈油到位,缺一样架子再好也白搭。
先交代下我们厂那次承重翻车。2019年扩产能,老板嫌重型模具架报价贵,砍了预算买了批标称"单层2吨"的货架,用了不到半年,中间一层横梁肉眼可见地往下弯,激光水平仪一打,挠度14毫米。最重的模具1.6吨,没超标称啊?后来把架子剖开看,立柱料厚实测1.5毫米,层板下面那根加强梁干脆是空心的。这就是模具放置架采购最典型的坑:标称承重和真实承重之间,隔着一个厂家良心。
写这篇之前我翻了翻订单记录,那批架子连带模具返修、停产整改,损失大概四五万,省下的差价不到两万。所以说,模具放置架这个东西,看着就是一堆铁,实际是仓储安全加模具寿命的第一道防线。我按自己这些年踩过的坑,把选购参数和存放养护两条线一次写透——网上讲架子结构的文章不少,把参数和防锈养护放在一起讲的,几乎找不到。
先说清楚概念。模具放置架、模具仓储架、模具架,在行业里基本是一回事的几种叫法,指车间里专门存放模具的重型钢架。它跟你仓库里放纸箱的普通货架完全两码事——普通货架层载几百公斤封顶,模具动辄半吨起步,注塑模上吨是家常便饭。选型逻辑根本不同。
三种架子怎么选:重型、抽屉式、开放式各管一段
按模具重量分:1吨以上的大模上重型模具架(配行吊存取);200公斤到1吨的中型模优先抽屉式(带滑轨或滚轮,单人拉得动);200公斤以下的小模和备件,开放式层架够用还便宜。别用一种架子包打天下,我们厂三种混着用,各占其位。
重型模具架是主力。结构上是立柱加横梁的牛腿式,每层独立承载,层高可以按模具实际尺寸调。它的命门在配套——必须配行吊或者叉车,模具上吨之后靠人力想都别想。行吊的起吊高度反过决定架子最顶层能放多高,这个联动关系采购时最容易漏算:行吊钩头到底面4.5米,架子做4米高,最顶层模具吊进去的余量就剩不到半米,老师傅操作都得提心吊胆。
抽屉式的优势是取模快。每层是个能拉出来的抽屉,底部滚珠滑轨或者滚轮轨道,300公斤的模具一个人拉出来不费劲——真不费劲的前提是轨道定期清理注黄油,脏了照样拉不动。选抽屉式重点查两个:滑轨是不是整段实心的(有厂家用两段拼接,接头处最容易崩);抽屉拉出后有没有定位销锁死,没锁的抽屉被行吊一碰整层滑出来,砸到人就是大事故。
开放式货架放小模最划算。就是普通重型层架,没有抽屉没有门板,层载500公斤级别,两三百块钱一层。五金模、吹瓶模坯、试制模这些小东西往上一摆,配个标识卡,找起来比翻抽屉还快。我个人的偏向很明确:中小模具抽屉式确实比开放式强一截,取模效率差出两三倍,这是我对比过两种架子后的真实感受;但大模具别碰抽屉式,1吨的抽屉拉出来那悬挑力矩,滑轨再粗心里也发虚。
承重参数怎么看:立柱厚度、层板结构、跨度三件套
三个数字记住:立柱料厚2.0毫米起步、1吨以上选2.5毫米;层板下面必须是满焊的加强梁(C型钢或者方管),空心的别要;单跨跨度控制在2.5米以内,超过3米中间必须加立柱。标称层载只信第三方检测报告,嘴上说的不算。
立柱是架子的骨头。市面货从1.2毫米到3.0毫米都有,价格差一倍多。怎么判断?带个游标卡尺去厂里实测,测立柱冲孔边缘的位置——冲孔会把材料拉薄一点点,实测厚度比标称薄0.1毫米以内算合格,薄0.3毫米以上就是偷料。我们当年那批翻车架,标称2.0实测1.5,就是这么测出来的。材质也问一句:Q235B是主流,报价单上写"优质钢材"不写牌号的,直接让他写清楚再谈。
层板承重看结构不看板厚。这是个反直觉的点:层板本身4毫米还是6毫米没想象中重要,真正受力的是层板底下那根横撑。同样标称2吨的架子,A家层板下焊一根120×50的C型钢,B家只焊两条20毫米的扁铁,B家便宜八百块——买回去半年就弯给你看。让供应商发个层板背面的实物照片,或者直接看样品,一目了然。还有个细节:问清楚标称承重是"单层承载"还是"整架均摊",有些厂家玩文字游戏,标3吨实际是四层均摊,单层只有750公斤,坑的就是不看小字的人。
跨度是被问得最少但最要命的参数。跨度就是两根立柱之间的净距离,模具长1.8米,跨度就得2米往上。跨度越大,横梁承受的弯矩越大——同样的梁,跨3米的挠度是跨2米的两倍还多。所以大跨度必须加中间立柱或者换更大截面的梁。判断方法土一点但有效:装好后站到层板上跳两下(空架子、矮层才行,别拿命试),看横梁晃不晃;或者直接要挠度数据,行业标准满载下横梁挠度不超过跨度的五百分之一,2.5米跨度就是5毫米以内。厂家答不上来这个数,说明他自己都没算过。
层高怎么定:量模具,别抄别人图纸
每层净高等于最高那套模具高度加150毫米吊装余量,再做两三层矮层放小模。顶层高度以行吊能从容吊进最顶层为准,一般架子总高3.5到4.5米。可调式立柱孔距选50毫米的,比75毫米的灵活。
层高是模具放置架最个性化的参数,每家厂模具构成不同,抄同行的图纸必翻车。我们的做法:把现有模具全量一遍,按高度排序,画个分布图。比如你80%的模具在600到900毫米,那主力层高就做1050,剩下高的模单独留一大层,矮的做几层800的密集层。别做整齐划一——看着好看,实际浪费空间。那次整改后我们重新订的架子,同样占地存模量多了三成,就赢在层高按实测数据来的。
吊装余量150毫米这个数我解释下。行吊吊着模具往层里放,需要模具底面高过层板前沿再平移进去,这个"高过"的动作就靠余量支撑。留50毫米,吊工得把模具举到极限位置斜着蹭进去,磕碰都在这时候发生;留150以上,从容很多。侧面进叉的架子另算,叉车配叉的模具托架高度也得算进去。这些细节,卖架子的业务员不会主动告诉你,他不干吊装的活,不知道疼。
顺带说地脚。架子立柱底下要么焊底板打膨胀螺栓固定在地面,要么配调平地脚。三层以上的架子必须锚地,这条写进采购合同。别问为什么,见过台风天仓库整排架子慢慢倾倒的视频,你就再也不省这几颗螺栓了。
模具怎么摆:架子对了一半,规范才是另一半
四条铁律:模具必须合模状态存放(不合模的用锁模板锁住);入库前水路全部吹干;型腔面喷防锈油或者整体封防锈蜡;每套模具挂标识卡写清编号吨位和状态。落一条,架子就是白买。
合模存放这条看着废话,其实是我们行业里违规率最高的。生产下机赶着换模,模具开合状态就往架子上一扔,回来顶针弹簧还压着、型腔朝上落灰。合模存放的核心逻辑:合模状态各受力面贴合,弹簧卸载、型腔密闭,既能防尘防潮,又避免导柱长期单侧受力。真的没法合模的(比如等配件的半成品模),用两块锁模板把上下模锁死。锁模板成本几十块钱一副,比换一套弹簧便宜一百倍。
水路吹干是防锈的命根子。模具水路里残留的冷却水,是放置期锈蚀的最大来源——水汽顺着水路内壁往型腔方向渗,你外面喷再多防锈油都白搭,锈从里往外长。我们车间规定下机后立刻接压缩空气吹,每个进出水口吹30秒以上,直到出来的气不带水雾。冬天零度以下的北方车间更要吹,水在里头结冰胀裂水路密封圈,来年开春漏水,查都查不到哪漏的。
防锈处理分等级。短期存放(一个月内再上机):型腔面喷薄层防锈油就够, KD-1之类的薄层油,喷完等十分钟流平。长期存放(三个月以上):上防锈蜡或者气相防锈袋,蜡的封护期能到一年半。有套32腔的瓶坯模,当年入库时赶着过年,防锈油喷得敷衍,四个月后开腔,型腔表面一层浮锈,抛光返工花了一万一。从那以后我们长期存放一律上蜡,谁求情都不行。防锈剂怎么选型搭配,我们之前专门写过一篇模具防锈剂选购实战,薄层油、防锈蜡、气相防锈的分场景用法在那篇里讲得比我这里细。
标识卡是管理闭环。一张硬卡或者一块磁力白板,写四样:模具编号、吨位、上次生产日期、状态(待用/待修/长期封存)。行吊工看吨位选吊具,调度看状态排产,新来的仓管照卡找模。没卡的仓库什么体验?我见过一个千人大厂模库,找一套模平均翻40分钟,客户在机台边抽烟等着。上了标识卡加一位一档之后,5分钟。这个投入产出比,自己算吧。要系统做模具台账和保养预警的,可以看我们另一篇模具管理系统的选型实战,标识卡是台账的纸质版,台账是标识卡的数字化延伸,不冲突。
地面堆放的账:为什么我说这钱不能省
地面直接堆模,三笔隐性损失跑不掉:水泥地返潮锈模、无定位磕碰伤型腔、找模靠老师傅记忆。综合折算下来,比上正规模具放置架贵。模具量大到50套以上,正规架子加吊装通道是唯一解。
潮气这条最阴险。水泥地面本身吸湿,梅雨季和回南天反潮,直接贴地存放的模具底面长锈又快又狠。水汽还会顺着分型面往里爬。有厂子用枕木垫、垫木板应付——能顶一点用,但木板自己也吸水,时间一长成了潮气蓄水池,比不垫还糟。真要过渡期地面存放,至少垫塑料栈板架空、盖防潮布、型腔做全封闭防锈,三样全做,成本也不低了。
磕碰的账更好算。地面堆放免不了叠放和倒运,倒一次运就是一次磕碰风险。一套中型注塑模型腔磕个压伤,氩焊补再打磨,三四千块起步,还得停等。这笔账一年摊下来,够买小半个架子的钱了。找模慢的账前面说过,不重复。所以我的结论就一句:模具少(十套八套)可以地面过渡,模具上量了,别犹豫,上架子。
架子类型怎么配、车间布局怎么排,这篇只点了参数;完整的车间存储布局原则(重下轻上、通道宽度、分区逻辑),我们在模具货架配置指南里有系统展开。两篇对照着看,参数加布局,闭环就齐了。
行吊和叉车怎么配合:先定搬运方式再定架子
顺序不能反:先确定搬运设备,再下架子订单。有行吊配牛腿式重型架(顶层留吊装余量);纯叉车配带模具托板位或者底层大跨的架子;两者都有,架子可以做到顶。搬运方式定了,架子的跨度、层高、顶层高度就都跟着定了。
为什么强调顺序?见过反着来的:先买了4米高架子,后上叉车,发现叉车龙门架只有3米,顶层两层够不着,只能放轻的备件,等于白买了两层。行吊方案的核对清单:行车吨位要覆盖最重模具的1.2倍以上;钩头极限高度减去架子顶层模具顶面高度,余量500毫米以上;吊装路径上没有灯管、管线这些障碍。叉车方案注意配重——模具重心高,叉车带模转弯侧翻是真实事故形态,5吨叉车别去叉接近极限的模,留30%余量。
一个提高效率的小改装:架子层板上加可拆卸的模具滑移滚杠(一段30毫米的滚轮排),行吊放下模具后,用撬棍把模推到层内深处,架子进深利用率立刻翻倍。这个改装成本一层两三百块,我们车间改了八层,等于凭空多出八层的有效容量。老师傅的土办法,比厂家推荐的电动移模便宜一个数量级。
常见问题
模具放置架多少钱一套?预算怎么估?
按2025年的行情,重型模具架(层载2吨、四层、3米长一组)大概4500到8000块一组,立柱料厚和品牌决定价格区间。抽屉式的贵,一万五起步。估算预算用占地倒推:一平方米模具位综合成本800到1500块。别拿最便宜的报价直接下订,先让对方出示承重检测报告再谈价。
标称层载2吨,能放2吨的模具吗?
不能满打满算。标称值是均匀载荷下的极限,模具是集中载荷,重心还未必居中。行业惯例按标称的70%使用最稳,2吨的层放1.4吨以内的模具。当年我们那批架子标称2吨放1.6吨就弯了,虽然有偷料的成分,但也说明标称值没你想的那么结实。放之前还得确认模具支点位置,落点尽量在横梁正上方。
二手模具架能不能买?
看情况。工厂搬迁处理的整批架子、用了三五年、立柱没锈穿的,价格能到新架的四成,值得捡。但必须现场逐组检查:立柱根部有没有撞击变形、横梁挂件孔有没有撕裂、有没有补焊痕迹。有一批货是从化工厂出来的,表面看着没事,酸气早把立柱从里锈薄了,卡尺一量全露馅。买二手的核心动作就一个:带卡尺,量。
模具长期不用,放架子前还要做什么?
在吹干水路、喷防锈油之外,再加三件事:弹簧全部卸载(顶针弹簧压着放半年,弹力直接废);液压缸的油封检查一圈,老化提前换;整机套防尘罩或者防潮膜,卡上干燥剂。封存卡上写明封存日期,我们规定封存模具每季度抽检一次防锈状况,别等到要用的时候开盖才发现问题。
架子立柱锈了怎么处理?
表层浮锈,角磨机带钢丝刷打磨掉,补两遍防锈漆就能续命。锈到截面减薄、冲孔周围开裂的,别修了,这组降级放轻模或者直接换。结构件的锈跟模具生锈不一样——模具锈了是财产损失,架子锈塌了是安全事故,性质完全两样,别用同一套省钱逻辑处理。
最后把我的偏向摆桌面:模具放置架这个东西,钱要花在立柱和横梁这两根看不见的地方,层板外观、颜色、门板样式都是面子工程。采购谈判时把料厚、加强梁结构、挠度数据写进合同,附检测报告要求,比砍价10%重要得多。养护这边我的死规矩就两条:不合模不入库,水路不吹干不入库。这两条没商量的余地,都是拿真金白银的返修费换来的。行业里模具仓储这块的管理水平差距很大,根据中国模具工业协会的统计口径,模具行业营收规模2024年已超3400亿元(中国模具工业协会官网),这么大的盘子,因存放不当造成的隐性损耗没有任何人统计过,但每个模具车间都有。想系统了解仓储货架技术规范的,可以参考维基百科托盘货架词条和胜斐迩仓储系统官网的技术资料,虽然是通用仓储视角,承载逻辑是相通的。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。